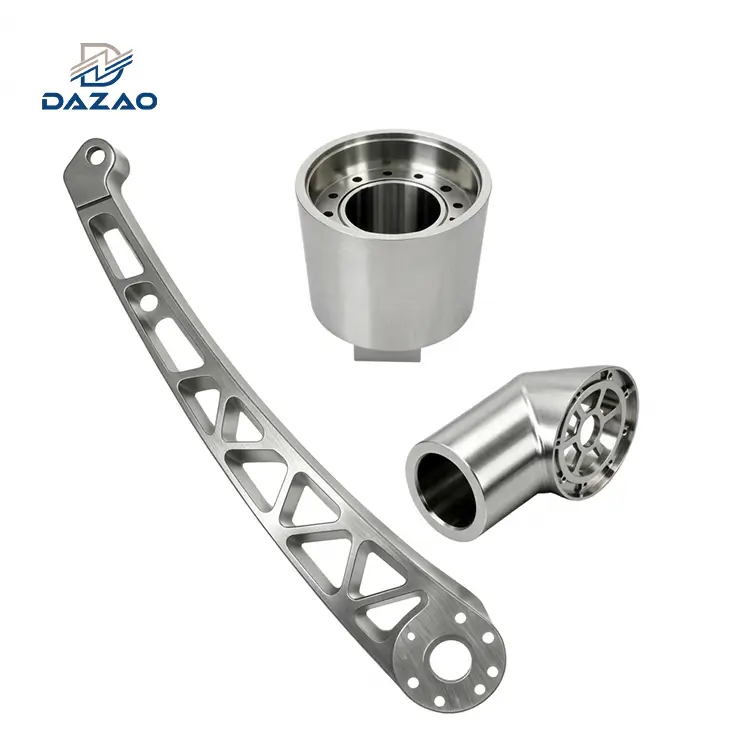
Вибіравтомобільний алюмінійвимагає балансування межі текучості, меж циклічної втоми, теплопровідності та стабільності мікроструктури. Для структурнихалюмінієві деталі для електромобілів, 6061-T6 і 6082-T6 екструзії в поєднанні з точністюАлюмінієві автомобільні деталі з ЧПУмеханічна обробка забезпечує базову лінію для акумуляторних батарей і корпусів двигунів. Сильний-стресалюмінієві деталі підвіскипопит на ковані 6082-T6 або заготовки 7075-T6, у той час як великі обсягиалюмінієві компоненти двигунапокладайтеся на литий A380 або термо{1}}оброблений A356-T6. Обробка тонкостінних-корпусів EV вимагає контрольованих циклів чорнової-фінішної обробки та зняття напруги після обробки, щоб підтримувати геометричну площинність ущільнення в межах 0,05 мм на прольотах понад 1000 мм.
Автомобільні алюмінієві матеріали в сучасному полегшенні: структурна еволюція від платформ ICE до EV
Інтеграція автомобільного алюмінію перейшла від основного зменшення маси до багато-фізичної функціональної оптимізації. Сучасні архітектури транспортних засобів вимагають металевих конструкцій, щоб одночасно керувати механічними навантаженнями, розсіювати теплову енергію від силової електроніки, забезпечувати ослаблення електромагнітних перешкод (EMI) і підтримувати цілісність конструкції під час аварій.
Мульти-фізичні вимоги до ефективності: електричні транспортні засоби (BEV) проти силових систем
Вимоги до матеріалів суттєво різняться залежно від архітектури силової установки:
· Силові агрегати внутрішнього згоряння:Зосередьтеся на -втомній міцності при підвищеній температурі, постійному опорі впливу вуглеводнів і акустичному демпфіруванні під час гармонічної вібрації. Такі компоненти, як блоки циліндрів, коробки передач і кронштейни генератора змінного струму, працюють у теплових режимах від 90 градусів до 220 градусів, вимагаючи стабільності розмірів під час тривалих температурних циклів.
· Архітектури електромобілів (EV):Надайте перевагу співвідношенню жорсткості-до-ваги, щоб компенсувати акумуляторні блоки вагою від 400 до 700 кг, високу теплопровідність для термопластин-з рідинним охолодженням і сувору герметичність. Аналюмінієвий корпус акумулятораабоалюмінієвий корпус двигунамає підтримувати класи захисту IP67 та IP68 за сильного торсійного згинання корпусу, а також діяти як екран від електромагнітних перешкод від частот перемикання інвертора, що перевищують 20 кГц.
Спектр виробничих маршрутів: точна обробка з ЧПК, екструзія, лиття та кування
Досягнення необхідних механічних характеристик на етапах виробництва прототипу,-малосерійного та масового-виробництва вимагає чітких маршрутів обробки:
1. 5-Прецизійна обробка Axis CNC:Служить основним методом виготовлення для прототипів, мало{0}}продуктивних платформ і високо{1}}точної пост-обробки литих і кованих заготовок. Використовуючи встановленийнаправляюча для обробки алюмінію з ЧПУПротоколи дозволяють перевірити прототип без дорогих початкових інвестицій у інструменти, утримуючи допуски GD&T до ±0,010 мм.
2. Екструзія та гідроформування:Основа для поздовжніх рейок шасі, бічних порогів і бічних рам акумуляторної батареї. Конструкції профілів мають внутрішні багато-коміркові перетинки, сконструйовані таким чином, щоб передбачувано прогинатися під дією осьових ударних сил.
3. Лиття під тиском-під високим тиском (HPDC) і гіга-лиття:Домінує у-великомасштабному виробництві конструкцій, об’єднуючи багато-компонентні штамповані листові вузли в цільні-задні кузови та амортизаційні опори з використанням спеціальних пластичних алюмінієвих сплавів.
4. Закрита-точна ковка:Зарезервовано для безпеки-критичноалюмінієві компоненти шасізазнають серйозних різноспрямованих циклічних навантажень, включаючи важелі керування підвіскою, маточини коліс і поворотні кулаки.
На виробничому об’єкті Dazao виробництво автомобільних компонентів вимагає перевірки металургійного стану сировини перед різанням. Зменшення залишкової напруги, оптимізація орієнтації меж зерен і застосування точної швидкості подачі на зуб запобігають неочікуваному зсуву розмірів під час остаточного складання.
Матриця вибору автомобільних алюмінієвих сплавів: властивості кованих і литих матеріалів
Вибірнайкращий алюмінієвий сплав для автомобільних деталейпотребує оцінки межі текучості, подовження при розриві, корозійної поведінки в середовищі з дорожньою-солею та-високошвидкісної обробки.

Ковані алюмінієві автомобільні деталі:-Глибока оцінка серій 5xxx, 6xxx і 7xxx
Серія 5xxx (система Al-Mg: 5052, 5083)
Сплави, що не підлягають-термічній{1}}обробці, зміцнені за допомогою твердого розчину та холодної обробки.
· 5052-H32:Забезпечує виняткову стійкість до корозії, -спричиненої хлоридами, і високу міцність на втому (межа зворотного вигину 115 МПа). Поширений у металевих пластинах днища кузова та глибоко{3}}резервуарах рідини.
· 5083-H111:Має високий вміст магнію (від 4,0% до 4,9% Mg), що забезпечує чудову зварюваність і поглинання енергії. Використовується в зварних базових лотках акумуляторної батареї та ударостійких конструкціях шасі автобусів.
Серія 6xxx (система Al-Mg-Si: 6061, 6082, 6063)
Сплави-дисперсійного зміцнення, які є галузевим стандартом для алюмінієвих автомобільних деталей із ЧПУ та екструзійних структурних рам.
· 6061-T6: Межа текучості більше або дорівнює 276 МПа, межа міцності більше або дорівнює 310 МПа. Тонка дисперсія Mg2Осади кремнію забезпечують відмінне утворення стружки під час-високошвидкісного фрезерування. Наступні стандартизовані6061 Керівництво по обробці алюмінію з ЧПУдозволяє машиністам досягати фінішної обробки поверхні до Ra 0,8 мкм, одночасно запобігаючи утворенню стружки-на високошвидкісних шпинделях. Використовується для структурнихалюмінієві автомобільні кронштейни, корпуси датчиків і колектори розподілу рідини.
· 6082-T6: Європейський стандарт для конструкцій, що забезпечує на 10–15% вищу межу текучості (більше або дорівнює 310 МПа) і чудову ударну в’язкість порівняно з 6061. Стандартний вибір дляалюмінієві деталі підвіски, кріплення підрамника та буксирувальні гаки.
· 6063-T6:Нижча міцність (текстура більше або дорівнює 170 МПа), але краща здатність до екструдування та якість поверхні. Рецензування спеціалізоване6063 практики обробки алюмініюдопомагає командам інженерів підтримувати точну товщину стін на складних багато-профілях рідинного охолодження та захисних бар’єрах по периметру акумуляторної батареї.
Серія 7xxx (система Al-Zn-Mg-Cu: 7075)
Над-високо{1}}міцний аерокосмічний-матеріал, який використовується там, де зменшення маси є основним інженерним обмеженням.
· 7075-T6: Межа текучості перевищує 500 МПа з межею міцності на розрив 570 МПа, що відповідає або перевищує щільність конструкційних м’яких сталей на одну-третину щільності. Застосовується в гоночних стійках підвіски, важелях розвалу-високого навантаження та кронштейнах для кріплення диференціала. Включення перевірено7075 Технологія обробки алюмінію з ЧПУзапобігає локалізованій концентрації напруги під час операцій із глибоким ковзанням на стійках підвіски з високим{0}}навантаженням.
· Інженерне обмеження: 7075-T6 демонструє сприйнятливість до корозійного розтріскування під напругою (SCC) вздовж меж зерен під дією тривалої напруги розтягування та корозійного середовища. Він не піддається зварюванню плавленням і потребує твердого анодування або нанесення конверсійних покриттів під час впливу бризок на дорозі.
Литі алюмінієві автомобільні деталі: структурна цілісність і плинність A380 проти A356-T6
· A380 / ADC12 (система Al-Si-Cu):Сплав-для лиття-під високим тиском із високою текучістю та стабільністю розмірів. Вміст кремнію (від 7,5% до 9,5%) сприяє заповненню форм для тонкостінних-деталей, а мідь (від 3,0% до 4,0%) підвищує твердість і оброблюваність. Прийняття передовихпроцедури обробки литого алюмінію з ЧПУмінімізує знос інструменту, викликаний твердими вкрапленнями кремнію в лиття під тиском A380 і ADC12. Використовується для кришок ланцюга ГРМ, корпусів коробок передач і малих корпусів двигунів електроприводів.
· A356 / AlSi7Mg0.3 (система Al-Si-Mg):Сплав для постійного лиття в форми- під низьким тиском. При обробці до відпуску T6 (термо-обробка розчину, загартування та штучне старіння) подовження досягає від 6% до 10% із межею текучості, що перевищує або дорівнює 205 МПа. Використовується длялиті алюмінієві автомобільні деталіякі потребують поглинання енергії удару, наприклад поворотні кулаки, вузли підрамника та опорні колеса.
Матриця механічних і теплових характеристик для автомобільних алюмінієвих сплавів
|
Сплав і загартування |
Форма |
Межа текучості (МПа) |
Межа міцності на розрив (МПа) |
Подовження при розриві (%) |
Теплопровідність (Вт/м·K) |
Рейтинг оброблюваності (індекс 1-100) |
Основне застосування в автомобільній промисловості |
|
5052-H32 |
Кований лист |
195 |
230 |
12 |
138 |
55 (гуммі) |
Підкузовні щитки, паливні баки |
|
6061-T6 |
Кована заготовка/плита |
276 |
310 |
12 |
167 |
85 (Відмінно) |
Автомобільні деталі з ЧПУ, дужки |
|
6082-T6 |
Кована екструзія/брусок |
310 |
340 |
10 |
170 |
80 (добре) |
Тяги підвіски, поперечини шасі |
|
6063-T6 |
Екструдований профіль |
170 |
215 |
12 |
200 |
70 (помірний) |
Акумуляторні холодні плити, аварійні бокси |
|
7075-T6 |
Кована заготовка/плита |
503 |
572 |
11 |
130 |
75 (короткі фішки) |
Стійки підвіски- з високим навантаженням, втулки для автоспорту |
|
A380 (як литий) |
Лиття під тиском-під високим тиском |
160 |
330 |
3.5 |
96 |
70 (абразив) |
Кришки двигуна, коробки передач |
|
A356-T6 |
Лиття під-низьким тиском |
205 |
290 |
8 |
150 |
75 (уніформа) |
Поворотні кулаки, підрамники підвіски |
Автомобільні алюмінієві компоненти: поломка систем і узгодження виробничого процесу
Вибір відповідного матеріалу та процесу виготовлення вимагає узгодження функціональної динаміки компонента з фізикою виробництва.

Алюмінієві компоненти електромобілів: алюмінієвий корпус батареї та корпус двигуна з рідинним{0}}охолодженням
Алюмінієвий корпус батареї
Корпуси акумуляторів служать основною структурною підлогою сучасних електромобілів, одночасно захищаючи клітини від механічного втручання та термічних подій.
· Матеріальна стратегія:У рамах по периметру використовуються порожнисті багато-камериавтомобільна екструзія алюмініюпрофілі в 6063-T6 або 6082-T6, зварені за допомогою зварювання тертям (FSW) для мінімізації деградації в зоні теплового впливу (HAZ). У нижній частині корпусу використовується лист 5083-H111 для стійкості до проколів.
· Проблеми обробки:Верхній і нижній сполучні фланці потребують-зварюваннявисоко{0}}точні 5-осьові фрезерні послуги з ЧПКдля створення безперервної ущільнювальної поверхні з допуском площинності менше або дорівнює 0,05 мм на прольотах від 1500 мм до 2000 мм, запобігаючи вибуху силіконової прокладки під впливом імпульсів внутрішнього тиску.
Алюмінієвий корпус двигуна та інверторні корпуси
Статори високо-потужних тягових двигунів створюють щільність теплового потоку понад 10 Вт/см², що потребує інтегрованих рідинних{2}}охолоджувальних сорочок.
· Дизайн і матеріал:Монолітна заготовка 6061-T6 або відлитий під низьким тиском A356-T6 з безперервними внутрішніми спіральними каналами охолоджувача.
· Допуски обробки:Внутрішні діаметри отворів статора вимагають механічної обробки відповідно до межі допуску ISO H7 (зазвичай +0.025/-0,000 мм) з округленістю та циліндричністю в межах 0,008 мм. Це запобігає зміщенню підшипників і змінам повітряного зазору при швидкості обертання, що перевищує 18 000 об/хв.
Динамічні алюмінієві деталі підвіски та алюмінієві компоненти шасі під час циклічного навантаження
Алюмінієві деталі підвіски та важелі керування
Тяги підвіски витримують комбіновані циклічні навантаження, які складаються з-високочастотних вібрацій на дорозі та сильних ударів від зіткнень із бордюром.
· Вибір матеріалу:Закрита-штампована штампована 6082-T6 для-автомобілів великого обсягу; 5-осьова фрезерована заготовка 7075-T6 для невеликих обсягів продуктивності.
· Технічні параметри:Для отворів кулі -шарніра та посадочних місць втулок керуючого важеля необхідна шорсткість внутрішньої поверхні Ra, менша або дорівнює 0,4 мкм, щоб запобігти фреттинг-зношенню та появі мікро-тріщин під час динамічного з’єднання підвіски.
Алюмінієві компоненти шасі та поворотні кулаки
· Будівельна механіка:Кулаки повинні підтримувати високий розвал і жорсткість під час значних -g навантажень на поворотах без катастрофічного крихкого руйнування під час бокових ударів.
· Відповідність процесу:Литі компоненти A356-T6 або ковані компоненти 6082-T6 піддаються багатоосьовому фрезеруванню з ЧПК для точного кріплення супортів, отворів підшипників коліс і конусів для кріплення тяги. Траєкторії інструменту повинні змішувати внутрішні радіуси галтелів (мінімум R 3,0 мм), щоб усунути локалізовані стояки напруги.
Алюмінієві компоненти двигуна та високо{0}}точні алюмінієві автомобільні кронштейни
Алюмінієві компоненти двигуна
· Головки циліндрів і блоки двигунів:A356-T6 або напівтверді алюмінієві сплави, створені для підтримки стійкості до втоми за максимального тиску згоряння в циліндрі, що досягає 180 бар.
· Обробка сідла та направляючої клапана з ЧПУ:Високошвидкісне-розгортання PCD (полікристалічний алмаз) і різання кругової інтерполяції для досягнення концентричності сідла клапана в межах 0,012 мм відносно центральної лінії отвору.
Алюмінієві автомобільні кронштейни та корпуси
· Кріплення двигуна та додаткові кронштейни:Литі кронштейни ADC12 або CNC 6061-T6, розроблені за допомогою оптимізації структурної топології. Товщина ребра, звуження стінок-і зсув болтів пропорційні для зміщення власних резонансних частот компонентів вище 400 Гц, ізоляції салону автомобіля від шуму, жорсткості та вібрації трансмісії.
Виробництво алюмінієвих автомобільних деталей з ЧПК: 3 критичні підводні камені цехів-підводного виробництва
Інженерні підручники та онлайн-селектори матеріалів зазвичай передбачають однорідні ізотропні матеріали та ідеалізовані геометрії. Фактичне виробництво в Dazao, перетворення сировиниавтомобільні алюмінієві матеріалиу функціональні вузли виявляє важкі фізичні режими руйнування, якщо ігнорувати структурну механіку та теплодинаміку.

Підводний камінь 1: Зняття залишкової напруги та викривлення в тонко{1}}алюмінієвих автомобільних корпусах
Велика площа-алюмінієві компоненти EV, такі як інверторні радіатори та кришки коробки передач, часто вимагають видалення до 85% об’ємного матеріалу з твердої кованої пластини 6061-T6.
· Механізм фізичної несправності:Холоднокатаний та-оброблений розчином лист серії 6000- містить глибокі градієнти внутрішніх залишкових напруг. Асиметричні високошвидкісні траєктори-інструмента видаляють матеріал зовнішньої поверхні, порушуючи внутрішню механічну рівновагу. Коли вакуумний або механічний затискач відпускається після-механічної обробки, деталь демонструє нелінійне викривлення, відоме як ефект картопляної стружки. Ущільнювальні поверхні по периметру відхиляються на 0,50-2,50 мм, руйнуючи базову площину 0,05 мм, необхідну для стиснення еластомерної прокладки IP67/IP68.
· Практичне рішення Dazao:
1. Дво-чорнове оброблення: Грубо-фрезеруйте всі кишені та зовнішні профілі, залишаючи рівномірний припуск 1,50 мм на всіх поверхнях.
2. Зняття теплового стресу та кріогенна стабілізація: піддавайте напів-механічні деталі термічному циклу (нагрівання до 160 градусів протягом 3 годин з подальшим контрольованим повітряним охолодженням і проміжною стабілізацією нижче нуля при -40 градусах). Це перерозподіляє дислокації внутрішньої решітки, не знижуючи твердість відпуску T6 нижче 95 HBW.
3. Фінішні проходи з динамічним кріпленням: Виконуйте кінцеві високошвидкісні-порізи (швидкість шпинделя > 14 000 об./хв., низька радіальна глибина різання ae Менше або дорівнює 0,20 мм) за допомогою спеціальних вакуумних патронів із розподіленою утримуючою силою, що запобігає еластичному відхиленню,-спричиненому механічним затискачем.
Підводний камінь 2: гальванічна корозія та анодування мікро-тріщин в алюмінієвих деталях підвіски
Алюмінієві деталі підвіскиі структурніалюмінієві компоненти шасіпотрібні високо{0}}різьбові з’єднання для кріплення сталевих кулькових шарнірів, болтів підрамника та кронштейнів датчиків.
· Механізм фізичної несправності: To prevent thread stripping in soft 6082-T6 or 7075-T6 aluminum, engineers frequently install stainless steel or carbon steel wire thread inserts (Helicoils or Keenserts). When exposed to wet, salted road conditions (aqueous NaCl electrolyte), the standard electrode potential differential between aluminum (-1.66 V vs. SHE) and steel (-0.44 V vs. SHE) creates an active galvanic cell. The aluminum parent material surrounding the steel insert experiences rapid pitting corrosion, leading to complete thread pull-out under dynamic shock loads. Additionally, applying thick (>50 мкм) Жорстке анодування типу III для запобігання зносу створює мікро-тріщини в крихкому шарі оксиду алюмінію, знижуючи межу втоми базового сплаву до 30%.
· Практичне рішення Dazao:
1. Гальванічна розв'язка: виберіть сталеві вставки з цинк-нікелевим (Zn-Ni) покриттям із органічним бар’єрним герметиком або перейдіть на високо-кріплення з титану (Ti-6Al-4V), щоб мінімізувати електрохімічний розрив потенціалу.
2. Контрольовані параметри анодування: Вкажіть сертифікованийобробка поверхні анодуванням твердого покриття автомобіляіз суворим обмеженням товщини покриття від 25 до 30 мкм на динамічних підвісних кріпленнях з подальшим ущільненням гарячим ацетатом нікелю або PTFE для заповнення мікроскопічних поверхневих тріщин і збереження стійкості до циклічної втоми.
Підводний камінь 3: металургійне відключення при переході від заготівлі з ЧПК до автомобільного лиття алюмінію
Під час початкових досліджень і розробок були розроблені структурні рідинні колектори, адаптери масляного фільтра таалюмінієвий корпус двигунапрототипи виготовлені з твердої кованої заготовки 6061-T6. Під час переходу до-серійного виробництва групи закупівель переходять безпосередньо до лиття під тиском під високим тиском (HPDC) A380 або ADC12.
· Механізм фізичної несправності:Кований 6061-T6 має рівномірний потік зерна, нульову внутрішню газову пористість та ізотропну міцність на розрив (подовження 12%). Прототипи легко проходять гідравлічні випробування на розрив тиском 10 бар і 2 000 000{10}}циклів випробування пульсацією тиску. Однак стандартні литі деталі HPDC страждають від внутрішнього захоплення газу, дендритної сегрегації та термічної усадки пористості в місцях перетину товстих-до тонких секцій. Під впливом тих самих імпульсів тиску на литих компонентах утворюються мікротріщини вздовж внутрішніх переплетених ліній, що призводить до катастрофічного витоку рідини в напірних портах.
· Практичне рішення Dazao:
1. DFM-Моделювання прототипу: Створіть початковий прототип заготовки з ЧПК із однаковою номінальною товщиною стінки (від 3,0 мм до 4,5 мм), внутрішніми кутами нахилу (від 1,5 градуса до 3,0 градуса) і безперервними радіусами скруглення (R більше або дорівнює 3,0 мм), імітуючи-обмеження потоку лиття під тиском, а не використання блокової призматичної геометрії.
2. Перевірка проміжного інструментарію: Для перевірки малих-об’ємів (від 50 до 500 одиниць) використовуйте піщане лиття під низьким-тиском або повторне лиття напів-твердого тіла з використанням сплаву A356-T6. Це відповідає металургійній щільності та структурній пластичності виливків масового виробництва перед різанням дорогого інструменту зі сталі HPDC.
Економіка процесу та розрив{0}}об’єму: автомобільні деталі, оброблені на станках з ЧПУ, проти екструзії та лиття
Вибір оптимального способу виробництва дляалюмінієві автомобільні компонентизалежить від обсягів виробництва, допусків на розміри, структурних навантажень і початкових-неповторюваних капітальних витрат на проектування (NRE).

Показники технічних і капітальних витрат на маршрутах автомобільного виробництва
|
Спосіб виготовлення |
Інвестиції в інструменти (NRE) |
Типовий час виконання |
Досяжний допуск (мм) |
Шорсткість поверхні (Ra) |
Структурна щільність і цілісність |
Найкраща геометрія деталей |
|
5-осьова обробка з ЧПУ |
Нуль ($0) |
3 - 10 днів |
±0,005 до ±0,025 |
0.4 - 1.6 µm |
100% (суцільна кована заготовка, нуль пустот) |
Автомобільні деталі з ЧПУ, складні корпуси, кронштейни |
|
Екструзія алюмінію + ЧПУ |
Низький ($2,000 - $8000) |
3 - 5 тижнів |
Екструзія: ±0,30; ЧПУ: ±0,010 |
1.6 - 3.2 µm |
Високий (односпрямований потік зерна) |
Каркаси акумуляторної батареї, опорні балки, поручні сидінь |
|
Лиття під тиском-під високим тиском (HPDC) |
Високий ($30, 000 - $150 000) |
10 - 16 тижнів |
Лиття: ±0,20; ЧПУ: ±0,015 |
1.6 - 6.3 µm |
Помірний (ризик внутрішньої пор-поверхневої пористості) |
Тонкостінні кришки двигуна, коробки передач |
|
Закрита-точна ковка |
Високий ($20, 000 - $80 000) |
8 - 14 тижнів |
Кування: ±0,50; ЧПУ: ±0,010 |
3.2 - 6.3 µm |
Максимум (вирівняний безперервний потік між зернами) |
Поворотні кулаки, важелі підвіски, ступиці |
Рівні масштабованості: від швидкого прототипування з ЧПК до-масштабного лиття під тиском
· Рівень 1: від 1 до 500 одиниць (прототипи, спеціальні транспортні засоби, автоспорт):Повна 5{1}}осьова обробка автомобільних алюмінієвих деталей з ЧПК безпосередньо із заготовок є найбільш рентабельним шляхом. Це дозволяє уникнути амортизації інструментів у розмірі 30 дол. США000+, одночасно дозволяючи повторні зміни конструкції протягом 24 годин.
· Рівень 2: від 500 до 5000 одиниць (Малооб’ємні-платформи електромобілів, розкішні комплектації):Гібридне виробництво забезпечує найнижчу загальну вартість. Використовуйтеавтомобільна екструзія алюмініюінструменти для формування довгих профілів незмінного поперечного -перерізу з подальшою вторинною 4-осьовою обробкою з ЧПК для монтажних отворів, вирізів і сполучених поверхонь.
· Рівень 3: 5,000+ одиниць (масовий-ринковий пасажирський транспорт):Лиття під тиском під високим{0}} тиском або автоматичне кування заготовок у поєднанні зі спеціальними-шпиндельними лініями передачі ЧПК мінімізують тривалість циклу та зменшують-вартість на деталь.
Протокол контролю якості автомобільних алюмінієвих компонентів: стандарти Dazao IATF 16949
Забезпечення високої-надійностіалюмінієві автозапчастинивимагає багато{0}}рівневої фізико-хімічної перевірки на кожному етапі виробництва, що підтримується системами управління якістю IATF 16949:2016.

Відстеження сировини: спектроскопія та ультразвуковий не-руйнівний контроль
· Перевірка хімічного складу:Тестування за допомогою оптичної емісійної спектроскопії (OES) відповідно до ASTM E1251 для кожної вхідної партії матеріалу для перевірки того, що легуючі елементи (Mg, Si, Cu, Zn, Mn) суворо відповідають специфікаціям EN 573-3 і ASTM B221.
· Сканування внутрішніх дефектів: Ultrasonic non-destructive testing (UT) per AMS-STD-2154 Class A on thick billet stock (>товщиною 50 мм), щоб виявити підповерхневі порожнечі, включення та усадочні порожнини перед початком обробки.
У -процесі якості обробки: термічна компенсація та чистота ISO 16232
· Компенсація-теплового дрейфу процесу:Обробні центри з ЧПК високої{0}}жорсткості, оснащені термодатчиками-шпинделя та кулькового{2}}гвинта в реальному часі. Системи координат машини динамічно компенсують коливання заводської температури навколишнього середовища на ±5 градусів, забезпечуючи повторюваність розмірів у межах ±0,005 мм.
· Перевірка чистоти каналу рідини:Перевірка внутрішніх галерей охолодження холодних пластин акумулятора та корпусів інвертора відповідно до стандартів VDA 19 та ISO 16232. Екстракція рідини та гравіметричний мембранний аналіз гарантують, що залишковий розмір частинок не перевищує 200 мкм, запобігаючи заїданню електричного водяного насоса.
Остаточна інспекція: вимірювання розмірів ШМ та виявлення витоків гелієвою мас-спектрометрією
· Перевірка розмірів GD&T:Перевірено через сертифікаціюпротоколи огляду координатно-вимірювальної машиниза допомогою високоточних скануючих зондів Zeiss-CMM для перевірки складних профілів довільної форми поверхні, справжнього положення та биття за допомогою власних крокових файлів 3D CAD.
· Випробування на герметичність і витік тиску:Тест-зниження диференціального тиску сухого повітря та виявлення витоку гелієвим мас-спектрометром (метод вакуумної камери), що підтверджує, що рівень витоку залишається нижче 1,0 x 10⁻⁴ мбар·л/с під тиском 3,5 бар на всіх герметичнихалюмінієві автомобільні корпуси.
· Випробування на корозію:Випробування нейтральним сольовим спреєм (NSS) відповідно до ASTM B117 / ISO 9227 до 1000 годин для підтвердження відсутності пухирів або утворення білої іржі на анодованих, пасивованих або електронних -покриттяхалюмінієві автомобільні деталі.
Дорожня карта стратегічних закупівель: визначення найкращого алюмінієвого сплаву для автомобільних деталей
Забезпечення високої-ефективностіавтомобільний алюмінійкомпонентів вимагає збалансування матеріалознавства, структурної динаміки, хімії поверхні та механіки обробки:
1. Зіставте загартування сплаву з динамічними напруженими станами:Укажіть 6061-T6 або 6082-T6 для загальної структурної жорсткості та простоти обробки. Зарезервуйте 7075-T6 виключно для елементів підвіски з високими навантаженнями, де максимальна межа текучості не підлягає обговоренню, і нанесіть відповідні антикорозійні бар’єрні покриття, щоб запобігти корозійному розтріскуванню під напругою.
2. Раннє розроблення-протоколів зняття стресу:Під час проектування тонко{0}}інверторних блоків електромобілів і батарейних корпусів включайте симетричні конструкції стін і плануйте багато-етапну чорнову обробку з ЧПУ та проміжну термостабілізацію, щоб уникнути невиправної деформації деталей.
3. Завчасно залучайте DFM Engineering:Залучіть групу виробничих інженерів у Dazao, перш ніж заморозити проекти виробничих інструментів. Налаштування радіусів галтелі, кутів підходу інструменту та переходів стінок на етапі САПР скорочує час циклу, усуває непотрібні 5-осьові налаштування та запобігає передчасному виходу з ладу литва.
Часті запитання: обробка та пошук автомобільного алюмінію
01.Який найкращий автомобільний алюмінієвий сплав для управління структурними аваріями?
02.Чому 6061-T6 є кращим перед 7075-T6 для акумуляторних корпусів електромобілів?
03.Як запобігти викривленню під час обробки тонкостінних{0}}алюмінієвих автомобільних корпусів з ЧПУ?
04.Що спричиняє невдачі при випробуванні тиском під час переходу від прототипів ЧПК до литих алюмінієвих деталей?
05.Чи можна зварювати автомобільні алюмінієві деталі підвіски після обробки з ЧПУ?
06.Яка обробка поверхні забезпечує найкращу стійкість до корозії алюмінієвих автомобільних деталей, які піддаються впливу дорожньої солі?