Алюміній 2024 (AlCu4Mg1) є високоміцним дюралюмінієвим сплавом, який містить від 3,8% до 4,9% міді, забезпечує межу міцності на розрив до 483 МПа та межу втомної витривалості 138 МПа. Це визначено для-критичних втомлюваних конструкцій літальних апаратів, елементів натягу та-механічних компонентів із високим{10}}навантаженням.
Механічна обробка2024 алюмінієві деталі з ЧПУвимагає точного управління стружкою та вибору інструменту: його високий вміст міді спричиняє знос інструменту через утворення Built-Up Edge (BUE) при використанні традиційних інструментів із покриттям TiAlN-. Перехід на фрези з полірованого твердого сплаву без покриття або кінцеві фрези з покриттям DLC-з охолоджуючою рідиною під високим{4}}тиском (70 бар) запобігає прилипанню стружки. Для обробки конструкційних плит, уточнюючиОбробка алюмінію 2024 T351over 2024-T3 зменшує механічну деформацію від внутрішньої залишкової напруги до 70%.
Алюмінієві аерокосмічні деталі 2024 року: огляд техніки
Структурна основа аерокосмічного виробництва
2024 алюмінійзалишається основним конструкційним сплавом у світовій аерокосмічній промисловості. Введений як вдосконалений сплав 2017 (дюралюміній), 2024 поєднує в собі високу міцність (325 МПа в стані T351) з міцністю на руйнування (KIC≈30−37 МПа√м) і низькі швидкості росту тріщин при циклічному навантаженні від розтягу.
На відміну від сплавів серії 6000, 2024 покладається на мідь і магній як основні легуючі елементи для осадження Al2Частинки твердіння CuMg (S-фаза) під час термічної обробки. Ці мікроструктурні особливості дозволяютьАлюмінієві аерокосмічні компоненти 2024 рокувитримувати циклічну вібрацію та напругу-втому від розтягування без катастрофічної поломки.
Інженерна ціль і інформація про машини Dazao
Цей посібник надає інженерам-механікам, директорам із закупівель і технічним покупцям необроблені дані обробки, формули інструментів, компроміс-матеріалів і правила-для-технологічності (DFM) дляточна обробка алюмінію 2024.
У Xiamen Dazao Machinery наше підприємство, сертифіковане за стандартами ISO9001:2015 і IATF16949:2016, обробляє алюмінієві деталі 2024 на замовлення з 2000 року. У загальних посібниках з механічної обробки всі алюмінієві сплави часто розглядаються однаково. Розуміння нюансів стандартупроцеси обробки алюмінію з ЧПУє життєво важливим, оскільки застосування базових параметрів різання 6061 до проектів обробки високоміцного алюмінію з ЧПУ з використанням 2024 призводить до передчасної поломки інструменту, деформації деталей через залишкову напругу та погіршення якості поверхні.

Наші контрактні виробничі операції зосереджені на конкретних2024 Послуга обробки алюмініюкатегорії, в т.чФрезерування алюмінію 2024 року, Точіння алюмінію 2024 року, і складніОбробка алюмінієвої пластини 2024 року. Розуміння взаємодії між температурою матеріалу, силами різання та пост{1}}обробкою визначає успіх проектуВиробник алюмінієвих деталей з ЧПК 2024 року.
Порівняння властивостей і загарту алюмінію 2024 (T3 проти T351 проти T851)
Хімічний склад і фізичні основи
Механічні характеристикиАлюміній 2024, оброблений на ЧПУпоходить від його точного елементарного складу, визначеного специфікаціями AMS 4037 / ASTM B209. Порівнюючи цей хімічний склад ізвластивості обробки різних марок алюмініюпояснює, чому 2024 рік вимагає чітких параметрів різання.
|
елемент |
Мінімум (мас.%) |
Максимум (мас.%) |
Інженерна роль |
|
мідь (Cu) |
3.80 |
4.90 |
Первинний зміцнювач опадів (Al2CuMg) |
|
магній (Mg) |
1.20 |
1.80 |
Покращує робоче та вікове зміцнення |
|
Марганець (Mn) |
0.30 |
0.90 |
Контролює зернисту структуру та підвищує температуру рекристалізації |
|
Залізо (Fe) |
- |
0.50 |
Домішка; обмежено для запобігання крихким інтерметалічним фазам |
|
Кремній (Si) |
- |
0.50 |
Домішка; контролюється для збереження міцності на руйнування |
|
Цинк (Zn) |
- |
0.25 |
Незначна добавка сплаву |
|
Хром (Cr) |
- |
0.10 |
Засіб контролю структури зерна |
|
Титан (Ti) |
- |
0.15 |
Рафінер зерна під час лиття |
|
Алюміній (Al) |
Баланс |
Баланс |
Металева основа матриці |
Основні фізичні властивості
· Щільність:2,78 г/см3(0,100 фунтів/дюйм3)
· Модуль пружності (E):73,1 ГПа (10,6×10⁶psi)
· Коефіцієнт Пуассона:0.33
· Теплопровідність:121 Вт/м⋅K (температура T3 при 25∘)
· Коефіцієнт теплового розширення (КТР):23.2μm/m⋅∘C(20∘С до 100∘C)
· Електропровідність:30% IACS
Порівняння температури: 2024-T3 проти . 2024-T351 проти. 2024-T851
Вибір правильного відпуску впливає як на здатність до механічного навантаження, так і на стабільність деталей під час2024 алюмінієве оброблення з ЧПУ.
1. 2024 Алюміній T3
Розчин пройшов термічну обробку, холодну обробку та природне старіння до стабільного стану.
· Механічний профіль:Висока межа текучості в поєднанні з пластичністю.
· Вплив обробки:Містить значні залишкові напруги від швидкого загартування та холодної обробки. Глибокі прорізи або асиметричні кармани спричиняють деформацію або скручування деталей, оскільки поля внутрішньої напруги звільняються.
2. 2024 Алюміній T351
Розчин пройшов термічну обробку,-позбавлений напруги шляхом контрольованого розтягування (від 0,5% до 3,0% постійного затвердіння) і природного старіння.
· Механічний профіль:Межа текучості відповідає T3 (290−325 МПа), але залишкові напруги макро-рівня знімаються.
· Вплив обробки:Необхідний дляОбробка алюмінію 2024 T351зі структурних пластин, глибоких кишень і тонкостінних{0}}профілів ребер. Зменшує викривлення після-механічної обробки до 70%.
3. 2024 Алюміній T851
Розчин пройшов термічну обробку,-знятий напругу шляхом розтягування та штучно зістарений приблизно до 190∘C (375∘F).
· Механічний профіль:Вища межа текучості при розтягуванні (410−440 МПа) порівняно з T3/T351, що супроводжується невеликим падінням в’язкості руйнування.
· Вплив обробки:Висока стабільність-температури. Не піддається подальшому природному старінню при робочих температурах до 150∘C.
|
Механічна властивість |
2024-T3 |
2024-T351 |
2024-T851 |
|
Межа міцності на розрив (МПа) |
483 |
470 |
455 |
|
Межа текучості при розтягуванні (МПа) |
345 |
325 |
415 |
|
Межа втомної міцності / витривалості (МПа) |
138 |
138 |
124 |
|
Подовження при розриві (%) |
18 |
19 |
6 |
|
Твердість за Брінеллем (HBW) |
120 |
120 |
130 |
|
Міцність на зсув (МПа) |
283 |
283 |
290 |
|
Рівень залишкової напруги |
Високий |
Низький(<15 MPa) |
Низький(<20 MPa) |
|
Ризик спотворення під час інтенсивного фрезерування |
Екстрім |
Мінімальний |
Мінімальний |
Компроміс-вибору матеріалу: алюміній 2024 проти 6061
Інженери часто сперечаються2024 алюміній проти 6061для конструктивних компонентів. Поки наш комплекснийНаправляюча для обробки алюмінію з ЧПУ 6061деталізується, чому 6061-T6 є універсальним і нижчим за ціною, 2024-T351 вказується, коли висока міцність і стійкість до циклічної втоми переважають вимоги до корозії та з’єднуваності.
|
Метрика ефективності |
2024-T351 алюміній |
6061-T6 алюміній |
Інженерні наслідки |
|
Межа текучості (МПа) |
325 |
276 |
2024 забезпечує на 17,7% вищу статичну вантажопідйомність |
|
Межа витривалості до втоми (МПа) |
138 |
96 |
2024 пропонує на 43,7% вищу стійкість до втоми при циклічних навантаженнях |
|
В'язкість до руйнування (КIC) |
34 МПа√м |
29 МПа√м |
2024 чудово протистоїть нестабільному поширенню тріщин |
|
Стійкість до корозії |
Погано (з ямками/міжзерновим) |
Відмінно (само-пасивація) |
2024 вимагає покриття Alclad, хімічної плівки або анодування |
|
Зварюваність |
Незварюваний (гаряче розтріскування) |
Відмінно (GTAW / GMAW) |
2024 частини повинні бути з'єднані механічно (заклепки/болти) |
|
Індекс оброблюваності |
70% (вільне різання, абразив) |
80% (плавний зазор від стружки) |
2024 демонструє вищий знос інструменту через фази Cu-фази |
|
Коефіцієнт вартості сировини |
1,35x - 1.50x базова вартість |
1,00x (базова лінія) |
2024 рік має надбавку через аерокосмічну кваліфікацію |

Точна обробка алюмінію 2024: подачі, швидкості та інструменти
Вибір параметрів фрезерування та токарної обробки
ОптимізаціяФрезерування алюмінію 2024 рокуіТочіння алюмінію 2024 рокувимагає збалансування швидкості знімання матеріалу (MRR) щодо виділення тепла та довговічності інструменту.
Швидкість різання та формули подачі
Швидкість різання (Vc):
Vc=(π⋅D⋅n)/1000 [мм/хв]
Швидкість подачі (Vf):
Vf=fz⋅z⋅n[мм/хв]
Де:
· D=Діаметр інструменту (мм)
· n=Швидкість шпинделя (об/хв)
· fz= Подача на зуб (мм/зуб)
· z= Кількість флейт
Рекомендовані параметри для фрезерування алюмінію 2024 (твердосплавний сплав без покриття)
|
Тип операції |
Швидкість різання Vc(м/хв) |
Швидкість шпинделя n(об/хв,∅12 мм) |
Годування на зуб fz(мм/зуб) |
Осьова глибина ap(мм) |
Радіальна ширина ae(мм) |
|
Грубе фрезерування (прорізування пазів) |
300 - 450 |
8,000 - 12,000 |
0.06 - 0.10 |
1.0×D |
1.0×D |
|
Грубе фрезерування (динамічне/трохоїдальне) |
500 - 800 |
13,000 - 21,000 |
0.12 - 0.20 |
2.0×D |
0.1×D |
|
Фінішне фрезерування (бокова стінка) |
600 - 1,000 |
16,000 - 26,000 |
0.03 - 0.06 |
1.5×D |
0.05×D |
|
Фінішне фрезерування (підлога) |
500 - 800 |
13,000 - 21,000 |
0.04 - 0.08 |
0.2 - 0.5 |
0.7×D |
Рекомендовані параметри для токарної обробки алюмінію 2024 (без покриття/алмазні вставки)
|
Операція |
Швидкість різання Vc(м/хв) |
годувати f(мм/об) |
Глибина різанняap(мм) |
Вставте радіус носаrϵ(мм) |
|
Грубе точіння |
350 - 550 |
0.25 - 0.45 |
2.0 - 4.0 |
0.8 - 1.2 |
|
Завершити точіння |
500 - 850 |
0.08 - 0.18 |
0.2 - 0.5 |
0.4 - 0.8 |
|
Точне оброблення канавок |
200 - 350 |
0.04 - 0.10 |
- |
Ширина спец |
Геометрія інструменту, субстрати та керування терміном служби інструменту
Поширений режим відмови вОбробка алюмінію 2024 T3це мікро-відколи та знос бокової поверхні, спричинені складовими інтерметалевими частинками (Al2CuMg і Al6Mn).
Вимоги до геометрії інструменту для фрезерування 2024 року
· Кут спіралі: 45∘до 55∘. Високі кути спіралі витягують стружку вгору та з глибоких кишень, одночасно зменшуючи радіальні сили різання, які відхиляють тонкі стінки.
· Передній кут ( ):15∘до 20∘позитивні граблі. Гострі ріжучі кромки зрізають робочий-матеріал 2024, що зміцнює його, а не орють чи натирають.
· Зазорний кут ( ): 10∘до 15∘. Запобігає тертю бічної частини інструмента об пружинну-задню поверхню робочого-загартованого алюмінію.
· Оздоблення поверхні флейти:Дзеркально-полірований (Ra<0.1μm). Prevents sticky copper-bearing aluminum chips from adhering to the flute core.
Вбудований{0}}Up Edge (BUE) пом’якшення та видалення стружки
Вбудована кромка виникає, коли місцевий тиск і тепло тертя зварюють мікро-шари алюмінію 2024 до ріжучої кромки. Цей накопичений-матеріал періодично відламується, відриваючи частини основи інструмента та псуючи обробку поверхні частини (Ra>3.2μm).
Інженерний контроль для запобігання BUE:
1. Охолоджуюча рідина під високим{1}}тиском (HPC):Пряма охолоджуюча рідина, що подається через шпиндель або інструментотримач під тиском 70 бар (1000 фунтів на квадратний дюйм), націлюється на точний інтерфейс чіп-інструмента. Це знижує місцеву температуру нижче фазового переходу пластичності та вимиває тягучу стружку з глибоких порожнин.
2. Концентрація охолоджуючої рідини:Підтримуйте від 8% до 10% концентрації водо-синтетичної або напів-синтетичної емульсії з добавками для екстремального тиску (EP) (без сірки/фосфору, щоб уникнути фарбування).
3. Обслуговування високого навантаження стружки:Ніколи не зупиняйтеся і не годуйте занадто повільно. Підтримуючи мінімальну подачу 0,05 мм/зуб, ріжуча кромка залишається під -зміцненим поверхневим шаром, який залишився після попереднього проходу.
Обробка алюмінієвої пластини 2024: 4 дорогі інженерні підводні камені
Підводний камінь 1: асиметричне видалення заготовки на обробці пластини 2024-T351 (уловлювач деформації)
Загальна думка про механічну обробку алюмінію є специфікацією2024 T351 алюмінійгарантує нульове спотворення після-механічної обробки, оскільки пластина пройшла контрольоване розтягування від 0,5% до 3,0% для зняття напруги. Це припущення не виконується при обробці великих асиметричних структурних компонентів.
Приклад збою заводу Dazao
У 2018 році компанія Xiamen Dazao Machinery уклала контракт на виготовлення партії опорних балок аерокосмічної конструкції довжиною 1200 мм із товщиною 50 мм.Обробка алюмінієвої пластини 2024 рокузапас. Клієнт вказав 2024-T351.
Наша команда механізаторів запрограмувала стандартну процедуру 3-осьової чорнової обробки: утримуючи пластину в гідравлічних лещатах, чорнову обробку 80% об’єму кишені на стороні A за одну установку, перевертання деталі та фінішну обробку сторони B.
· Результат невдачі:Після розтискання деталі після останнього проходу 1200-міліметрова балка зігнута вгору вздовж своєї поздовжньої осі, демонструючи центральне відхилення на 2,8 мм-, що значно перевищує дозволений допуск профілю ±0,15 мм. Усю початкову партію з 15 деталей (загальна вартість матеріалів і машини 14 200 доларів США) було скасовано.
· Аналіз першопричини:Розтягнення до відпуску T351 зменшує термічну напругу на макро-рівні, але не усуває внутрішній градієнт напруги в поперечному-перерізі пластини. Механічне видалення 80% матеріалу з одного боку порушило внутрішню рівновагу сил, що дозволило не-обробленому нижньому шару стиснутися та витягнути деталь у форму банана.
· Стандартне технологічне рішення Dazao:
1. Симетричне рівно{1}}видалення запасу глибини:Обробіть 30% глибини на стороні A, переверніть і обробіть 30% глибини на стороні B, повторіть по черзі, щоб зберегти рівновагу моментів поперек нейтральної осі.
2. Проміжне зняття термічної напруги:Виконайте проміжний цикл-відпочинку для зняття стресу (150∘C протягом 2 годин) між етапами чорнової та напів{1}}чистової обробки.
3. Кріплення з низьким -затискним зусиллям:Використовуйте вакуумні патрони або затискачі з-обмеженим крутним моментом (8 Нм) під час завершальних фінішних проходів, щоб запобігти-скаканню після відпускання.

Підводний камінь 2: горіння анодування поверхні та тьмяне покриття сплаву 2024 з високим вмістом-міді
Менеджери із закупівель часто вказують прозоре анодування типу II або анодування твердого покриття типу III на виготовлених на замовлення алюмінієвих деталях 2024 року, припускаючи, що результати відповідатимуть зовнішньому вигляду сплаву 6061. Це призводить до відхилених відправлень.
Механізм руйнування анодування
Алюміній 2024 містить до 4,9% міді. Під час анодування сірчаною кислотою нерозчинні інтерметалічні частинки міді (Al2CuMg) розчиняються швидше, ніж алюмінієва матриця. Це створює мікроскопічні порожнечі, локальну концентрацію струму (горіння) і крейдяну, коричнево-сіру оксидну плівку з низькою зносостійкістю (<350 HV vs >450 HV на 6061).
Рішення для обробки поверхні Dazao
Для деталей, які потребують захисту від корозії без збільшення розмірів або ризику анодування, Dazao рекомендує:
1. Хімічна плівка MIL-DTL-5541 типу II, клас 1A (алодин / SurTec 650):Перевага для аерокосмічних частин. Додає нульову товщину плівки, зберігає електропровідність і повністю запобігає горінню мідної фази.
2. Протокол анодування за ступінчастою{1}}напругою-Dazao:Якщо анодування твердого покриття типу III (MIL-A-8625) не підлягає обговоренню:
· Температура електроліту: Знижена до 0∘C±1∘C (32∘F).
· Електролітна добавка: додайте 15 г/л щавлевої кислоти у ванну з сірчаною кислотою, щоб запобігти розчиненню мідної фази.
· Рампа щільності струму: починайте з 0,5 А/дм2і розгону до 2,5 А/дм2в 0,2 А/дм2 з кроком протягом 15 хвилин, щоб запобігти опіку країв.
Підводний камінь 3: гальванічна корозія на інтерфейсах кріплення з нержавіючої сталі
Інженери проектують2024 алюмінієві аерокосмічні деталічасто вказують спіралі, болти та штифти з нержавіючої сталі 304 або 316 для складальних з’єднань із високим-навантаженням.
Проблема мікро-гальванічного елемента
У вологому, прибережному середовищі або середовищі з{0}}сольовими бризками (5% NaCl) різниця електричних потенціалів між 2024-T3 (–0,68 В порівняно зі стандартним каломельним електродом) і нержавіючої сталі 316 (–0,08 В) створює потенціал гальванічної корозії 0,60 В.
Оскільки алюміній 2024 року є анодом, швидка виїмка відбувається безпосередньо всередині отворів для різьбових болтів, що спричиняє зачистку різьби та катастрофічну поломку збірки протягом 200 годин після впливу соляних бризок.
Протокол профілактики
· Ізоляція поверхні:Нанесіть хроматне конверсійне покриття (MIL-DTL-5541) у всі різьбові отвори.
· Вибір кріплення:Використовуйте сталеві кріпильні елементи з-кадмієвим або оцинкованим-нікельованим покриттям (AMS 2417), а не з нержавіючої сталі.
· Бар’єрне ґрунтування:Вологе-встановіть усі структурні кріпильні елементи за допомогою епоксидної суміші для швів або хромат-цинку (MIL-PRF-23377).
Підводний камінь 4: Мікро-відколи та пошкодження меж зерна під час помелу з-високою подачею 2024-T851
При виконаннівисокоміцна обробка алюмінію з ЧПУна відпуску 2024-T851 машиністи стикаються з вищою твердістю (130 HBW) і меншим подовженням (6%) порівняно з відпуском T351.
Спроба запустити зубну подачу (fz>0,18 мм) при швидкості різання понад 600 м/хв викликає мікро-відколи на твердосплавних ріжучих кромках через удар твердим Al2CuMg осідають фази. Ці мікро-різані кромки інструменту розривають межі поверхневих зерен заготовки, створюючи мікро-тріщини, які зменшують термін служби готового компонента до 35%.
Стратегія пом'якшення
· Обмежте подачу на зуб до 0,08-0,12 мм/зуб у стані T851.
· Контроль зносу інструменту за допомогою датчиків акустичної емісії; замініть інструмент після зносу бокової частини (VB) досягає 0,15 мм (не запускайте інструменти до звичайної межі зносу 0,30 мм).
2024 Алюмінієві допуски з ЧПУ та контроль теплового розширення
Теплове розширення та механіка контролю температури
Обробка з вузькими допусками (±0,005 мм) на великихАлюмінієві аерокосмічні компоненти 2024 рокувимагає управління тепловим ростом. Огляд нашихпосібник з допусків на обробку алюмінію з ЧПУнадає додатковий контекст щодо обмежень стандарту ISO 2768-mK і допусків точності.
Формула теплового розширення
ΔL=L0⋅ ⋅ΔT
Де:
· ΔL=Зміна розмірів (мм)
· L0= Номінальний розмір (мм)
· = Коефіцієнт теплового розширення (23,2×10⁻⁶ K−1)
· ΔT=Відхилення температури від стандарту 20∘C ()
Практичний розрахунок теплового впливу
Для 500-мм конструктивного компонента зазнає 6∘Підвищення температури C від тертя різання або некондиціонованого повітря цеху:
ΔL=500 мм×(23,2×10−6)×6∘C=0.0696 мм (69,6 мкм)
Ця температурна дисперсія займає майже 70% стандартного загального діапазону допуску ±0,05 мм!
Екологічні стандарти цеху Dazao
· Температура в зоні обробки зафіксована на рівні 20∘C±0.5∘C (68∘F).
· Регулювання температури охолоджуючої рідини через активні чиллери до 19,5∘C±0.5∘C.
· У-процесі перевірка ШМ відкладена на 4 години після-обробки, щоб забезпечити повне термічне вирівнювання деталей.
Кріплення для тонких- стін і контроль деформації
Геометрії аерокосмічних кишень часто мають товщину підлоги та стінок кишень до 0,8 мм. Під час обробки складних аерокосмічних конструкційних компонентів із товщиною стінок до 0,8 мм використовують спеціалізованіПослуги з 5-осьової точної обробки алюмінію 2024забезпечує доступ під -різними кутами, мінімізуючи налаштування робочого кріплення та викривлення деталей.
Інженерні правила фрезерування тонких-стін:
1. Метод затиску:Замініть стандартні механічні лещата на спеціальні м’які губки, які відповідають зовнішньому контуру, або використовуйте вакуумні затискні пластини з індивідуальними силіконовими ущільненнями по периметру.
2. Стратегія шляху інструменту:Використовуйте безперервний спіральний нахил на рівні z- або трохоїдальні траєкторії, а не прямі кроки занурення. Зберігайте радіальну глибину різу (ae) нижче 10% діаметра інструменту, щоб зменшити силу штовхання.
3. Порядок обробки стін:Обробіть внутрішні стінки кишень перед видаленням матеріалу з протилежної зовнішньої поверхні. Навколишня необроблена суцільна заготовка діє як жорстка опорна матриця.
Перевірка геометричних розмірів і допусків (GD&T).
Для високо{0}}точних аерокосмічних компонентів оцінка розмірів покладається на координатно-вимірювальні машини (CMM) із використанням температурно{1}}компенсованих рубінових щупів.

Параметри фінішної обробки поверхні й-обробки
Матриця порівняння процесів для алюмінію 2024 року
Вибір-після обробки визначає остаточний знос, корозію та довговічність алюмінію 2024, обробленого на верстаті з ЧПУ. Дотримання суворихстандарти аерокосмічної обробки поверхні та анодуваннязапобігає передчасній деградації компонентів у суворих умовах експлуатації.
|
Обробка поверхні |
Військовий / промисловий стандарт |
Зростання товщини |
Стійкість до корозії (сольовий спрей) |
Вплив на довговічність основи |
Основна програма |
|
Хімічна плівка (Alodine 1200S) |
MIL-DTL-5541 Тип I, Клас 1A |
<0.001 mm (Незначно) |
168 годин |
0% (без втрат) |
Аерокосмічне електричне з’єднання / основа грунтовки |
|
Хімічна плівка (SurTec 650) |
MIL-DTL-5541 Тип II (без Hex-Free) |
<0.001 mm |
168 годин |
0% (без втрат) |
Аерокосмічне шасі відповідає RoHS |
|
Анодування сірчаної кислоти (тип II) |
MIL-A-8625 Тип II, Клас 1/2 |
0,005-0,015 мм |
336 годин |
від -10% до -15% |
Загальні кронштейни корпусу (потрібна низька температура) |
|
Тверде анодування (Тип III) |
MIL-A-8625 Тип III, Клас 1 |
0,025-0,050 мм |
1000+ годин |
від -25% до -40% |
Слайди з-високим зносом (потрібна спеціальна ванна) |
|
дробове очищення |
AMS 2431 |
Нуль (Шар напруги стиснення) |
Базовий рівень |
+30% до +50% |
Фітинги-критичних до втоми літака |
|
Епоксидне грунтовкове покриття |
MIL-PRF-23377 |
0,015−0,030 мм |
2000+ годин |
0% |
Зовнішні конструктивні панелі літака |
Дробеструйна обробка для збільшення терміну експлуатації
Оскільки анодування знижує стійкість алюмінію 2024 до втоми, створюючи поверхневі мікро-тріщини в шарі крихкого оксиду, аерокосмічні креслення часто вимагають дробеструйної обробки перед нанесенням покриття на поверхню.
· Механізм:Бомбардування обробленої поверхні 2024 дробом із литої сталі або керамічними кульками створює шар залишкової напруги стиску (150−250 МПа) глибиною до 0,25 мм.
· Результат:Протидіє робочим навантаженням від розтягування, запобігаючи виникненню втомних тріщин на мікро-виїмках поверхні (R)a).
Аерокосмічне та високо-міцне застосування
Основні аерокосмічні категорії застосування
2024 алюмінієві аерокосмічні деталівибираються для компонентів, що працюють в режимах розтягування та циклів вібрації, де руйнування сплаву буде катастрофічним.
1. Натяжна обшивка нижнього крила та верхні фланці лонжерона:Працює переважно в напрузі під час маневрів польоту. Висока в'язкість до руйнування (КIC) запобігає раптовому виходу з ладу в разі появи мікро-тріщини.
2. Каркаси та панелі обшивки фюзеляжу:Стійкість до циклічних навантажень, спричинених циклами герметизації та скидання тиску в кабіні.
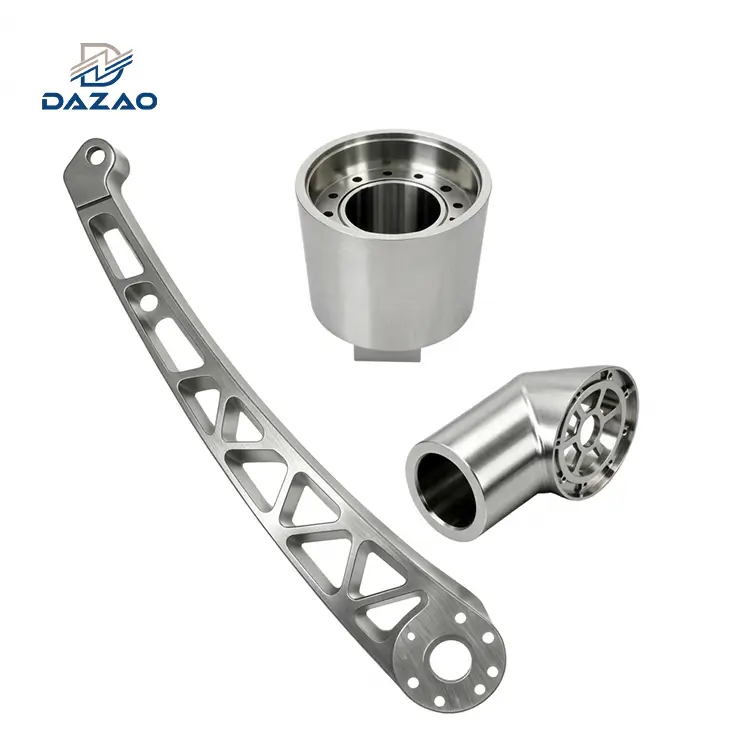
3. Конструкційні фітинги та кронштейни шасі:Виточені з важкихОбробка алюмінієвої пластини 2024 рокуприклад для підтримки високих ударних навантажень під час приземлення.
4. Корпуси робототехнічних і захисних приводів:Високий крутний момент--співвідношення ваги, що потребує жорстких внутрішніх отворів підшипників.
Чому 6061 або 7075 не можуть безпосередньо замінити 2024 у програмах Fatigue?
· Обмеження 6061-T6:Не має достатньої межі текучості при розтягуванні (276 МПа проти 325 МПа) і межі витривалості (96 МПа проти 138 МПа). Компоненти, перероблені в 6061, повинні збільшити товщину стінок на 25-35%, усуваючи економію маси.
· Обмеження 7075-T6:У той час як 7075-T6 пропонує вищу межу текучості при статичному розтягуванні (503 МПа), його швидкість поширення втомної тріщини під час циклічного розтягування значно вища, ніж 2024-T351. У режимах циклічного навантаження розтяг-розтяг 2024-T351 перевищує 7075-T6 у співвідношенні 2:1 до виникнення тріщини.
2024 Алюмінієві деталі з ЧПК Вибір виробника та фактори вартості
Драйвери вартості обробки алюмінію з ЧПК 2024 року
Розуміння структури витратточна обробка алюмінію 2024дозволяє групам із закупівель оптимізувати бюджети без шкоди для механічних характеристик.
Пряме порівняння витрат: складність матеріалу та обробки
1. Сировина Premium:Сирий лист 2024-T351 коштує приблизно 4.50 - $6,50 $/кг-приблизно на 35%–50% дорожче, ніж товарний лист 6061-T6. Запаси, сертифіковані для літаків, з повною можливістю відстеження (AMS 4037) мають додаткову плату за огляд.
2. Час циклу обробки:Вищий опір різанню та суворі подачі/швидкості, необхідні для запобігання Built-Up Edge, збільшують час циклу обробки на 20% порівняно з 6061.
3. Спеціалізована обробка поверхні:Ризики браку під час анодування вимагають суворішого контролю ванни, що збільшує вартість порівняно зі стандартною комерційною обробкою.
Поради DFM (Design for Manufacturability) щодо зменшення вартості одиниці
· Радіуси внутрішнього кута кишені:Укажіть радіуси внутрішнього вертикального кута R більше або дорівнює 0,25 × глибина кишені. Це дозволяє використовувати торцеві фрези більшого діаметра з максимальною MRR замість малих інструментів, що виконують повільні проходи глибини.
· Стандартизуйте товщину стін:Підтримуйте товщину стінок не менше 1,5 мм, де це можливо. Обробка товщиною менше 1,0 мм потребує спеціальних легких-трактів інструменту та спеціального вакуумного кріплення, що збільшує час машинного циклу на 40%.
· Вкажіть T351 Temper за замовчуванням: Unless elevated temperature capability (>120∘C) потрібно, укажіть 2024-T351 замість 2024-T3 або T851. Сировина T351 має широкі запаси, є економічно ефективною та зменшує кількість брухту для зняття стресу.
Оцінка виробника алюмінієвих деталей з ЧПК 2024 року
При виборі aВиробник алюмінієвих деталей з ЧПК 2024 року, перевірте постачальника за такими інженерними показниками:
|
Елемент контрольного списку аудиту |
Стандартні вимоги |
Чому це важливо для алюмінію 2024 року |
|
Сертифікати якості |
ISO 9001:2015 / IATF 16949 / AS9100D |
Гарантує контроль процесу та відстеження партії матеріалів |
|
Відстеження матеріалу |
MTC (Сертифікат перевірки матеріалу) згідно з EN 10204 3.1 |
Запобігає підробці або не-сертифікованій заміні алюмінію |
|
Контроль температури |
Кліматичний-механічний цех (20∘C±1∘C) |
Необхідно дотримуватися допуску ±0,005 мм на алюміній |
|
Можливість перевірки |
ШМ з каліброваною термокомпенсацією |
Перевіряє допуски профілю та положення після-зняття-стресу |
|
Стратегія інструментів |
Спеціальний DLC / карбід без покриття для алюмінію |
Запобігає деградації поверхні через невідповідні інструменти з покриттям |
Виробничі можливості та інженерна підтримка
Точність2024 алюмінієве оброблення з ЧПУпотрібен досвідчений виробничий партнер, який розуміється на металургії сплавів, управлінні залишковою напругою та гарантії якості-аерокосмічного рівня.
З 2000 року Xiamen Dazao Machinery надає послуги високоточної обробки з ЧПК для критично важливих аерокосмічних, оборонних, медичних і робототехнічних застосувань. Працюючи відповідно до систем якості ISO9001:2015 і IATF16949:2016, наші 5-осьові обробні центри з ЧПК забезпечують допуски до ±0,005 мм (0,0002 дюйма) на складних алюмінієвих конструктивних компонентах 2024.

Часті запитання
01.Як запобігти утворенню точок і горінню алюмінію 2024 під час анодування?
02.Чому оброблені алюмінієві пластини 2024 деформуються після розтискання?
03.Як зупинити зварювання алюмінієвої стружки 2024 до кінцевих фрез з ЧПК?
04.Чому алюміній 2024 класифікується як незварювальний стандартними процесами TIG/MIG?
05.Що викликає наклеп і тертя інструменту під час фрезерування алюмінію 2024?
06.Як покупці аерокосмічної галузі перевіряють, що сировина є справжнім 2024-T351?