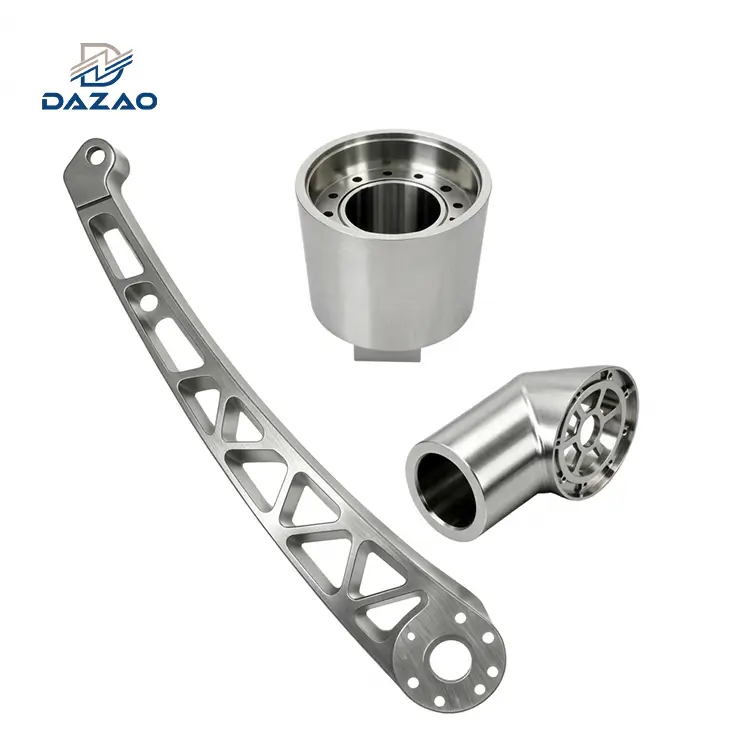
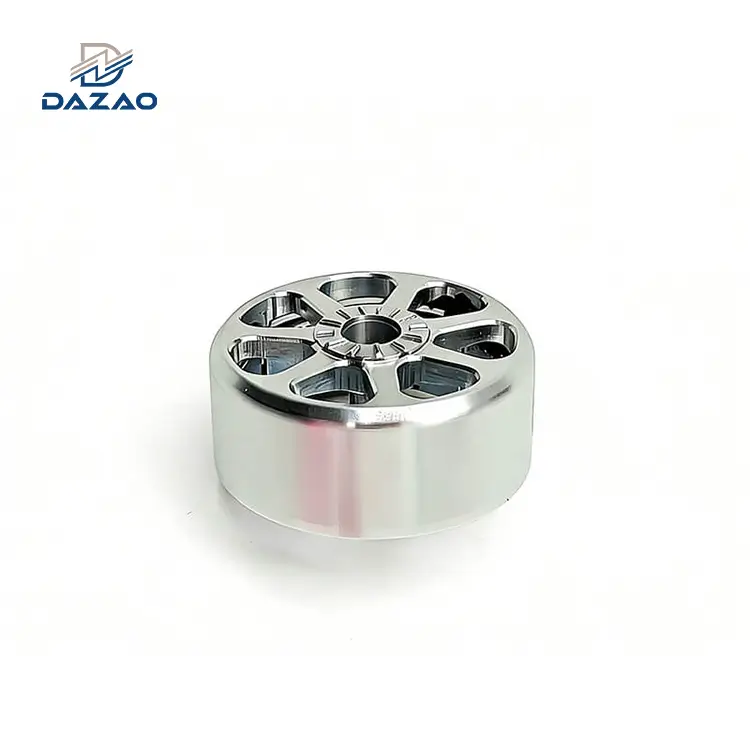
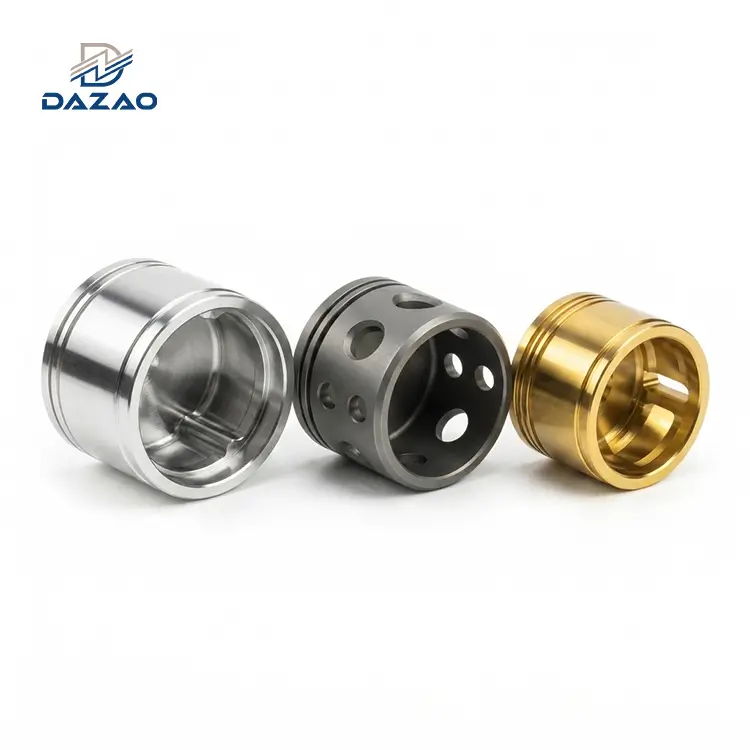
7050-Т7451 алюмінійє стандартним сплавом для важких{0}}аерокосмічних компонентів товщиною понад 50 мм (2,0 дюйма), де звичайні сплави виходять з ладу черезкорозійне розтріскування під напругою (SCC)і гасити чутливість. Пропонуючи максимальну міцність на розрив510 МПаі чудова в'язкість до руйнування (K1c 35 МПа·м½в орієнтації L-T), 7050-T7451 демонструє високий перерозподіл залишкової напруги під час асиметричного фрезерування кишень і представляє серйозні ризики гальванічної точкової коррозії під час анодування сірчаною кислотою через йогоВміст міді від 2,0% до 2,6%.. Досягнення жорстких механічних допусків нижче±0,025 ммпотрібне збалансоване багато-осьове симетричне видалення заготовки, високий-тиск через-охолоджуючу рідину шпинделя (мінімум 70 бар), твердосплавні кінцеві фрези без покриття або DLC-покриття з полірованими канавками та суворе дотриманняAMS 4050сертифікати матеріалів.
Чому аерокосмічні конструкційні частини вимагають алюмінію 7050?
Вибір конструкційних матеріалів для-важливих для польоту конструкцій планера та-навантажених промислових механізмів вимагає збалансування межі статичної текучості, в’язкості до руйнування та деградації під впливом навколишнього середовища. Десятиліттями базовою лінією за замовчуванням слугували стандартні-сплави високої міцності. Однак інженери-конструктори стикаються з серйозними експлуатаційними збоями, покладаючись наОбробка алюмінію 7075 з ЧПУу важких поперечних-перерізах понад 50 мм (1,97 дюйма).

Механізм несправності чутливості до гасіння товстої-секції
Під час термічної обробки товстої пластини 7075 швидкість охолодження під час загартування водою швидко падає від зовнішньої поверхні до серцевини. У пластинах товщиною понад 50 мм швидкість охолодження сердечника падає нижче критичного порогу, необхідного для підтримки легуючих елементів (цинку, магнію, міді) у перенасиченому твердому розчині. Це створює грубі інтерметалічні виділення на межах зерен, що призводить до:
· Значна втрата механічної межі текучості серцевини (часто знижується більш ніж на 15–20 % у порівнянні зі значеннями поверхні).
· Швидке зниження в'язкості руйнування вкороткий-поперечний (ST)напрямок.
· Надзвичайна сприйнятливість докорозійне-розтріскування під напругою (SCC)коли стійкі розтягуючі навантаження діють перпендикулярно до площини кочення у вологому або морському середовищі.
Металургійне розділення за допомогою стабілізації цирконію
Розроблено спеціально для усунення чутливості до гасіння, зберігаючи над-високу механічну міцність,Аерокосмічний алюміній 7050модифікує четвертинну систему Al-Zn-Mg-Cu. Завдяки заміні хрому на цирконій як основного дисперсоіду для рафінування зерен, 7050 зберігає однакові механічні властивості для пластин товщиною до 150 мм (6,0 дюймів).
Для аерокосмічних інженерів-конструкторів, які проектують каркаси перегородок, лонжерони крил, кільця фюзеляжу ракет і опорні балки шасі,Обробка алюмінію 7050 з ЧПУзабезпечує статичну міцність сплавів серії 7000 з міцністю на руйнування та стійкістю до SCC, що вимагається сучасними стандартами якості аерокосмічної галузі.
Реалії операційного цеху в Dazao Machinery
Лікування7050-T7451 алюмінійоскільки повсякденний сплав, такий як 6061-T6, призводить до миттєвого браку деталей, поломки твердосплавного інструменту та невідповідності розмірів. Розуміння нюансівпроцеси обробки алюмінію з ЧПУвисвітлив конкретні реалії-цеху:
1. Висока вартість сировини:Вартість сирої заготовки аерокосмічного-сертифікованого 7050-T7451 за кілограм становить приблизно2,8-3,8 разикомерційного 6061-T6. Утилізація деталі на 90% завершеності через відхилення інструменту або термічну деформацію на пізній стадії призводить до значних фінансових втрат.
2. Високий коефіцієнт видалення матеріалу:Високо-компоненти конструкції планера часто виготовляють із суцільних заготовок із співвідношенням-до-необробленої маси (співвідношення-до-польоту) у діапазоні від1:8 до 1:15. Видалення від 85% до 92% об’єму матеріалу знімає внутрішні напруги, які легко деформують тонкі -частини.
3. Важка хімічна чутливість:Підвищений рівень міді в 7050 (до 2,6%) змінює реакцію анодування порівняно зі сплавами з низьким-мідним вмістом, що вимагає точного контролю хімічної обробки після-механічної обробки, щоб запобігти утворенню точок на поверхні та--невідповідним-отворам.
Вибір металургії, хімічного складу та відпуску: 7050-T7451 проти T7651
Розуміння продуктивності7050 алюмінієвих деталей з ЧПУвимагає перевірки основної металургії. Сплав належить до сімейства Al-Zn-Mg-Cu, де дисперсійне зміцнення фаз MgZn2 (eta та eta-prime) забезпечує максимальну межу текучості.
Розбивка хімічного складу
|
елемент |
7050 Ваговий відсоток (%) |
7075 Ваговий відсоток (%) |
6061 Ваговий відсоток (%) |
Первинна металургійна функція в 7050 році |
|
Цинк (Zn) |
5.70 - 6.70 |
5.10 - 6.10 |
0,25 макс |
Утворює осад первинного твердіння (MgZn2) |
|
магній (Mg) |
1.90 - 2.60 |
2.10 - 2.90 |
0.80 - 1.20 |
Сполучається з Zn, щоб керувати кінетикою опадів |
|
мідь (Cu) |
2.00 - 2.60 |
1.20 - 2.00 |
0.15 - 0.40 |
Підвищує силу; змінює осад{0}}матричний потенціал |
|
Цирконій (Zr) |
0.08 - 0.15 |
0,05 макс |
Жодного |
Утворює тонкі дисперсоїди Al3Zr; перешкоджає рекристалізації |
|
Хром (Cr) |
0,04 макс |
0.18 - 0.28 |
0.04 - 0.35 |
Навмисно обмежено, щоб усунути чутливість до гасіння |
|
Залізо (Fe) |
0,15 макс |
0,50 макс |
0,70 макс |
Домішкова фаза; суворо обмежений для захисту міцності на руйнування |
|
Кремній (Si) |
0,12 макс |
0,40 макс |
0.40 - 0.80 |
Домішкова фаза; обмежено, щоб запобігти крихким складовим фазам |
|
Титан (Ti) |
0,06 макс |
0,20 макс |
0,15 макс |
Подрібнення зерна злитка під час початкового лиття |
|
Алюміній (Al) |
Баланс |
Баланс |
Баланс |
Базова матриця |
Механіка закріплення цирконію проти додавання хрому
У звичайних сплавах хром утворює грубі дисперсоїди E-фази під час гомогенізації. Ці частинки утворюють гетерогенні виділення фаз твердіння вздовж меж зерен під час повільного гартування водою. Це виснажує атоми розчиненої речовини всередині зерен і знижує механічні властивості в ядрі товстих пластин.
вОбробка алюмінієвої пластини 7050, Chromium замінено наВід 0,08% до 0,15% цирконію. Цирконій утворює когерентний, сферичний, над-тонкий Al3Дисперсоїди Zr (діаметром від 10 нм до 30 нм). Ці частинки:
· Міцно закріплюють межі зерен, запобігаючи росту зерен і рекристалізації під час гарячої прокатки або кування.
· Не діють як центри зародження для MgZn2фази під час гасіння.
· Знизьте критичну швидкість охолодження гасіння до приблизновід 3 градусів/с до 5 градусів/с, що забезпечує глибоке наскрізне-гартування пластин до150 мм (6,0 дюймів)товстий.
Аналіз позначення температури: 7050-T7451 проти 7050-T7651
Вибір між T7451 і T7651 безпосередньо визначає робочий поріг готових компонентів під механічними, втомними та навантаженнями навколишнього середовища.
7050-T7451 (попередня назва T73651)
· Послідовність термічної обробки:Термічна-обробка розчину при 475 градусах, загартування водою, контрольоване холодне розтягуваннявід 1,5% до 3,0%для зняття макрозалишкової напруги з подальшим дво-етапним процесом штучного старіння.
· Механічний та корозійний профіль:Перестарювання навмисно перетворює когерентну η′ фазу в дещо більш грубу η (MgZn2) випадає в осад. Це знижує максимальну статичну межу текучості приблизно на 8–10% порівняно з умовами максимального -старіння T6, але збільшує відстань між виділеннями меж зерен.
· Основна перевага:ПіднімаєКорозійне розтріскування під напругою (SCC)поріг у коротко-поперечній (ST) орієнтації240 МПа до 280 МПа. Забезпечує високу в’язкість до-деформації руйнування (KIc≈32 до 38 МПа⋅м1/2).
· Основний варіант використання:Товсті конструкційні компоненти з ЧПК, високо{0}}перегородки літаків, реберні конструкції та основні{1}}несучі аерокосмічні фітинги.
7050-T7651
· Послідовність термічної обробки:Розчин пройшов термічну-обробку, гарт, розтягнення від 1,5% до 3,0% і стабілізований за допомогою модифікованого проміжного профілю штучного старіння, розробленого для стійкості до корозії відлущування без перестарювання до T7451.
· Механічний та корозійний профіль:Розташований між піком-міцності T6 та максимальною-міцністю T7451. Урожайність приблизнона 5% вища міцність на розривніж T7451, забезпечуючи при цьому прийнятну стійкість до корозії відшарування.
· Основний варіант використання:Обшивки верхньої частини крила, стрингери, структурні видавлені пластини від тонких- до -середніх пластин і зовнішні структурні панелі.
Порівняння інженерних властивостей: 7050-T7451 проти 7075-T651 проти 6061-T6
При оцінюваннісорти алюмінію, що піддаються механічній обробцінаведений нижче набір механічних даних ілюструє збереження міцності товстого-зрізу 7050-T7451:
|
Інженерна власність |
7050-T7451 (пластина, товщина 75 мм) |
7075-T651 (пластина, товщина 75 мм) |
6061-T6 (пластина, товщина 75 мм) |
Стандарт / метод тестування |
|
Межа міцності на розрив (UTS), L-Dir |
510 МПа (74,0 ksi) |
525 МПа (76,1 ksi) |
310 МПа (45,0 ksi) |
ASTM E8 |
|
Межа текучості при розтягуванні (TYS), L-Dir |
440 МПа (63,8 ksi) |
455 МПа (66,0 ksi) |
275 МПа (39,9 ksi) |
ASTM E8 |
|
Межа текучості сердечника (ST-Dir, пластина 100 мм) |
405 МПа (58,7 ksi) |
335 МПа (48,6 ksi) |
240 МПа (34,8 ksi) |
ASTM E8 |
|
Подовження при розриві (%), L-Dir |
11.0% |
9.0% |
12.0% |
ASTM E8 |
|
Подовження при розриві (%), ST-Dir |
4,5% до 6,0% |
від 1,5% до 2,5% |
8.0% |
ASTM E8 |
|
Модуль пружності (E) |
71,7 ГПа (10,4 Msi) |
71,0 ГПа (10,3 Msi) |
68,9 ГПа (10,0 Msi) |
ASTM E111 |
|
В'язкість до руйнування (КIc, L-T Dir) |
35,0 МПа·м½ (31,8 ksi·in½) |
26,0 МПа·м½ (23,6 ksi·in½) |
29,0 МПа·м½ (26,4 ksi·in½) |
ASTM E399 |
|
В'язкість до руйнування (КIc, S-T Dir) |
25,0 МПа·м½ (22,7 ksi·in½) |
18,0 МПа·м½ (16,4 ksi·in½) |
24,0 МПа·м½ (21,8 ksi·in½) |
ASTM E399 |
|
Пороговий опір SCC (ST-Dir) |
>240 МПа (34,8 ksi) |
< 70 MPa (10.1 ksi) |
>200 МПа (29,0 ksi) |
ASTM G47 |
|
Електропровідність |
38,0% до 43,0% IACS |
32,0% до 34,0% IACS |
40,0% до 43,5% IACS |
ASTM E1004 |
|
Твердість за Брінеллем (HBW, 500 кг / 10 мм) |
140 - 150 HBW |
145 - 155 HBW |
95 - 100 HBW |
ASTM E10 |
|
Індекс оброблюваності (Al6012=100%) |
75% |
70% |
85% |
Виробництво Емпіричне |
|
Фактор відносної вартості сировини |
3.0x - 3.8x |
2.0x - 2.5x |
1,0x (базова лінія) |
Дані закупівель Dazao |
Підводні камені практичної обробки: три критичні інженерні виклики
Справжнє точне виробництво з ЧПК на високо{0}}навантажених структурних частинах передбачає складні фізичні явища, які потрібно враховувати в цеху.

Градієнт властивостей ядра товстої-пластини та пастка анізотропії
Фізичний механізм
Тоді як вміст цирконію в7050-T7451 алюмінійпом'якшує чутливість до гасіння, не усуває фізичні закони теплопровідності. У плиті товщиною 120 або 150 мм швидкість охолодження на центральній лінії під час гартування залишається нижчою, ніж на поверхні.
Крім того, коефіцієнт механічного зменшення під час прокатки забезпечує подовження зерна вздовж напрямку прокатки (поздовжнє, L), вторинне сплющення по ширині (довге-поперечне, LT) і мінімальну деформацію по товщині (коротке-поперечне, ST).
Коли на технічному кресленні в центральній частині товстої пластини 7050 видно високі -навантажувальні елементи, деталі фактично обробленого сердечника демонструють:
· A Зменшення межі текучості на 10–15 %відносно поверхневих виносок.
· Зменшення подовження до мінімуму4,0% до 5,5%у напрямку ST-.
· Змінена поведінка формування стружки під часФрезерування алюмінію 7050, демонструючи підвищену тенденцію до мікро{0}}відколів на кутах ріжучого інструменту під час обробки через межі зерен ST.
Dazao Shop-Порушення підлоги та вирішення прикладу
· Випадок збою:Клієнт замовив кронштейн аерокосмічного приводу, виготовлений із заготовки 7050-T7451 товщиною 130 мм. Основний монтажний виступ був вкладений точно в центральну площину необробленого блоку. Під час функціонального багато{6}}навантажувального випробування вушко зазнало мікро-розтріскування при 82% розрахованого статичного граничного навантаження. Площина руйнування поширювалася безпосередньо вздовж короткопоперечної межі зерна.
· Аналіз першопричини:Динамічне напруження зсуву діяло перпендикулярно до вирівнювання зерен ST на термічній серцевині пластини, де межа текучості та в’язкість до руйнування були нижчими за номінальні значення каталогу.
· Технічне виправлення:
1. Dazao змінив 5-схему гніздування заготовок для обробки з ЧПК. Переорієнтувавши сировину вздовж основного вектора розтягування, критичний виступ навантажив напрямок L-зерна замість ST-напрямку.
2. Обов'язкове ультразвукове дослідження перAMS 2631 Клас AAперед механічною обробкою, щоб перевірити відсутність мікропористості по центральній лінії.
3. Запроваджено вихровий-етап перевірки електричної провідності через відкриті кишені сердечника. Відліки електропровідності проводилися строго між38,5% і 42,0% IACS, що підтверджує, що перестарювання та розподіл осаду відповідають структурним критеріям.
Асиметричне зняття залишкового напруження при фрезеруванні глибоких кишень
Фізичний механізм
Інженери часто припускають, що томуОбробка алюмінієвої пластини 7050використовується попередньо -розтягнутий матеріал (від 1,5% до 3,0% постійного пластику, скріпленого розтягуванням), сировина не містить внутрішніх залишкових напруг.
Процес розтягування встановлює рівновагу макро-механічної напруги: залишкові напруги стиснення поблизу зовнішніх оболонок кочення врівноважують залишкові напруги розтягування в глибині пластини.
Коли фреза з ЧПК відрізає 80% матеріалу з однієї сторони для формування глибокої аерокосмічної кишені, цей баланс порушується. У міру видалення стискаючої оболонки сили розтягування в серцевині перетворюються на згинальний момент. Якщо його не затиснути, цей момент спричиняє миттєве пружне пружиніння-назад і деформацію частини.

Dazao Shop-Порушення підлоги та вирішення прикладу
Випадок збою:Тонкостінну{0}}основну пластину шасі радара (загальні розміри: 580 мм x 320 мм x 22 мм, з ребрами стінки 1,5 мм і нижньою поверхнею 2,0 мм) було грубо оброблено та оброблено в одній установці із заготовки 7050-T7451 товщиною 50 мм. Після відпускання затискачів гідравлічних лещат деталь показала aДіагональний лук 1,85 мм, повністю порушуючи необхіднеДопуск на площинність 0,05 мм.
Стандартна операційна процедура (SOP) Dazao для пом’якшення спотворень із тонкими-стенами 7050:
1. Стратегія симетричної чорнової обробки:Ніколи не грубо вирізайте глибоку кишеню до кінцевої глибини за одну установку. Обробіть 50% глибини заготівлі на стороні A, переверніть деталь, обробіть 50% на стороні B і повторіть поетапно. Це видаляє рівну кількість шару шкіри, що стискає, з обох сторін, врівноважуючи градієнти залишкових напруг.
2. Замочування для термостабілізації:Для високо-точних деталей із товщиною стінок менше 2,0 мм перемістіть грубо-оброблені заготовки (із залишком заготовки від 2,0 до 3,0 мм) у-повітряну піч із циркуляцією повітря. Замочити при120 градусів (248 градусів F) протягом 4 годин, з подальшим повільним охолодженням повітрям. Це зменшує-спричинені різанням залишкові мікро-напруги без погіршення стану T7451.
3. Напів-фінішні порізи для зняття стресу:Обробляйте всі поверхні з точністю до 0,3 мм від кінцевого розміру, використовуючи легку радіальну глибину різу (ae<0.1×D).
4. Вакуум із низьким{1}}напруженням і кріплення матриці:Для останнього фінішного проходу замініть механічні крайкові лещата та затискачі для пальців на спеціальні вакуумні патрони, інтегровані з жертовним воском або опорами зі сплаву з низькою-температурою плавлення. Це дозволяє уникнути механічних навантажень при затиску під час обробки.
Хімічна пастка з високим вмістом міді при пасивації поверхні
Фізичний та електрохімічний механізм
Сплав 7050 містить номін2,0% до 2,6% мідіза вагою. У той час як цей високий вміст міді забезпечує механічну міцність через утворення тонкого осаду, це ускладнює електрохімічну обробку поверхні.
Під час стандартуТип II (анодування сірчаною кислотою)абоТип III (Анодування твердого покриття відповідно до MIL-A-8625)фази, багаті-міддю, не утворюють стабільних анодних оксидів алюмінію. Замість цього:
· Атоми міді розчиняються в кислотній ванні, створюючи локалізовані мікро-гальванічні елементи.
· Ці мікро{0}}елементи порушують ріст упорядкованих гексагональних пор оксиду алюмінію (Al2O3).
· Сильні локалізовані струми утворюються в -багатих міддю місцях, що призводить до локалізованого горіння, поверхневих ямок і порошкоподібних м’яких покриттів, які не проходять стандартні тести на стійкість до стирання.
· На косметичних чорних або прозорих анодованих частинах 7050 демонструє нерівномірний жовтий або бронзовий відлив.

Dazao Shop-Порушення підлоги та вирішення прикладу
· Випадок збою:ДляMIL-A-8625 Тип III, анодування твердого покриття класу 1 (товщина цілі 50 мкм)у зовнішнього постачальника з використанням стандартних параметрів 6061. Результат був катастрофічним: внутрішні отвори золотникового-клапана розміром до ∅25,000 мм ± 0,005 мм зазнали локального електричного опіку та сильної виїмки, що збільшило діаметр отвору за допустимі межі до 25,035 мм і зруйнувало весь виробничий цикл.
Протокол хімічного контролю Dazao для алюмінію 7050:
1. Суворо заборонити агресивне травлення каустичною содою:Стандартне травлення гідроксидом натрію (NaOH) агресивно видаляє поверхневий алюміній, залишаючи нерозчинну темну мідну сажу, яка прискорює гальванічне горіння в баку для анодування. Dazao використовує інгібований, не-протравлюючий м’який лужний очищувач із подальшим коротким зануренням у ванну з азотною кислотою, що містить біфторид амонію (NH4HF2) для розчинення поверхневих залишків міді та кремнію.
2. Імпульсне -струмове низько{2}}температурне анодування:Для твердого покриття типу III на 7050 температура кислотної ванни підтримується строго на рівніВід 0 градусів до 2 градусів (від 32 градусів F до 35,6 градусів F).Імпульсне{0}}випрямлене джерело живлення поступово збільшує напругу, зберігаючи пікову щільність струмувід 1,5 до 2,0 А/дм². Цей холодний пульсуючий профіль запобігає локальному розбігу тепла навколо меж-багатих міддю зерен.
3. Рекомендуємо хімічне перетворення на тверде покриття:Коли допуски на розміри більші за ±0,010 мм і зносостійкість не є основною вимогою, Dazao спрямовує клієнтів доMIL-DTL-5541 Тип II, Клас 1A або Клас 3 Хімічна речовина Конверсійні покриття (конверсія алодину/хромату). Цей процес утворює над-надтонкий (менше 1,0 мкм) пасивуючий шар без зростання геометричних розмірів або ризику гальванічної точкової корекції.
Стратегія обробки з ЧПУ: протоколи фрезерування, токарної обробки та обробки інструментів для алюмінію 7050
Досягнення повторюваних допусків нижче ±0,025 мм на комплексі7050-T7451 алюмінійкомпонентів вимагає керування динамікою різання, видаленням стружки та-геометрією ріжучої кромки. Завдяки високому вмісту цинку та міді 7050 демонструє вищу міцність на зсув і більше тертя інструменту, ніж стандартні сплави, вимагаючи жорсткого інструменту та оптимізованої траєкторії інструменту.

Підкладки інструментів, геометрія канавок і покриття
Використання стандартних алюмінієвих інструментів на заготовках 7050 призводить до передчасного зносу інструменту, утворення -краю (BUE) і слідів від тріскотіння. Наступні специфікації інструментів є перевіреними стандартами на виробництві Dazao:
· Підкладка інструменту:Суб-мікронний карбід вольфраму (розмір зерна від 0,5 мкм до 0,8 мкм) із вмістом кобальтового сполучного від 6% до 8%. Це забезпечує високу поперечну міцність на розрив, щоб витримувати періодичні навантаження при різанні без відколів країв.
· Покриття інструменту:Мікро-полірований карбід без покриття абоDiamond-Like Carbon (DLC)покриття з коефіцієнтом тертя менше 0,10 по алюмінію. Покриття на основі -титану (TiN, TiCN, TiAlN) суворо заборонені, оскільки титан має високу хімічну спорідненість з алюмінієм при температурах вище 350 градусів, що спричиняє зварювання стружки.
· Кути нахилу та спіралі:Високий позитивний радіальний передній кут (від 15 градусів до 20 градусів) і осьовий передній кут від 12 градусів до 15 градусів для чистого зрізання стружки 7050. Нерівний відстань між канавками зі змінною геометрією спіралі (38 градусів / 41 градус) порушує регенеративні частоти вібрації під час фрезерування глибоких порожнин.
· Оздоблення поверхні флейти:Дзеркально{0}}поліровані канавки з шорсткістю поверхні Ra<0.05μm to prevent chip adhesion in deep pocket operations.
Матриця швидкостей, подач і параметрів різання
При розгортанніПослуги 5-осьової обробки з ЧПУ, наведені нижче параметри застосовуються до жорстких обробних центрів, на яких працює емульсія високого{0}}тиску:
|
Механічна обробка |
Діаметр інструменту (мм) |
Швидкість різання, Vc(м/хв) |
Швидкість шпинделя,n (RPM) |
Подача на зуб, fz(мм/зуб) |
осьова глибина, ap(мм) |
радіальна глибина, ae(мм) |
Специфікація інструменту |
|
Високо{0}}ефективна чорнова обробка (трохоїдальний) |
Ø16.0 |
450 - 650 |
9,000 - 13,000 |
0.18 - 0.25 |
До 32,0 (2,0xD) |
1.6 - 2.4 (10-15% D) |
3-флейта DLC змінної спіралі |
|
Важке торцеве фрезерування |
Ø63.0 (індексується) |
600 - 900 |
3,000 - 4,500 |
0.15 - 0.22 |
2.5 - 4.0 |
45.0 - 50.0 |
Поліровані восьмикутні вставки |
|
Напів{0}}фінішне контурування стін |
Ø12.0 |
400 - 550 |
10,500 - 14,500 |
0.08 - 0.12 |
12.0 - 24.0 |
0.30 - 0.50 |
Карбід без покриття з 3 канавками |
|
Високо{0}}швидкісна дзеркальна обробка |
Ø10.0 |
500 - 750 |
16,000 - 24,000 |
0.04 - 0.08 |
5.0 - 10.0 |
0.05 - 0.15 |
Дзеркало з 3 канавками |
|
Глибоке свердління (L/D=8) |
Ø8.0 |
120 - 160 |
4,800 - 6,300 |
0.14 - 0.20 мм/об |
Наскрізний отвір |
Повний діаметр |
Через-шпиндельне свердло охолодження |
|
Жорстке нарізування (глухий отвір) |
M8x1.25 |
20 - 35 |
800 - 1,400 |
1,25 мм/крок |
До 16,0 |
Повна тема |
Модифіковане дно зі спіральною канавкою |
|
Точне зовнішнє точіння |
CNMG 120408 |
350 - 500 |
Змінний CSS |
0.15 - 0.30 мм/об |
1.5 - 3.0 |
N/A |
Твердий сплав без покриття- з високим блиском |
Високо{0}}ефективне трохоїдне фрезерування та механіка подрібнення стружки
Звичайне повно{0}}фрезерування створює раптовий кут зачеплення інструменту в 180 градусів, що створює сильний термічний удар і радіальне відхилення інструмента в 7050. Це відхилення призводить до похибок конусності в глибоко{3}}стінних конструкціях.

Dazao використовує динамічні трохоїдальні траєкторії з постійними кутами зачеплення інструменту (35∘до 45∘). Для підтримки постійної товщини нерозрізаної стружки (hпр) при радіальному зачепленні (ae) падає нижче 20% діаметра інструменту (D), запрограмована подача на зуб (fz) має бути математично компенсовано:

Де:
· hпр=Цільова товщина стружки (зазвичай від 0,12 мм до 0,18 мм для чорнової обробки 7050)
· κ=Кут ріжучої кромки інструменту (90 градусів для торцевих фрез з квадратним буртом)
· ae= Радіальна глибина різу
· D=Діаметр фрези
Підтримуючи високу швидкість різання (Vc>500 м/хв) і низьке радіальне зачеплення (ae/D=0.10), тепло різання передається безпосередньо стружці, що виходить, а не проникає в заготовку. Це запобігає термічному зростанню та запобігає виникненню залишкових напруг розтягування в сировині.
Контроль-охолоджуючої рідини та змащення під високим тиском
Механічна обробка7050-T7451 алюмінійпотребує суворого контролю змащування та охолодження, щоб запобігти повторному-різанню стружки та пошкодженню поверхні:
1. Охолоджуюча рідина під високим{1}}тиском (HPC):Верстати повинні подавати водо{0}}синтетичну або напів-синтетичну емульсію через шпиндель примінімум 70 бар (1015 PSI). Струмені високого{1}}тиску, спрямовані прямо вниз по канавках інструменту, дроблять тягучу стружку та миттєво видаляють її з глибоких кишень.
2. Концентрація охолоджуючої рідини та рівні pH:Концентрація емульсії повинна підтримуватися між8,0% і 10,0%. Концентрації нижче 7% призводять до розмазування алюмінію на ріжучих кромках, тоді як рівні концентрації вище 12% спричиняють плями на -мідній поверхні. РН теплоносія повинен підтримуватися в межах8,8 - 9,2для усунення міжкристалітної корозії під час багато-денних виробничих циклів.
Можливість допуску, метрологія та перевірка якості для аерокосмічних деталей
Точністьвиготовлені на замовлення алюмінієві деталі 7050вимагають суворої перевірки розмірів і металургії на кожному етапі виробництва.
Можливості допуску розмірів у виробництві
|
Геометрична функція |
Стандартний допуск на обробку |
Точність аерокосмічної толерантності |
Критичний стан обробки |
|
Лінійні розміри (Менше або дорівнює 100 мм) |
±0,025 мм (±0,0010 дюйма) |
±0,008 мм (±0,0003 дюйма) |
Багато-фінішна обробка мікро-твердосплавним сплавом |
|
Лінійні розміри (>300 мм) |
±0,050 мм (±0,0020 дюйма) |
±0,018 мм (±0,0007 дюйма) |
Машинні ваги термокомпенсовані |
|
Діаметр отвору (розточування / розгортання) |
±0,012 мм (±0,0005 дюйма) |
±0,005 мм (±0,0002 дюйма) |
Тонкі свердлильні головки з алмазними вставками |
|
Справжня позиція (схеми отворів) |
Справжнє положення 0,035 мм |
Справжнє положення 0,010 мм |
Одна-налаштування, 5-осьове безперервне індексування |
|
Площиність (над500мм×500мм) |
0,080 мм Площиність |
0,025 мм Площиність |
Збалансована чорнова обробка-зняття напруги + вакуумне пристосування |
|
Оздоблення поверхні (Ра, фрезеровані обличчя) |
Ra 0,8 мкм (32 мкм) |
Ra 0,2 мкм (8 мкІн) |
Полірований радіус склоочисника PCD або DLC |
Управління термічним дрейфом і метрологія чистих приміщень
Алюміній 7050 має високий коефіцієнт теплового розширення:
=23.5×10⁻⁶ K−1(20∘С до 100∘C)
На структурному аерокосмічному компоненті 600 мм коливання температури лише на 3,0 градуси викликають необмежене розширення розмірів:
ΔL=L⋅ ⋅ΔT=600 мм×(23,5×10−6 K−1)×3,0 K=0.0423 мм
Це теплове розширення займає більше 80% стандартної смуги допуску креслення ±0,025 мм.
Щоб усунути помилки термометрології, Dazao забезпечує:
1. Кліматичні-контрольовані середовища обробки:Виробничі поверхи обслуговуються в20 градусів ± 1,0 градусів (68 градусів F ± 1,8 градусів F).
2. 24-Годинна метрологічна стабілізація:Механічно оброблені компоненти повинні перебувати в лабораторії для перевірки ШМ (зберігається в20 градусів ± 0,5 градуса) принаймні за 24 години до завершення-підпису розміру.
3. Динамічна температурна компенсація ШМ:Координатно-вимірювальні машини використовують-датчики температури контакту поверхні заготовки в реальному часі, щоб компенсувати мікроскопічний температурний дрейф.
Не-руйнівний контроль (NDT) і відповідність аерокосмічним нормам
Кожна партія7050 аерокосмічних компонентіввиготовлений у Dazao, проходить не-руйнівну оцінку для перевірки внутрішньої цілісності та сталості:
· Ультразвуковий контроль сировини (AMS 2631, клас AA):Необроблені заготовки скануються, щоб перевірити відсутність порожнеч по центральній лінії, мікро-пористості та включень розміром понад 1,2 мм, еквівалентну відповіді плоского-вибою.
· Випробування електропровідності (ASTM E1004):Вихровий{0}}тест провідності перевіряє температурний стан. Показання для 7050-T7451 повинні строго відповідати38,0% до 43,0% IACS. Будь-які показники нижче 38,0% IACS вказують на недостатню-старість (недостатню стійкість до SCC), тоді як показання вище 43,5% IACS свідчать про-старіння (неприпустима втрата міцності).
· Перевірка флуоресцентних проникаючих речовин (FPI за ASTM E1417, рівень 3 або 4):Готові деталі з ЧПК піддаються високо-чутливій флуоресцентній рідинній пенетрантній перевірці для виявлення мікро-тріщин, дефектів розривів або розривів меж у {-напружених скругленнях.
Оздоблення поверхні, протоколи анодування та дробеструйне оброблення
Обробка поверхні після-механічної обробкиАлюміній 7050має захищати від корозії в навколишньому середовищі без погіршення характеристик механічної втоми.

Порівняння обробки поверхні високоміцних-сплавів
При виборіMIL-A-8625 Анодування твердого покриття типу III, збалансування захисту від корозії та деградації від втоми є критичним:
|
Процес обробки |
Стандарт / Специфікація |
Товщина/глибина шару |
Вплив на втому життя |
Компенсація розмірів на кресленні з ЧПК |
Стійкість до корозії (ASTM B117 сольовий спрей) |
|
Хімічна конверсія (хромат/TCP) |
MIL-DTL-5541 Тип II, Клас 1A |
0.2µm - 0.8µm |
Нейтрально (0% зміни) |
Потрібне зміщення нуля (<1.0μm) |
168 - 336 годин |
|
Плівка з низьким-хімічним опором |
MIL-DTL-5541 Тип II, Клас 3 |
0.1µm - 0.3µm |
Нейтрально (0% зміни) |
Потрібне зміщення нуля (<0.5μm) |
168 годин |
|
Анодування сірчаною кислотою (тип II) |
MIL-A-8625 Тип II, Клас 1/2 |
8.0µm - 15.0µm |
Помірні втрати (-10% до -15%) |
Відніміть 50% товщини на кожну сторону поверхні |
336 годин |
|
Тверде анодування (Тип III) |
MIL-A-8625 Тип III, Клас 1 |
25.0µm - 50.0µm |
Високе зниження (від -25% до -40%) |
Перед-ідентифікатори отворів машини від +0.025 мм до +0.050 мм |
1,000+ годин |
|
Точна контрольована дробеструйна обробка |
AMS 2430 / AMS-S-13165 |
0,15 мм - 0.35мм пластично деформована глибина |
Високий приріст (+30% до +50%) |
Збільшується шорсткість поверхні ( Ra від 1,6 до 3,2 мкм) |
Побічно покращує стійкість до SCC |
Роль контрольованого дробеструйного очищення у відновленні ресурсу після втоми
Анодування твердого покриття створює мікроскопічні поверхневі тріщини в крихкому шарі оксиду алюмінію, знижуючи базові межі втоми на 25% до 40%. Для динамічних структурних компонентів Dazao інтегруєконтрольоване дробеструйне очищення відповідно до AMS 2430:
· Механізм:Бомбардування обробленої поверхні-дрібом із литої сталі високої твердості (ASH від 170 до 230) або керамічними кульками під контрольованою інтенсивністю Альмена (зазвичай0,008 A до 0,012 A при 200% охопленні) викликає глибокий стискаючий шар залишкової напруги (-300 МПа до -450 МПа) до 0,25 мм під поверхнею.
· Інженерний вплив:Цей компресійний бар’єр запобігає виникненню мікро-тріщин на поверхні інструменту, відновлюючи межі втоми та підвищуючи поріг корозійного розтріскування під напругою понад значення основного матеріалу.
Аерокосмічне, оборонне та-промислове застосування в екстремальних умовах
Механічна стабільність і стійкість до-корозії під напругоюаерокосмічні компоненти Precision 7050зробити його технічним сплавом вибору в галузях високої-надійності.

Основні планери комерційних і військових літаків
У сучасному літакобудуванні порядАерокосмічна обробка алюмінію 2024 року, 7050 є найкращим вибором для-важких конструкційних елементів:
· Основні рами перегородки та ребра:Монолітні компоненти, виготовлені з листових заготовок 7050-T7451 товщиною від 120 до 150 мм. Заміна багатокомпонентних-клепаних листових-металевих вузлів на однокомпонентні-відрізи 7050-зменшує загальну вагу планера, усуваючи схильні до втоми заклепкові з’єднання.
· Заглушки лонжеронів і опорні цапфи шасі:Елементи конструкції з високим навантаженням, схильні до безперервних згинальних моментів, де короткий-поріг корозії під поперечним напруженням 7050-T7451 запобігає катастрофічній поломці через уловлені протиожеледні солі та вологе повітря.
Тактичні ракети та ракети-носії
· Перехідні кільця напрямної секції:Точні точені та фрезеровані кільця з вузькими допусками круглості та биття (в межах 0,015 мм), здатні витримувати екстремальні осьові навантаження під час відокремлення ступенів.
· Аеродинамічні керуючі вали приведення в дію:Деталі 7050-T7451 точені та фрезеровані по 5 осях для забезпечення високої міцності на зсув при крученні та високої жорсткості під час надзвукових маневрів.
Високо{0}}швидкісні механізми обробки напівпровідників
· Роботизовані кінцеві-ефектори Dynamic Pick{0}}and-Place: високошвидкісні-автоматизовані зброї, що працюють із прискореннями понад 15G. Сплав 6061-T6 страждає від мікрозгинання та втомного руйнування під цими циклічними навантаженнями, тоді як 7050-T7451 зберігає геометричну жорсткість і подовжує експлуатаційний втомний ресурс протягом мільйонів безперервних циклів.
Фактори витрат, рекомендації DFM та стратегія закупівель для деталей 7050
Прозора розбивка факторів вартості обробки 7050
Правила оптимізації DFM для зниження витрат
Займаючись раноТехнічний огляд DFMскорочує тривалість машинного циклу, зменшує знос інструменту та знижує ризик деформації-спричиненого браку:
· Оптимізація радіусів внутрішніх кутів:Розробка радіусів внутрішніх кутів, що дорівнюють радіусам стандартних інструментів, змушує інструмент ЧПК зупинятися та повертатися на 90 градусів, що призводить до зачеплення інструменту, викликаючи стукіт і вимагаючи ручного зменшення швидкості подачі. Вказавши принаймні внутрішній радіусНа 20-25% більше, ніж радіус фрези(наприклад, вказавши R7,5 мм для фрези Ø12 мм) забезпечує плавну безперервну трохоїдальну кругову інтерполяцію без уповільнення часу циклу шпинделя.
· Стандартизуйте товщину стін і підлоги:Тонкі стоячі ребра менше 1,0 мм вимагають кількох легких напів{1}}фінішних проходів, щоб запобігти прогину стінки та тріску. Збільшення мінімальної товщини стінки до1,5 мм до 2,0 ммскорочує час обробки тонких-ребристих компонентів до 45%.
· Уникайте непотрібних коефіцієнтів глибини кишень:Обмежте глибину кишені менш ніж у чотири рази більше діаметра фрези (глибина менше або дорівнює 4×D). Глибина карманів, що перевищує 5xD, потребує-держальників із збільшеним радіусом дії, які змушують зменшити швидкість видалення стружки на 60% для придушення гармонійного тремтіння.
Чесність виробництва Dazao та контроль ланцюга постачання
Партнерство зXiamen Dazao Machineryдля ваших потреб-у виробництві високоміцного алюмінію надає вам доступ до повного контролю якості та інженерної підтримки:
· Сертифіковане джерело аерокосмічного матеріалу:Пряма закупівля повністю відстежуваних сирих пластин, що відповідають вимогамAMS 4050, AMS 4201 і AMS-QQ-A-250/12, що супроводжується повними звітами про випробування млина (MTR).
· Можливості багато{0}}осі ЧПК:Парк сучасних 3-осьових, 4-осьових і одночасних 5-осьових обробних центрів зі шпинделями з високим крутним моментом 20 000 обертів на хвилину та системами охолодження через шпиндель під тиском 70 бар.
· ISO 9001:2015 та IATF 16949:2016 Сертифіковані операції з якості:Внутрішня-метрологічна лабораторія-з контрольованим кліматом, оснащена КІМ, оптичними сканерами валу, вимірювачами електропровідності-вихрового струму та повною інфраструктурою не-руйнівного контролю.
поширені запитання
01.Як усунути деформацію деталі під час фрезерування глибоких кишень у 7050-T7451?
02.Чому деталі 7050 стають бронзовими або темними плямами під час сірчаного анодування?
03.Що спричиняє серйозну поломку мітчика та заклинювання різьби в глухих отворах 7050?
04.Чому кінцеві фрези з покриттям TiAlN передчасно виходять з ладу під час чорнової обробки алюмінію 7050?
05.У чому технічна різниця між 7050-T7451 і старішим позначенням температури T73651?
06.Як уникнути коротких-поперечних (ST) мікро-тріщин у глибоких-компонентах 7050?