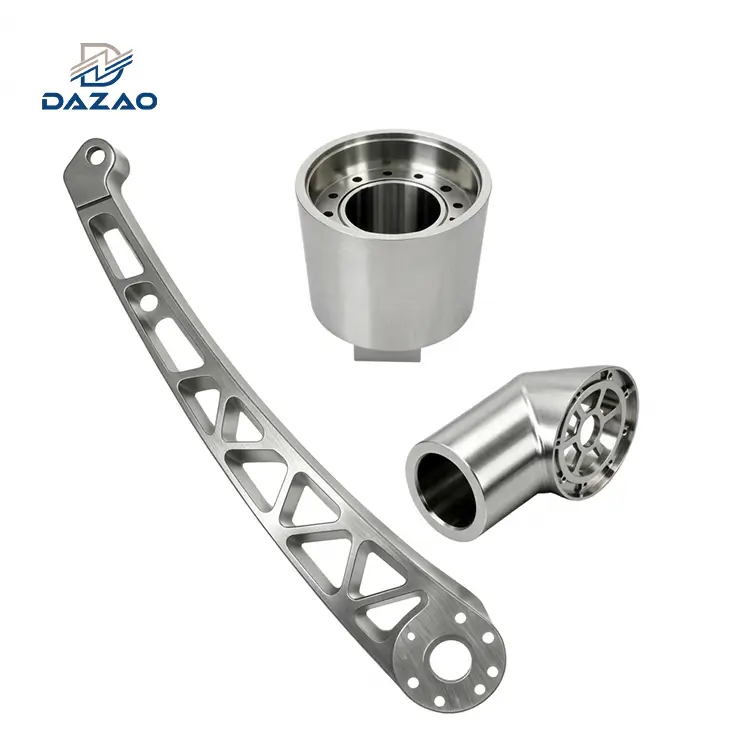
У глибоководних офшорних середовищах відмова одного компонента колектора або приводу клапана може призвести до -непродуктивного часу (NPT) у мільйони доларів і катастрофічних екологічних ризиків. Для цих умов високого-тиску, високої{3}}температури (HPHT),дуплексна 2205 обробкастало галузевим стандартом. Ця нержавіюча-сталь із вмістом азоту має межу текучості майже вдвічі більшу, ніж у аустенітних марок, і чудову стійкість до хлоридного корозійного розтріскування.
Однак для більшості механічних цехівнафтогазові деталі ЧПУзроблені зкорозійностійкі сплавитакі як UNS S31803 або UNS S32205, представляють значну технічну перешкоду. Ті самі властивості, які роблять Duplex 2205 ідеальним для підводного використання (високі показники робочого-зміцнення та низька теплопровідність), ускладнюють стандартнуФрезерування з ЧПУі токарні операції. У Xiamen Dazao Machinery ми аналізуємо виробничий процес через призму металургії, щоб переконатися, що кінцева деталь зберігає свою розроблену хімічну цілісність і стабільність розмірів.

Технічне порівняння: Duplex 2205 і традиційна нержавіюча сталь
|
Власність |
Дуплекс 2205 (UNS S32205) |
Нержавіюча сталь 316L |
Вплив на механічну обробку |
|
Межа текучості (зсув 0,2%) |
450 МПа (65 ksi) |
170 МПа (25 ksi) |
Потрібні більші сили різання: підвищений прогин інструменту |
|
Теплопровідність |
19.0 W/m·K |
16.3 W/m·K |
Тепло концентрується на різальній кромці: деградація наконечника інструменту |
|
PREN (стійкість до точкової корекції) |
33 до 35 |
24 до 26 |
Високі легуючі елементи підвищують абразивність |
|
Твердість (Брінель) |
293 HB макс |
217 HB макс |
Швидке зношування бокової частини твердосплавних пластин |
Технічні підводні камені: чому стандартна механічна обробка не вдається для сплавів 2205
Менеджери із закупівель часто стикаються з постійною проблемою: деталі, які пройшли первинну перевірку, але передчасно вийшли з ладу в польових умовах через локалізовану точкову точку або розтріскування. Проблема зазвичай починається з нерозуміння того, яккорозійностійкі сплавиповодитися під ріжучим інструментом.
Управління прискореною деградацією інструментів
Механічна обробка Duplex 2205 часто описується як різання гуми з жорсткими включеннями. Висока пластичність аустенітної фази в поєднанні з високою міцністю феритової фази призводить до сильного зносу-краю (BUE) і швидкого зносу надрізів. Багато магазинів намагаються компенсувати це зниженням швидкості різання, але це часто посилює загартовування.
Розрив циклу загартування
У той момент, коли тупий інструмент або неправильна швидкість подачі торкаються поверхні заготовки 2205, матеріал зазнає інтенсивної локальної деформації. Це створює поверхневий шар, значно твердіший за матеріал серцевини. Якщо наступний прохід обробки не проникне достатньо глибоко, щоб опуститися нижче цього зміцненого шару, інструмент вийде з ладу за кілька секунд. Через цей цикл невдач-недорогі постачальники часто стикаються з послідовністюнафтогазові деталі ЧПУ.

Основна методологія Dazao: вирішення трьох прихованих точок невдачі
Хоча більшість документації зосереджено на геометрії інструменту та швидкості на поверхні, Dazao Machinery розглядає три важливі інженерні фактори, які безпосередньо впливають на-довгострокову надійність компонентів у глибоководних середовищах.
1. Усунення прихованої деформації за допомогою багато-етапного зняття напруги
Стандартні методи механічної обробки зосереджені на розмірах деталі відразу після того, як вона покидає верстат. Однак Duplex 2205 накопичує великі внутрішні напруги під час видалення важких металів. Якщо послідовність обробки не оптимізована, ці напруги зникають з часом (або, що ще гірше, під час першого термічного циклу в полі).
Dazao використовує багато{0}}етапний-протокол зняття стресу. Ми виконуємо грубу механічну обробку з наступним контрольованим природним старінням або термостабілізацією при низькій-температурі перед остаточною обробкою. Це гарантує, що канавка ущільнення або різьбовий інтерфейс залишаються в межах допуску ±0,01 мм протягом усього терміну служби, запобігаючи підводним витокам.
2. Захист фазового балансу в мікро-зоні теплового впливу (HAZ)
Основною перевагою Duplex 2205 є баланс 50/50 між аустенітом і феритом. Звичайна -теплова обробка може порушити цю рівновагу на межі інструмента-заготовки. Надмірне тепло викликає зростання зерен фериту або сприяє утворенню інтерметалічних фаз, таких як Sigma, які є крихкими та дуже сприйнятливими до корозії.
Навіть якщо деталь виглядає візуально ідеально (обробка Ra 0,4), мікроскопічний шар міг втратити корозійно{1}}стійку ДНК. Dazao запобігає цьому завдяки системам високо-охолоджуючої рідини (HPC), що подають 70 бар+ безпосередньо в зону різання, ефективно діючи як тепловий бар’єр для захисту мікро-структури матеріалу.
3. Запобігання корозійному розтріскуванню під напругою (SCC) через пошкодження затисканням
Дуплексні сплави чутливі до локалізованої напруги стиску. Типові жорсткі-системи затиску губок, які використовуються в токарних верстатах з ЧПК, можуть залишати мікроскопічні поглиблення на поверхні деталей. У нафтових і газових системах під високим{3}}тиском ці поглиблення діють як концентратори напруги. Під впливом водню або хлоридів ці центри стають точками зародження корозійного розтріскування під напругою (SCC).
Ми використовуємо-спеціально розроблені м’які губки та багато{1}}системи вирівнювання тиску. Розподіляючи притискну силу на більшу площу поверхні та використовуючи тимчасові матеріали, ми гарантуємо, що цілісність металевої решітки залишається безкомпромісною.

Посібник із вибору покупця: Оцінка постачальників ЧПУ для підводних проектів
При оцінці постачальника дуплексної обробки 2205 ціна має бути другорядним показником. Вартість підводної аварії набагато переважує будь-яку початкову економію. Використовуйте ці технічні тести, щоб перевірити свого виробника:
Стратегія фрезерування:Чи використовуються в цеху стандартні пластини класу 316- чи спеціалізовані геометричні форми з PVD-покриттям, розроблені для сплавів з високим вмістом азоту?
Геометрія шляху:Чи використовують трохоїдальну фрезерування? Ця техніка підтримує постійний кут зачеплення інструменту, що є обов’язковим для зменшення накопичення тепла.
Інфраструктура теплоносія:Запитайте про доставку теплоносія. Простого заливного охолодження недостатньо. Високий-тиск через-охолодження шпинделя необхідний, щоб зламати мікросхему та відвести тепло.
ПоверхняПасивація:Переконайтеся, що цех дотримується ASTM A967 щодо хімічної пасивації. Цей процес видаляє вільне залізо, вбудоване під час обробки, відновлюючи захисний пасивний шар сплаву.
Чому Xiamen Dazao Machinery for Oil and Gas Components?
Дазао витратив понад два десятиліття на вдосконалення параметрів корозійностійких сплавів. Наше підприємство — це не просто механічний цех: це інженерний партнер, який розуміє хімію металу.
Сертифікована якість:Сертифікація ISO9001:2015 і IATF16949:2016 забезпечує повну відстежуваність від розплаву сировини до підсумкових звітів про перевірку.
Можливість точності:Ми підтримуємо допуски ±0,005 мм на критичних сполучених поверхнях для морського обладнання.
Матеріальна експертиза:Крім 2205, ми спеціалізуємося на Super Duplex 2507, Inconel 718 і Monel K500.

поширені запитання
01.Як зупинити деформацію деталей Duplex 2205 після механічної обробки?
02.Чому на моїй частині Duplex 2205 з’являються плями іржі, незважаючи на те, що вона стійка до корозії?
03. Що спричиняє постійну поломку інструментів для обробки потоків у Duplex 2205?
04. Чи можна перевірити баланс фаз 50/50 після обробки?
05.Як досягти Ra 0,4 обробки такого міцного сплаву?
06. Чому час виконання для Duplex 2205 зазвичай довший, ніж для нержавіючої сталі 316?