Лиття під тискомзалишається одним із найпродуктивніших способів виготовлення металевих деталей у великих масштабах-особливо для програм у секторах автомобільної промисловості, нової енергетики та промислового обладнання. Однак у 2026 році «досконале лиття під тиском» більше не означає просто можливість залити метал у форму. Сучасні покупці все частіше оцінюють досконалість за трьома практичними результатами: стабільне формування, критичні характеристики, що піддаються механічній обробці, і поставки, які можна повністю перевірити.
Ця зміна відображає реальні-ризики, з якими щодня стикаються команди постачальників. У точному виробництві справжня вартість деталі — це не лише її ціна за одиницю-, це приховані опади від підповерхневої пористості, яка спричиняє витоки, або деформацію, яка робить прилади ЧПК марними. Більше того, в епоху суворої відповідності лиття без повної інспекції та пакету відстеження більше не є просто «незначним недоглядом»; це неповна поставка, яка зупиняє складальні лінії.
В рамках однієї недавньої програми виготовлення алюмінієвих корпусів перші зразки пройшли перевірку розмірів, але не пройшли випробування тиском після обробки з ЧПУ. Основною причиною була нерівномірна усадка стінки біля ущільнювальної канавки, яка зсунула базову точку обробки на 0,04 мм. Прес-форма вимагала перепроектування литника та локального регулювання охолодження, перш ніж було досягнуто стабільне виробництво. У подібних ситуаціях досконале лиття не може зупинятися на наповненні металом-вона має враховувати поведінку обробки після обробки.
Щоб усунути розрив між необробленим литтям і готовністю до виробництва, DAZAO (Xiamen DAZAO Machinery Co., Ltd.), aПровідний{0}}китайський постачальник лиття під тискомз 25-річним досвідом проводить лиття під тиском як скоординований ланцюжок-від проектування прес-форми та вибору процесу до-лиття після завершенняОбробка з ЧПУ. Заздалегідь усуваючи першопричини пористості та деформації, ми постачаємо функціональні компоненти з доказами, необхідними для затвердження, і стабільністю, необхідною для масштабування без сюрпризів.
Стратегія DFM для зменшення ризику кастингу
Шлях до бездоганної-литої деталі починається не в ливарному цеху, а на креслярській дошці. Проектування для технологічності (DFM) представляє критичну фазу спільної роботи, на якій потенційні виробничі проблеми вирішуються завчасно, перетворюючи хороший дизайн на технологічний, економічно-ефективний і-якісний компонент. DAZAO підходить до DFM не як до простого контрольного списку, а як до основної інженерної послуги, яка використовує 25 років розпізнавання шаблонів для-зменшення ризиків проектів.
Команда інженерів DAZAO на ранній стадії залучається до аналізу 3D-моделей, надаючи дієвий зворотний зв’язок, спрямований на виявлення першопричин поширених дефектів лиття та проблем обробки після обробки. Основні напрямки:
· Оптимізація товщини стінки:DAZAO радить досягти рівномірного розподілу по стінках, щоб забезпечити плавний потік металу під час заповнення, що зменшує вагу без шкоди для міцності конструкції. Ця практика запобігає таким проблемам, як сліди раковини та пористість, зводячи до мінімуму використання матеріалу.
· Вказівка стратегічних кутів осадки:Рекомендація відповідних кутів тяги є важливою для легкого виштовхування деталей із форми. Пропозиції DAZAO збалансовують задум дизайну з практичною необхідністю, значно подовжуючи термін служби прес-форми, запобігаючи слідам від затягування та забезпечуючи постійний час циклу.
· Проектування для міцності:Команда визначає та пропонує модифікації проблемних елементів-таких як гострі кути, які можуть створювати концентрацію напруги, або складні геометрії, які можуть затримувати повітря-для підвищення загальної довговічності та технологічності конструкції.
Це відкрите партнерство запобігає дорогій переробці прес-форм, оптимізує виробничий цикл і закладає непохитну основу для стабільного високопродуктивного-виробництва. Це перший конкретний крок у виконанні обіцянки DAZAO забезпечити впевненість.
Лиття під тиском у 2026 році: чому «досконалість» все ще є конкурентною перевагою
У 2026 році сталість буде відображатися в проектах лиття під тиском не як слоган бренду, а більше як контрольний список кваліфікації-особливо для програм, пов’язаних із європейськими та північноамериканськими ланцюгами постачання OEM. Від покупців дедалі частіше очікують демонстрації готовності до відповідності та відстеження, що робить «зелене виробництво» невіддільним від документації, контролю матеріалів і стабільних процедур виробництва. Для постачальників лиття під тиском це практично підвищує планку: недостатньо виготовляти деталі, які відповідають вимогам друку-проекти також вимагають документів і видимості процесу, що дозволяє клієнтам проходити внутрішні перевірки.
Три найважливіші фактори, які насправді оцінюють покупці
Досконалість лиття під тиском рідко визначається однією здатністю-це визначається тим, чи три точки виконання витримують виробничий тиск:
Контроль цвілі та стабільність процесу:Більшість проблем із литтям, які покупці хочуть уникнути-варіації усадки, ризику пористості, викривлення, невідповідності поверхні-, пов’язані з інструментальними рішеннями та стабільністю процесу. Робочий процес лиття під тиском DAZAO зменшує цикли «проб-і-помилок», розглядаючи дизайн форми, оптимізацію та контроль виробництва як одну пов’язану систему, а не окремі передачі. 10 досвідчених інженерів прес-форм компанії використовують програмне забезпечення для моделювання, яке прогнозує моделі течії металу та оптимізує стратегії литникових процесів перед початком виготовлення інструментів. Під час виробництва параметри процесу (швидкість впорскування, профіль тиску, температура металу) документуються під час кваліфікації, а потім постійно контролюються. Коли параметри досягають контрольних меж, виробництво зупиняється для дослідження-для запобігання утворенню дефектів, а не сортування дефектів згодом.
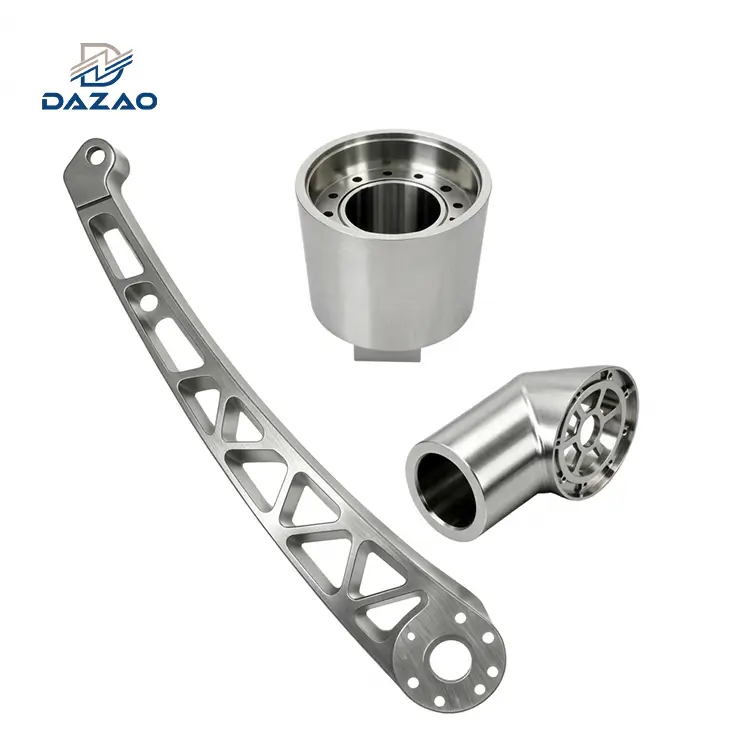
Можливість обробки після-лиття:Лиття під тиском створює майже{0}}чисту-геометрію форми, але реальні збірки залежать від того, що станеться далі. Для досягнення функціональної точності ущільнювальні поверхні, різьбові отвори, елементи розташування та сполучні інтерфейси вимагають обробки з ЧПК. DAZAO інтегрує обробку після-лиття в ланцюжок лиття під тиском, коли інженери-ливарники та механіки співпрацюють під час перевірки проекту, щоб визначити, де допуски лиття потребують посилення для відповідного заготовки для обробки та як обробні пристосування вирівнюються з литими опорними поверхнями. Ця координація забезпечує незмінність критичних опорних точок-, запобігаючи перетворенню виливків на брухт, коли припуск на обробку стає нерівномірним після деформації.
Приймальна документація та відстеження матеріалів:Для багатьох покупців деталь не «доставляється», доки її не перевірять у їхній системі якості. DAZAO включає інспекцію та відстеження як частину-звітів про перевірку продукту з кожним замовленням, а також сертифікати матеріалів із номерами нагріву та сертифікати відповідності, коли це необхідно-що дозволяє переглядати очікування жорстких допусків, затверджувати всередині та повторювати з упевненістю партію за партією. Для клієнтів, яким потрібні протоколи першої перевірки товару або подання PPAP, команда якості форматує документацію відповідно до системних вимог клієнта, гарантуючи, що деталі надходять із повними документами, які проходять приймальну перевірку без додаткових циклів перевірки.
Інтегрована платформа для лиття під тиском і обробки
Інтегрований виробничий ланцюг: зменшення точок передачі, що створює ризик
DAZAO позиціонує лиття під тиском як універсальне-рішення, яке керує повною послідовністю від розробки форми до обробки поверхні. Ця інтеграція важлива, оскільки точки передачі між окремими постачальниками спричиняють збої: специфікації неправильно тлумачаться, відхилення розмірів, прийнятні для ливарника, стають проблемними для обробного цеху, або фінішні операції надто пізно виявляють проблеми з геометрією.
Ланцюжок починається з-власного виробництва форм. Десять дизайнерів форм використовують 4-- та 5-осьове обладнання з ЧПК для виготовлення форм, що забезпечує швидкий зворотний зв’язок, коли потрібна оптимізація. Після відливання деталі переходять на обробку з ЧПУ після лиття, не виходячи з об’єкта, що усуває накладні витрати на координацію та можливі роз’єднання. Обробка поверхні (хімічна плівка, анодування, покриття, порошкове покриття) виконується в тих же рамках якості.
Крім компонентів, DAZAO надає повну-підтримку складання специфікації матеріалів, включаючи зварювання вузлів, установку апаратного забезпечення та функціональне тестування-, позиціонуючи себе як постачальника інженерних робіт, що постачає готові вузли, а не як єдиний-фабрика з виробництва. Це консолідує управління ланцюгом постачання та зменшує кількість постачальників, яким потрібна кваліфікація.
Виробнича потужність і ефективність доставки
· Щомісячне виробництво 2 млн штук: цей об’єм демонструє стабільний високий-обсяг без вузьких місць, коли кілька замовлень накладаються. Закупівля матеріалів працює в масштабі з постійною доступністю. Низхідні операції збалансовують потужність між етапами, запобігаючи загальній несправності, коли вихід лиття створює черги під час механічної обробки або фінішної обробки.
· Доставка зразка T1 за 10 днів: Від завершення форми до перших зразків охоплює випробування інструменту, розробку параметрів, виробництво та перевірку. Це важливо для стислих графіків розробки, які не можуть дозволити собі 4-6-тижневі цикли прототипів. Зразки включають дані попередньої перевірки, що дозволяє перевірити конструкцію перед повним виробничим оснащенням.
· Діапазон можливостей обладнання: DAZAO керує 20+ машинами вантажопідйомністю від 160 до 2000+ тонн, що визначає розмір і складність деталей, які може виготовити підприємство.

Звичайний проти DAZAO Excellence: відмінності в ефективності виявляються в вимірюваних результатах. При контролі пористості звичайні операції зазвичай приймають 3-5% пористість як нормальний варіант, тоді як оптимізована конструкція прес-форми та моніторинг процесу DAZAO підтримує менше 1%-критичного значення для-герметичних корпусів і структурних компонентів, які потребують цілісності зварного шва. У узгодженості розмірів у тиражах 5000 одиниць звичайні постачальники показують відхилення ±0,08-0,15 мм, тоді як моніторинг DAZAO в режимі реального часу підтримується в межах ±0,03-0,05 мм. Якість поверхні: звичайні операції мають 8-12% браку через поверхневі дефекти (холодні перекриття, сліди потоку, захоплення газу), тоді як оптимізовані вентиляційні та вентиляційні системи DAZAO зменшують брак поверхні до 3%.

Як точні можливості перетворюються на керування процесом?
Допустима здатність DAZAO досягає ±0,015 мм для критичних характеристик завдяки систематичному контролю. Допуски на лиття починаються з точності інструменту - 4-осьове та 5-осьове обладнання з ЧПК створює порожнини форми в межах ±0,005 мм. Ця точність форми створює розмірну основу для точності деталей. Під час виробництва автоматизовані системи контролюють параметри впорскування (швидкість пострілу, тиск, температуру), записуючи дані для кожного циклу. Коли параметри досягають контрольних меж, оператори отримують сповіщення до того, як будуть виготовлені невідповідні деталі.
Звіти про перевірку розмірів супроводжують кожне відправлення. Перевірка CMM генерує документовані результати. Для клієнтів із особливими вимогами команда якості надає докладні протоколи та розширені звіти. Ця система документації робить якість вимірюваною, а виробництво – відстежуваним-дотриманням аудиту-готових вимог до точності, які дедалі більше вимагають європейські покупці.
Вибір процесу: відповідність технології вимогам до деталей
Гаряча та холодна камера-Як вибрати
Рішення про вибір починається з одного питання: який метал вимагає ваша специфікація деталі?
Якщо для вашої деталі потрібен алюміній або мідь:Вам потрібне лиття під тиском у холодній камері. Точка плавлення алюмінію (660 градусів) призведе до погіршення роботи систем впорскування з гарячою камерою. Холодна камера відокремлює плавильну піч від інжекційного-оператора, який подає розплавлений метал у камеру дроблення. Обладнання холодильної камери DAZAO (діапазон 160-2000+ тонн) обробляє все: від компактних автомобільних компонентів до громіздких структурних корпусів. Поширені марки: A380 (збалансовані властивості), A360 (герметичність), ADC-12 (текучість і стійкість до корозії).

Якщо ваша частина може використовувати цинк або магній:Ви можете вибрати лиття під тиском у гарячій камері. Цинкові сплави (Zamak-3, Zamak-5, ZA-8) і магнієві сплави (AZ91D, AS41B) мають нижчі температури плавлення (цинк: 420 градусів, магній: 650 градусів), сумісні з вбудованою піччю з гарячою камерою. Інжекційний механізм залишається зануреним у розплавлений метал, що забезпечує швидкий цикл — часто у 2-3 рази швидше, ніж у холодній камері.

Фактори вибору, крім матеріалу:
· Розмір частини:Холодильна камера обробляє 160-2000+ тонн (прогнозовані площі від менше 300 см² до понад 800 см²). Площа гарячої камери зазвичай не перевищує 300 см² і вага 2-3 кг.
· Обсяг виробництва:Гаряча камера стає економічною понад 500 000 штук на рік, де швидші цикли створюють економію коштів. Холодна камера працює від прототипу до сталого-серійного виробництва.
· Механічні вимоги:Алюміній забезпечує вищу міцність на розрив для-несіння структурних навантажень. Цинк забезпечує стабільність розмірів і обробку поверхні для корпусів і обробки.
· Можливість подвійного-процесу DAZAO: Експлуатація обох процесів означає, що рекомендації випливають із інженерної оцінки, а не обмежень обладнання. Під час пропозиції команда оцінює вимоги,-рекомендуючи оптимальний баланс.
Сертифіковані матеріали та контроль відповідності
До 2026 року вибір матеріалів уже залежить не лише від продуктивності-, але й від надійності та відповідності. DAZAO надає повністю сертифіковані алюмінієві, цинкові та магнієві сплави, кожен із яких підтверджується повними сертифікатами матеріалів і сертифікатами відповідності (CoC) для повного відстеження.
· Алюмінієві сплави (наприклад, A380, A360) вибираються через оптимальний баланс легкої міцності, теплопровідності та стійкості до корозії, що робить їх домінуючими в автомобільній та електроніці.
· Цинкові сплави (наприклад, Zamak-3, Zamak-5) забезпечують виняткову точність розмірів, якість поверхні та здатність наносити покриття, що ідеально підходить для декоративного обладнання та складних тонкостінних компонентів.
· Магнієві сплави (наприклад, AZ91D) забезпечують максимальну економію ваги для портативних пристроїв і -вагочутливих додатків.
Ця експертиза матеріалів фундаментально інтегрована з екологічною відповідальністю, створюючи перевірену структуру екологічного виробництва для глобальних покупців. Зобов'язання DAZAO демонструються конкретними, задокументованими практиками:
· Пріоритет переробленого алюмінію:DAZAO активно постачає алюмінієві сплави із сертифікованим вмістом вторинної сировини. Використання переробленого алюмінію, який потребує лише близько 5% енергії первинного виробництва, значно зменшує вміст вуглецю в компонентах і підтримує цілі клієнтів щодо сталого розвитку.
· Інвестиції в енергоефективність:Модернізація обладнання та оптимізація процесів зосереджені на термічній ефективності, зниженні споживання енергії на деталь за рахунок покращеної ізоляції печі, оптимізованих циклів нагрівання та мінімізації втрат у режимі очікування.
· Впровадження замкнутого-циклу переробки:DAZAO підтримує задокументовані протоколи переробки брухту для алюмінію та цинку, гарантуючи, що відходи виробництва збираються та повертаються назад у ланцюг постачання. Це забезпечує перевірку доказів відповідальності ресурсів за аудити сталого розвитку.
· Забезпечення відповідності нормативним вимогам:Документація щодо відповідності RoHS надається як стандартна частина структури якості, разом із звітами про випробування, що засвідчують відсутність заборонених речовин.
Для покупців, які керують автомобільними чи енергетичними програмами, цей рівень відстеження знижує ризик кваліфікації та скорочує внутрішні цикли затвердження.
Можливість прес-форми: технічна основа
Якість лиття під тиском починається з конструкції прес-форми, що визначає усадку, захоплення газу, короблення та обробку поверхні. Запатентовані підходи DAZAO включають стратегії стробування, що зменшують турбулентність, конструкції охолодження, що усувають гарячі точки, і системи викиду, які захищають делікатні елементи. Десять інженерів прес-форм використовують моделювання для прогнозування потоку металу, виявлення дефектів і перевірки охолодження. Вони перевіряють моделі САПР на предмет проблем зі здатністю лиття-підрізів, змін товщини стінок, ускладнень викиду-пропонуючи модифікації для покращення технологічності. Обладнання з ЧПК із чотирма - осями та 5 осями створює порожнини з точністю ±0,005 мм, створюючи основу для точності деталей і підтримуючи відновлення прес-форм у міру ерозії порожнин.
Обробка й оздоблення після-лиття: де литі стають функціональними частинами
У цеху саме лиття рідко є останнім завданням, реальний ризик виникає, коли обробні пристосування виявляють невеликі деформації, непомітні на перший погляд. Лита-деталь — це досягнення майже-чистої-форми, але справжня функціональність розблокується в наступних кроках. Процеси після-лиття перетворюють необроблене лиття на компонент, готовий для надійного складання, задовольняючи вимоги до точності та довговічності, які не може задовольнити лише процес лиття.
Чому механічна обробка-не підлягає обговоренню щодо функціональності?
Хоча лиття під тиском відмінно підходить для створення складних геометрій, остаточна точність ущільнювальних поверхонь, різьбових отворів і критичних сполучних інтерфейсів зазвичай досягається за допомогою обробки з ЧПК. Це представляє фундаментальну проблему:-литі поверхні деталі повинні слугувати надійними, послідовними базовими для процесу ЧПК. Коли ці опорні точки лиття нестабільні через власну деформацію, це створює нерівномірний розподіл заготівлі для обробки. Наслідком цього є не просто порушення допуску-це часто призводить до повного браку деталі на етапі обробки, оскільки ріжучі інструменти проривають тонкі ділянки або не очищають товщі.
Інтегрована модель DAZAO надає вирішальну перевагу саме в цій поширеній галузевій проблемі. Розміщуючи як лиття, так і обробку з ЧПК у-дому, її інженери-ливарники та інженери-механіки ведуть постійний діалог, починаючи з перевірки проекту. Вони спільно визначають і контролюють критичні ливарні поверхні, які стануть опорними точками обробки. Ця співпраця усуває «вказування- пальцями», яке заважає проектам, розділеним між окремими ливарними та механічними цехами, гарантуючи, що кожне лиття виготовляється з уже розробленим-для успіху подальшим процесом обробки.
Забезпечення геометричної цілісності: доопрацювання функцій для бездоганного складання
Метою обробки з ЧПК після{0}}лиття є гарантія зручності збирання. Експертиза DAZAO в області обробки зосереджена на доопрацюванні функцій, які визначають, як деталь підходить і функціонує:
· Ущільнення граней:Досягнення рівності та якості поверхні, необхідних для-герметичності.
· Різьбові отвори:Забезпечення точних чистих різьб для надійного кріплення.
· Функції визначення місцезнаходження та сполучення інтерфейсів:Обробка штифтів, пазів і поверхонь з жорсткими допусками (±0,02 мм або більше), щоб забезпечити правильне вирівнювання деталей кожного разу.
Цей дисциплінований підхід гарантує, що стабільність, отримана від точного формування, передається до кінцевого функціонального компонента.
Інженерна стійкість: вибір обробки поверхні для справжньої-світової продуктивності
Оздоблення поверхні – це не лише зовнішній вигляд. У програмах лиття під тиском фінішна обробка часто допомагає деталі витримувати реальне середовище-корозію, знос, вимоги до електропровідності або незмінний зовнішній вигляд і відчуття всієї лінійки зібраних продуктів.
DAZAO підтримує загальні способи фінішної обробки-деталей, відлитих під тиском, зокрема:
· Хімічна плівка (тонкий захисний конверсійний шар, який часто обирають, коли зміна розмірів має бути мінімальною)
· Анодування (популярне для алюмінієвих деталей, де стійкість до корозії та довговічність мають значення)
· Покриття (використовується, коли потрібна провідність, захист від корозії або косметична однорідність)
· Порошкове покриття (вибрано для міцного покриття та довговічного зовнішнього вигляду складної геометрії)
Ключовий момент для покупців: оздоблення слід вибирати з урахуванням функціональності-і воно найкраще працює, коли воно планується як частина загального технологічного ланцюга, а не прикріплюється болтами в кінці.
Застосування в-реальному світі: лиття під тиском від DAZAO найкраще
Інтегрована платформа DAZAO для лиття під тиском розроблена для задоволення суворих вимог передових виробничих секторів:
· Автомобільна та нова енергетика:Кронштейни двигуна, компоненти трансмісії, конструктивні деталі та корпуси для акумуляторів і силових агрегатів електромобілів, де вага, міцність і контроль температури є критичними.
· Промислове обладнання:Міцні корпуси редукторів, корпуси насосів і корпуси клапанів, які повинні витримувати високий тиск, навантаження та циклічні навантаження.
· Побутова електроніка та медичне обладнання:Прецизійні тонкостінні корпуси для пристроїв, каркаси для діагностичного обладнання для обробки зображень і компоненти, які вимагають біосумісності або цілісності-на рівні чистих приміщень.

Що DAZAO показує глобальним покупцям, щоб підтвердити досконалість лиття під тиском
1. Підтвердження повторюваності за допомогою наскрізного--процесу
Для покупців «відмінність» стає справжньою лише тоді, коли доставка повторюється. Модель лиття під тиском DAZAO позиціонується як цикл --end to end, призначений для зменшення ризику передачі обслуговування:
дизайн прес-форми → лиття під тиском → обробка з ЧПУ після-лиття → фінішна обробка
Цей ланцюжок має значення, оскільки він усуває загальні моменти збою: припущення про допуски, втрачені між постачальниками, пристосування для обробки, розроблені без урахування реальності, або проблеми з обробкою, виявлені надто пізно, щоб їх виправити економічно. Для провідних китайських виробників лиття під тиском цей робочий процес-замкненого циклу часто є тим, що шукають команди із закупівель, коли їм потрібна менша кількість змінних і більш передбачувана кваліфікація.
2. Покупці можуть подавати та перевіряти «якісні результати».
Сучасні ланцюжки постачання приймають не лише запчастини,-вони приймають докази. DAZAO підтримує програми лиття під тиском із такими результатами, які допомагають командам інженерів і спеціалістам з якості швидше затверджувати та повторювати з упевненістю:
· Звіти про інспекцію з кожним замовленням (так що відповідність перевіряється, а не мається на увазі)
· Сертифікація матеріалів і CoC (тобто ідентичність матеріалу можна відстежити, а не припустити)
· Деталі простежуваності, такі як номер тепла, якщо це необхідно
· Звіти RoHS доступні за запитом (для програм,-керованих відповідністю)
Це практична різниця між «жорстким допуском» як вимогою до креслення та «жорстким допуском» як -готовим результатом аудиту: деталь надходить із тим, що внутрішні системи повинні прийняти.
Від лиття до складання-готових компонентів
Заснована у 2000 році компанія DAZAO, яка займається литтям під тиском, базується на одному незмінному пріоритеті: виготовлення-серійних металевих деталей, стабільних у виробництві, легких у верстаті, де це важливо, і простих для затвердження з повною документацією. Для покупців «досконалість лиття під тиском» рідко пов’язана з одним кроком-вона залежить від формування консистенції у прес-формі, керованої обробки після-лиття критичних функцій і пакета приймання, який підтримує перевірку, відстеження та повторні замовлення.
Ось чому DAZAO розглядає лиття під тиском як інтегрований робочий процес, а не окремий процес. Точна конструкція прес-форм підтримує повторюване заповнення та охолодження; контрольоване лиття під тиском утримує відхилення під контролем; а також функціональні особливості фінішної обробки після-лиття з ЧПУ, такі як ущільнювальні поверхні, різьбові отвори та інтерфейси розташування/сполучення. Варіанти фінішної обробки-включно з хімічною плівкою, анодуванням, покриттям і порошковим покриттям-застосовуються для реальних-вимог, таких як стійкість до корозії, зносостійкість, провідність і візуальна консистенція.
Цей --підхід до кінця відображає принцип DAZAO «Перш за все якість, клієнт — перш за все» та обіцянку бренду «Спробуй один раз, довіряй назавжди». Щоб розпочати програму, клієнти можуть надіслати 3D-модель для отримання відгуків DFM щодо товщини стіни та кутів осідання, а потім швидко перевірити за допомогою прототипів за 3–5 робочих днів і зразків T1 за 10 днів. Дізнайтеся більше або запитайте пропозицію за адресоюhttps://www.dazaocncmachining.com/