Посібник покупця щодо вартості, масштабування та прихованих підводних каменів
Для інженерів-механіків і директорів із закупівель, які закуповують металеві компоненти на замовлення, у 2026 році матриця рішень змінилася. Binder Jetting і наступне-поколінняПряме лазерне спікання металу (DMLS)забезпечують вищі швидкості осадження та менші витрати на матеріали. Одночасно,багато{0}}осьові обробні центрина базі CAM-підтримки AI та автоматизованого роботизованого догляду зберігають значні переваги під час циклу великого-обсягу.
Щоб прийняти об’єктивне рішення щодо ланцюга постачання, покупцям потрібна-підтримка данихПорівняння вартості ЧПУ та 3D-друку. Окремі-цінові ціни від постачальника часто маскують правдубеззбитковість виробництва-точка. На основі даних про виробництво за 2026 рік згідно з нашим ISO9001:2015 іСертифіковане підприємство IATF16949:2016у Xiamen Dazao Machinery цей інженерний опис розбиває точні структури витрат на 5, 50 і 500 металевих деталей, виявляючи приховані витрати, які більшість виробників не розголошують.

Інженерна реальність на передовій лінії: скарги на закупівлі проти маркетингового ажіотажу
Перш ніж аналізувати цифри, необхідно вивчити польові дані. Інженери апаратного забезпечення та менеджери ланцюгів постачання на таких платформах, як численні відомі форуми спільноти, постійно висвітлюють конкретні збої в закупівлях, вибираючи між цими процесами.
· Міф про готовність-до-використання:Поширена скарга покупців стосується обробки поверхні. Один інженер із апаратного забезпечення зазначив: «Представники відділу продажів стверджують, що деталі DMLS готові до складання. Ми закупили партію шестерень із нержавіючої сталі 316L. Шорсткість-надрукованої поверхні становила Ra 6,3. Нам довелося відправити всю партію доспеціальна фабрика з ЧПУщоб інтерполювати сполучні поверхні до Ra 0,8, знищивши нашу початкову економію».
· Допуск і теплові спотворення:У виробництві металевих добавок швидкі цикли нагрівання та охолодження вводять залишкові напруги. Покупці повідомляють, що деформація під час процесу складання спричиняє неприйнятні показники браку геометричних елементів із жорстким-допуском, переносячи тягар витрат назад на кінцеву-ціну за одиницю.
· Неправильно розраховані витрати на налаштування:Історично склалося так, що обробка з ЧПК вимагала високих витрат на не-періодичне проектування (NRE) для кріплення та програмування CAM. У 2026 році автоматизовані системи закріплення нульової{3}}точки та генеративні алгоритми траєкторії різко скоротили час налаштування для деталей середньої-складності, поставивши під сумнів припущення, що обробка призначена виключно для великих обсягів.
Аналіз масштабування обсягу: розбивка справжньої вартості для 5, 50 і 500 металевих деталей
Для встановлення точногоПорівняння вартості ЧПУ та 3D-друку, ми повинні виділити обсяг виробництва.
1. Підтвердження концепції (1-5 одиниць): економічна перевага NRE адитивного виробництва
Для обсягів менше 10 одиниць,3D друк на металідомінує. Цей процес не вимагає спеціального закріплення, спеціалізованих ріжучих інструментів і мінімального налаштування CAM. Це оптимальний метод для компонентів із внутрішніми конформними каналами охолодження або топологічно-оптимізованою геометрією.
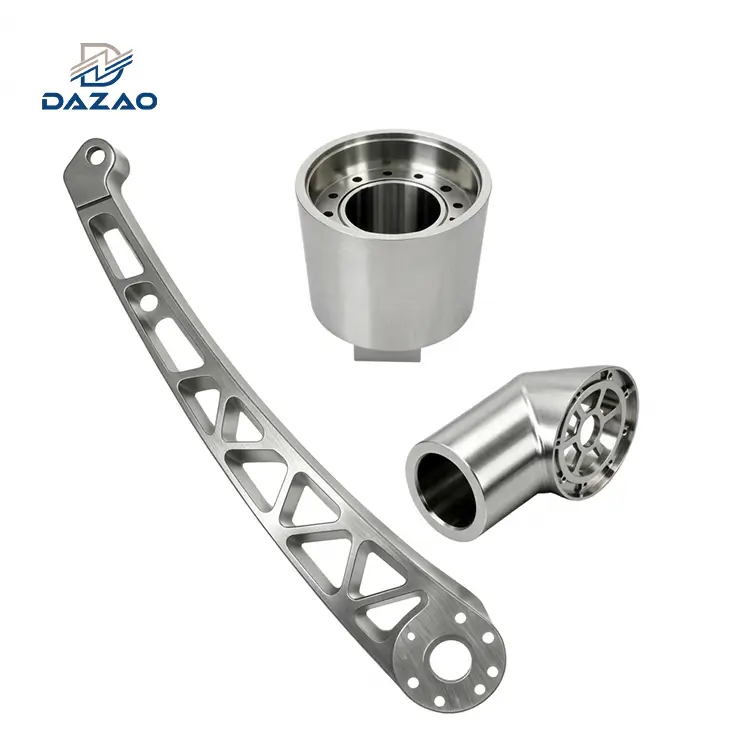
Навпаки,Обробка з ЧПУ5 частин поглинають всю вартість NRE для невеликої партії. Якщо геометрія не є основним циліндричним або призматичним блоком, вартість-деталі для оброблених прототипів залишається структурно високою.
2. Низький{1}}обсяг виробництва (50 одиниць): перерва в обробці-рівне поле битви
При 50 одиницях дельта вартості вметалевий 3D-друк проти механічної обробкизвужується, встановлюючи зону беззбитковості 2026 року. Вибір матеріалу тут стає основним фактором витрат.
· Для високооброблюваних сплавів, таких якAl6061-T6, тривалість циклу ЧПК коротка, знос інструменту мінімальний, а обробка стає дешевшим варіантом із 50 одиницями.
· Для важкооброблюваних--суперсплавівTi-6Al-4VабоІнконель 7183D-друк зберігає свою економічну перевагу. Адитивне виробництво створює майже-нульові відходи матеріалу та усуває серйозну деградацію ріжучого інструменту, пов’язану з фрезеруванням титану.
3. Масштабне виробництво (500+ одиниць): технічне обслуговування та ефективність циклу
На 500 одиниць,Обробка з ЧПУдосягається максимальна економічна ефективність. Багато{1}}паллетні 5-осьові машини працюють без нагляду. Початкова вартість налаштування амортизується через 500 одиниць, зменшуючи її вплив до копійок на деталь. Час циклу суворо диктує ціну, яка експоненціально падає.
для3D друк на металі, крива витрат вирівнюється. У той час як мульти{1}}лазерні системи збільшують швидкість створення, висока вартість розпиленого металевого порошку та фіксований час виготовлення-пластини запобігають значному зниженню вартості-одиниці. 500 одиниць добавки — це просто 10 послідовних 50 одиниць.
Матриця порівняння процесів: DMLS проти. 5-осі фрезерування (на основі 50 одиниць)
|
Параметр |
Обробка з ЧПУ (5-осьова) |
3D-друк металу (DMLS) |
Переможець у 50 одиниць |
|
Вартість встановлення (NRE) |
Високий (${0}} $800) |
Низький (50 - $100) |
3D друк |
|
Вартість матеріалу |
Низький (заготовка/екструзія) |
Високий (розпилений порошок) |
Обробка з ЧПУ |
|
Толерантність |
Щільно (±0,001 дюйма / 0,025 мм) |
Помірний (±0,005" / 0,125 мм) |
Обробка з ЧПУ |
|
Матеріальні відходи |
Високий (субтрактивний) |
Низький (добавка) |
3D друк |
|
Вартість титану/інконеля |
Дуже високий (знос інструменту, повільна подача) |
Помірний (стандартне лазерне плавлення) |
3D друк |
|
Вартість алюмінію |
Дуже низька (-висока швидкість фрезерування) |
Висока (вартість порошку) |
Обробка з ЧПУ |
Dazao 2026 Custom Manufacturing Break-Cheat Chart
Під час побудови цих змінних ми створюємо діаграму беззбитковості виробництва-.
· Вісь Y- (вартість за деталь)іВісь X- (Том 1-1000).
· TheКрива 3D-друкупочинається дуже низько на осі Y-, але спускається під невеликим кутом, швидко перетворюючись на горизонтальну лінію, що відображає постійні витрати на матеріал і машино-годину.
· TheКрива обробки з ЧПУпочинається високо на осі Y-через плату за налаштування, але різко падає вниз, утворюючи гіперболічну криву як шкали обсягу.
У 2026 році точна точка перетину цих двох кривих зазвичай знаходиться між ними30 і 80 одиниць. Якщо ваш обсяг виробництва розташований ліворуч від перетину, надрукуйте його. Якщо він сидить праворуч, обробіть його. Як досвідченийвиробниквКитай, Dazao вводить вашу конкретну геометрію CAD, щільність матеріалу та цільові допуски в наш власний механізм цитування, щоб точно визначити кількість одиниць, де відбувається це X-перетин.

3 приховані витрати на постачання, які більшість постачальників металу ігнорують
Стандартні алгоритми котирування часто ігнорують фізичні реалії заводу. Точне прогнозування ланцюга поставок вимагає обліку трьох прихованих змінних.
1. Помилка «як-надруковано»: факторування гібридної пост-обробки з ЧПК
Постачальники часто пропонують ці технології як-або вибір. Фізична реальність для точного машинобудуванняГібридне виробництво. Майже 100% функціональних металевих 3D-друкованих компонентів потребують вторинної обробки з ЧПУ. Критичні шийки підшипників мають бути точно-точеними, різьблення має бути нарізаним, а сполучні фланці мають бути облицьовані.
Під час розрахунку додаткових витрат покупці повинні додати "Вартість обробки з ЧПК-." Вибір такого виробника, як Dazao, який містить як багато-лазерні адитивні матриці, так і 5-осьові центри з ЧПК під одним дахом, усуває затримки маржинального накопичення та логістичні затримки підряду вторинних операцій.
2. Пастки сертифікації матеріалів: тестування НК на пористість DMLS
Обробка з ЧПК базується на стандартизованих, кованих або екструдованих металевих заготовках. Механічні властивості (межа текучості, міцність на розрив) є однорідними, ізотропними та підтверджені стандартними сертифікатами заводу.
Металевий 3D-друк виготовляє деталі шар за шаром, додаючи потенційну мікро-пористість та анізотропні механічні властивості (слабкість осі Z-). Якщо закуповуються запчастини для аерокосмічних або медичних пристроїв, сувора перевірка є обов’язковою. Додаткова вартість не-руйнівного тестування (КТ-сканування) і руйнівного тестування на розтягнення на друкованих купонах-свідках може легко подвоїти загальну вартість проекту для партії з 50 одиниць.
3. Загальна вартість володіння (TCO): зв’язок-капіталу проти цифрової інвентаризації
Керівники відділу закупівель повинні дивитися не тільки на ціну опису матеріалів (BOM) за одну-одиницю. Якщо покупець закуповує 500 деталей, оброблених ЧПК, щоб отримати нижчу ціну за-одиницю, але їх річний рівень споживання становить лише 50 одиниць, він зазнає капітальних-зав’язань, витрат на складування та ризиків старіння запасів для решти 450 одиниць.
У дуже мінливих циклах попиту прийняття дещо вищої вартості за-одиницю для 50-одиниць 3D-друкованої партії полегшує «цифрову інвентаризацію на вимогу», що призводить до нижчої загальної вартості володіння.
Висновок: захист ланцюжка поставок-на основі даних у 2026 році
У 2026 році жоден процес не матиме універсальної економічної переваги. Правдабеззбитковість виробництва-точка — це рівняння з багатьма змінними, що визначається геометрією деталі, типом сплаву, вимогами допуску та точним обсягом виробництва. Покладання на узагальнені припущення призводить до завищених витрат на специфікацію та подовження термінів виконання.
Як уніфіковане спеціальне виробниче підприємство, оснащене-обробними центрами з ЧПК найвищого рівня та системами промислового адитивного виробництва, Dazao дотримується суворої нейтральності процесу. Ми не нав’язуємо вашу геометрію певній машині; ми призначаємо машину, яка математично забезпечує найнижчу вартість і найвищу точність для ваших конкретних вимог.

FAQ
01.Чому я не можу використовувати металеві 3D-друковані частини безпосередньо з принтера?
02.Як термічна деформація під час 3D-друку на металі впливає на кінцеві витрати на закупівлю?
03.Чи витрати на налаштування ЧПК все ще занадто високі для малих партій із 50 одиниць у 2026 році?
04.Які приховані витрати на тестування повинні очікувати покупці металевих деталей, надрукованих DMLS?
05.Чому вартість-одиниці 3D-друку не знижується значно до 500 одиниць?
06.Який найбільш{0}}рентабельний спосіб отримати металеві прототипи-з жорстким допуском?