Особливості виточки створюють певні труднощі у виробництві не через складність профілю, а через те, що стандартні кінцеві фрези не можуть досягти заглиблених поверхонь уздовж прямого 3-осьового вектора шпинделя. УспішнийДизайн виточок з ЧПУвимагає вирівнювання профілів канавок із стандартизованою геометрією фрези, підтримання мінімального коефіцієнта зазору шийки 1,5 до 1, врахування зниження швидкості подачі від 70% до 85%, спричиненого відхиленням консольного інструменту, а також розробки доступних контрольних баз перед випуском креслень у виробництво.

Механіка підрізів і фізика субтрактивної обробки
У субтрактивному виробництві анпідріз з ЧПУОсобливість відноситься до будь-якої геометрії поверхні, до якої неможливо отримати прямий доступ за допомогою стандартного циліндричного інструменту вздовж основної осі обробки. У той час як інженер-конструктор може створити заглиблену внутрішню канавку в 3D-моделі за лічені секунди, перенесення цієї геометрії на сирий матеріал відкриває фізичні обмеження щодо зазору шпинделя верстата, досяжності держака та механізму різання.
Межі охоплення геометричної оклюзії та обробки
Основний розрив між віртуальним моделюванням і фізичнимОбробка підрізів з ЧПУлежить у припущенні--залучення інструментів-{1}}прямої видимості. Звичайна торцева фреза ріже по його периферії та нижній поверхні. Коли деталь заходить у бокову стінку, як-от канавка внутрішнього стопорного кільця, сальник ущільнювального кільця або перевернутий ластівчин хвіст, верхній матеріал заготовки блокує шлях шпинделя. Тонкі навислі губи також сприйнятливі до сильної вібрації, вимагаючи дотриманнярекомендовані пороги товщини стінки ЧПКщоб запобігти прогину.
Обробка цих екранованих областей вимагає спеціальних геометрій:
· Фрези для нарізання шпонкових канавок
· Сферичнийльодяник різак підрізінструменти
· Стандартизовані фрези T-
· Багато{0}}переорієнтація деталей на 5-осьових платформах
Якщо проектна модель не містить зазору для не{0}}ріжучої шийки хвостовика інструмента, хвостовик буде тертися об верхню стінку під час високих обертів шпинделя. Це призводить до сильного задирання деталі, локального теплового розширення та катастрофічної поломки інструменту.
Коефіцієнти вильоту інструменту, фізика кантилевера та реалії прогину
Коли фреза з підрізом досягає горизонтальної частини під нависаючим елементом, інструмент діє як непідкріплена консольна балка, яка піддається радіальним силам різання. Фізична механіка балки диктує, що статичне відхилення на ріжучому кінчику збільшується безпосередньо разом із кубом довжини виступу від різцетримача до ріжучої головки.
При цьому жорсткість інструменту пропорційна четвертому ступені діаметра горловини. Незначне зменшення діаметра шийки на 20% для усунення агресивного виступу збільшує відхилення інструменту на 144%. Ця фізична реальність спричиняє циклічне тріскотіння інструменту, розмірну конусність стінки підрізу, погану обробку поверхні, що перевищує Ra 3,2 мікрометра, і прискорене сколювання краю пластини.
Виробничий корпус Dazao: усунення прогину в порожнинах Al6061
На виробничому об’єкті Xiamen Dazao Machinery автомобільний замовник надав алюмінієвий корпус модуля керування 6061-T6 із внутрішнім виточенням глибиною 4,0 мм, розташованим на 45 мм у щілині шириною 12 мм. Оригінальний креслення вказував гострий внутрішній кут з радіусом менше 0,1 мм і жорстким радіальним допуском плюс або мінус 0,015 мм. Інженери, які прагнуть оптимізувати виробничі бюджети, можуть переглянути наш технічний аналіз наоцінка факторів вартості обробки алюмінію з ЧПУчерез складну геометрію.
Під час початкової пілотної обробки за допомогою спеціального -інструмента для нарізання канавок із твердосплавним шліфуванням із вузьким діаметром шийки 3,8 мм співвідношення довжини до діаметра досягло 12,6 до 1. Радіальні сили різання спричинили відхилення інструмента на 0,042 мм. Це призвело до розмірної конусності та циклічного резонансного тріску, що досягло Ra 4,8 мікрометрів.
Інженери-виробники Dazao провели aпідріз фрезерування DFMпереглядайте з клієнтом, регулюючи глибину виточки від 4,0 мм до 3,0 мм, збільшуючи діаметр шийки до 5,5 мм і додаючи радіус внутрішнього кута 0,8 мм. Ця модифікація зменшила прогин інструменту на 73%, довела допуск на обробку до плюс-мінус 0,010 мм, досягла Ra 0,8 мікрометрів якості обробки поверхні та зменшила час циклу обробки на одиницю на 4 хвилини.
Вибір геометрії інструменту для стандартних профілів виточки з ЧПУ
Вибір правильної геометрії елементів напряму визначає вибір фрези, стабільність траєкторії інструменту та вартість виробництва. Проектування на основі стандартних профілів ріжучого інструменту запобігає витратам і часу, пов’язаним із спеціальним шліфованим інструментом.

T-Стратегії фрезерування пазів і послідовність виконання пазів
CNC T-обробка пазівє стандартним для машинних столів, кріпильних пластин і лінійних затискних рейок. Обробка T-слота не може бути виконана за один прохід. Він дотримується суворого дво-фазового протоколу:
Фаза 1 (вертикальна прорізка):Стандартна квадратна{0}}кінцева фреза обробляє та завершує центральний вертикальний отвір, щоб звільнити шлях хвостовика для вторинного різця.
Фаза 2 (горизонтальна підрізка):Спеціалізований різець із ЧПК із Т-подібним пазом входить у паз уздовж осі Z-, переміщується на цільову глибину та виконує горизонтальну інтерполяцію для фрезерування широких нижніх стулок порожнини.
Критичні геометричні правила для T-слотів включають:
· Нижній зазор під ріжучою головкою має становити принаймні 1,0 мм, щоб запобігти захопленню стружки між дном фрези та основою паза.
· Глибина бічного звису не повинна перевищувати 1,5 ширини різання фрези.
Динаміка прорізання типу «ластівчин хвіст»: 45-градусна та. 60-градусна геометрія
Обробка з ЧПУ типу «ластівчин хвіст».виготовляє кутові лінійні розсувні канали та механічні замкові вузли. Стандартні промислові фрези типу «ластівчин хвіст» включають кути 45 або 60 градусів.
Основні інженерні обмеження:
· Крихкість наконечника:Гострий кут фрези типу «ластівчин хвіст» має мінімальний об’єм твердого сплаву, що робить його чутливим до накопичення тепла та передчасного сколу. Інженери повинні вказати фаску або радіус нижнього кута від 0,2 мм до 0,5 мм, а не точний гострий внутрішній кут.
· Помилка евакуації мікросхеми:Оскільки розріз закритий з трьох сторін, стружка застряє в гострому куті. Щоб запобігти задиранню поверхні, конструкції мають містити-проріз для зняття напруги, відфрезерований у нижній поверхні перед вирізанням під кутом ластівчин хвіст.
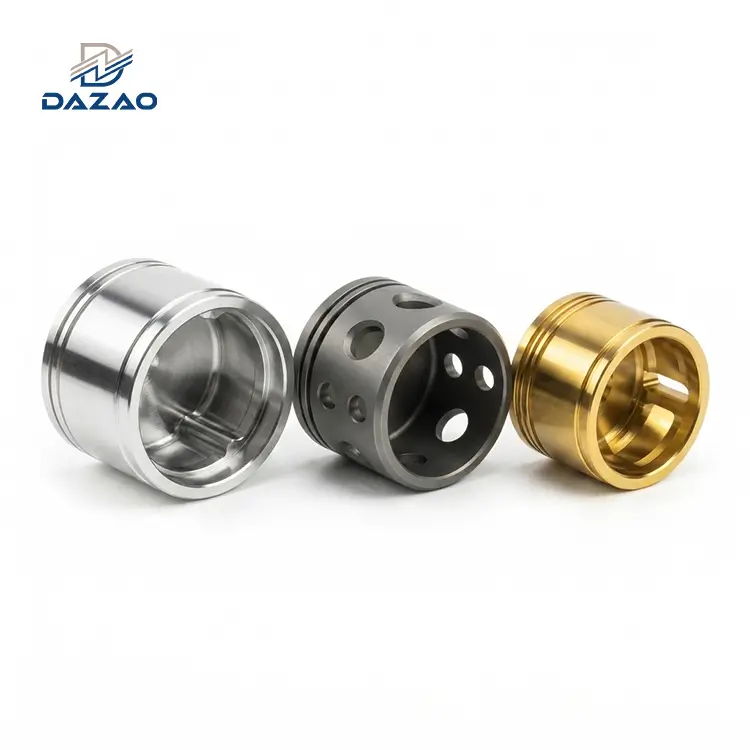
Внутрішні стопорні{0}}кільцеві канавки та ущільнювальні сальники
Внутрішні радіальні канавки містять еластомерні ущільнювальні -кільця для радіальних ущільнень або стопорні кільця для осьового утримання. Для рельєфу внутрішньої різьби потрібен подібний радіальний зазор різця, як описано в нашому посібникупрецизійний дизайн різьби з ЧПУ та рельєфні стандарти.
· Межа входу в отвір:Інструмент для нарізання канавок повинен проходити через менший діаметр отвору, зберігаючи при цьому достатній діапазон шийки, щоб вирізати глибину канавки.
· Коефіцієнт радіальної глибини:Максимальна глибина канавки повинна залишатися меншою за половину різниці між діаметром направляючого отвору та діаметром хвостовика інструменту. Перевищення цього порогу змушує різцедержатель торкатися кромки вхідного отвору, спричиняючи тріскотіння або виїмки на поверхні первинного ущільнення.
Сферичне контурування за допомогою багато{0}}осьових фрез для льодяників
A Вирізка для льодяників з ЧПУІнструмент має сферичну ріжучу кульку, встановлену на вузькій циліндричній шийці, зі сферичними кутами загортання зазвичай коливаються від 220 градусів до 300 градусів. Ці фрези використовуються для видалення задніх країв, обробки виточених поверхонь ущільнювачів і безперервної 5-осьової обробки поверхні складних органічних профілів.
· Конус горловини зазору:Стандартні сферичні різаки для льодяників мають прямі або-задні конічні горловини. Прямі шийки забезпечують більшу жорсткість для неглибоких радіальних виїмок, тоді як конусні шийки максимізують зазор під час складної тривимірної інтерполяції траєкторії інструменту.
· Невідповідність швидкості на поверхні:Ефективний діаметр різання на кульовому профілі падає до нуля на полюсі. Програмування траєкторії інструменту для обробки сферичних виточок вимагає тривимірної компенсації швидкості поверхні в програмному забезпеченні CAM, щоб уникнути поганої обробки поверхні вздовж нижньої межі елемента.
Технічна довідка: стандартні профілі підрізання, обмеження інструменту та ризики прогину
|
Тип функції підрізання |
Первинний інструмент |
Стандартні включені кути / радіуси |
Максимальне співвідношення глибини до ширини |
Рекомендоване скорочення корму |
|
|
Стандартний T-слот |
Ф-фрезер для пазів |
Квадратний профіль 90 градусів, радіус кута 0,5 мм |
1,5 до 1 |
від 40% до 50% |
Ущільнення стружки в кутах крил; перелом зуба різця |
|
Слот ластівчин хвіст |
Суцільна торцева фреза типу "ластівчин хвіст". |
45 градусів, стандарт 60 градусів |
1,0 до 1 |
від 55% до 65% |
Відколи гострих різців; підвищення температури- |
|
Канавка стопорного кільця |
Шпонка/вставка для канавок |
Квадрат із розривом країв не більше 0,1 мм |
0,8 до 1 |
від 30% до 40% |
Трення хвостовика об отвір малого діаметра |
|
Внутрішнє ущільнювальне кільце |
Інструмент для канавок форми |
Повний радіус або радіус кута 0,2 мм |
1,2 до 1 |
від 45% до 55% |
Гармонічний резонанс; хвилястість поверхні ущільнення перевищує Ra 0,8 |
|
Складна 3D порожнина |
Кулястий різак для льодяників |
Сферична упаковка від 220 до 300 градусів |
Залежить від геометрії |
від 60% до 80% |
Консольний прогин; нульова-швидкість центральної точки |
Критичні режими відмови цеху при обробці з підрізом
Стандартнийкерівні принципи ЧПУ з глибоким виточуваннямчасто зосереджуються виключно на статичних зазорах CAD, не звертаючи уваги на динамічне середовище різання. У Dazao наш інженерний підрозділ відстежує три різні режими відмови, які виникаютьзниження вартості обробкиякщо не розглянуто під час ранніх перевірок DFM.

Гідродинамічний захист охолоджуючої рідини та ущільнення стружки в глухих порожнинах
Під час фрезерування внутрішніх виточок усередині глухих отворів або бічних стінок глибокої кишені стандартні форсунки охолоджуючої рідини, спрямовані на зовнішню поверхню, не можуть досягти зони різання. Обмеження глибини порожнини та правила зазору нижнього кута відповідають нашимКерівництво по дизайну кишені з ЧПУ.
Стіна, що нависає, створює гідроперешкоду:
1. Пастка повітряної порожнини:Швидкість обертання фрези створює локальний прикордонний шар під високим{0}}тиском. Цей повітряний бар’єр відводить зовнішні потоки рідини та запобігає потраплянню охолоджуючої рідини на ріжучу кромку. Підтримання стабільного видалення матеріалу у високо-пластичних сплавах докладно описано в нашому практичному посібникуПараметри обробки алюмінію з ЧПУ та поведінка сплаву.
2. Термозварювання та мікро-зварювання:У таких матеріалах, як нержавіюча сталь 304/316, інконель 718 і Ti-6Al-4V, відсутність охолоджувальної рідини підвищує температуру зони різання вище 800 градусів Цельсія за секунди. Стружка твердіє, приварюється до канавок фрези та спричиняє катастрофічну поломку пластини. Крім того, необхідно враховувати суворі вимоги до внутрішнього ущільненняспецифікації обробки поверхні та допуски на покриттяпісля фрезерування з підрізом для запобігання витоку в динамічних пневматичних або гідравлічних системах.
3. Виробниче рішення Dazao:Для глибоких внутрішніх нутрощів Dazao реалізує-інструмент подачу внутрішньої охолоджуючої рідини під мінімальним тиском 70 бар або мікро-мастило під високим-тиском у поєднанні з повітряним ударом. Коли наскрізне{5}}охолодження інструменту недоступне, CAM-програмісти використовують процедуру нарізання трохоїдальних-канавок, коли інструмент виконує різання від 0,3 до 0,5 мм, втягується аксіально, щоб очистити стружку, і знову-займається, значно подовжуючи термін служби інструменту.
Обмеження доступу до метрології та коефіцієнти витрат на перевірку
Проектування підрізу без перевірки інспекційного доступу створює значні затримки у виробництві. Стандартні координатно-вимірювальні машини, які використовують вертикальні зіркоподібні-щупи, не можуть легко виміряти вбудовані внутрішні елементи:
· Зіткнення хвостовика стилуса:Для вимірювання підрізаної внутрішньої стелі або задньої стінки потрібна шарнірна головка КВМ, оснащена дисковими щупами або складною зірчастою конфігурацією. Якщо вхідний отвір невеликий, хвостовик стилуса ШМ торкнеться зовнішнього краю до того, як рубіновий наконечник торкнеться вимірюваної деталі.
· Оптична оклюзія:Системи бачення, оптичні компаратори та 3D-сканери структурованого-світла покладаються на пряме-зображення-зображення. Вони не можуть захопити внутрішні канавки O-кільця або T-задні поверхні-прорізів без поперечного-зрізу компонента.
· Коефіцієнти витрат на перевірку:Якщо на технічному кресленні вказано вузький допуск на профіль на недоступній виточці без визначених опор-штифтів, команда з якості повинна створити руйнівні зразки розрізів або використати високо-точні силіконові копіювальні полімери. Цей процес може додати від 20 до 50 доларів США за деталь у роботі з перевірки.
Співвідношення діаметра-до-горловини звису та обмеження подачі
Механічна жорсткість фрези з підрізом швидко зменшується зі збільшенням радіусу дії інструменту. Під час стандартного торцевого фрезерування оператор може виконати програму чорнової обробки алюмінію на повній швидкості подачі. Для фрези з підрізом із співвідношенням подовженої шийки-до-головки 4 до 1 або більше, підтримуючи це навантаження подачі, створюється сильний гармонійний тріск.
Щоб запобігти трісканню та поломці інструменту, CAM-програміст повинен застосувати агресивні штрафи за -швидкість подачі:
· Співвідношення довжини до діаметра 2 до 1: 15% зменшення подачі
· Співвідношення довжини до діаметра 4 до 1: 45% зменшення подачі
· Співвідношення довжини до діаметра 6 до 1: 70% зменшення подачі
· Співвідношення довжини до діаметра 8 до 1 або більше: зменшення подачі від 85% до 90%, що вимагає кількох легких проходів пружини
Через це падіння жорсткості видалення матеріалу всередині глибокого виточення може тривати в 5-8 разів довше, ніж видалення того самого об’єму на відкритій поверхні, що є основною причиною підвищення виробничих витрат.
Правила DFM для стандартного інструменту та зазору (розміри виточки з ЧПУ)
Інструменти спеціальної форми забезпечують терміни закупівлі від двох до чотирьох тижнів, а вартість одиниці перевищує 250-400 доларів США за інструмент. Вирівнювання внутрішнєРозміри виточок ЧПУіз занесеними в каталог готовими-конфігураціями інструментів усуває ці -повторювані інженерні витрати та запобігає простою цеху під час серійного виробництва.

Розмір--стандартного інструменту порівняно з індивідуальними витратами на шліфування
Стандартні фрези для пазів, фрези з шпонковими гніздами та кінцеві фрези типу «ластівчин хвіст» відповідають усталеним промисловим системам розмірів, таким як DIN 650 для T-пазів або стандартних метричних профілів шпонкових гнізд. Порівнювання елементів САПР зі стандартними профілями інструментів відповідає принципам, викладеним у нашомуКерівництво по дизайну обробки алюмінію з ЧПУ.
Інженери повинні встановити ширину канавок і максимальну радіальну глибину, які безпосередньо відповідають стандартній ширині ріжучої головки та зсуву шийки хвостовика. Максимальна безпечна радіальна глибина підрізу завжди повинна дорівнювати половині різниці між зовнішнім діаметром фрези та діаметром шийки мінус призначений радіальний запас безпеки.
Довідкові дані: стандартні метричні зазори для шпонки та T-Slot Tool
|
Стандарт номінальної різьби/шліца |
Стандартний зовнішній діаметр фрези (мм) |
Стандартний діаметр горловини (мм) |
Стандартна товщина головки (мм) |
Максимальна безпечна глибина радіального підрізу (мм) |
Стандартний радіус кута (мм) |
|
Гніздо DIN 650 - 6 мм |
12.50 |
5.00 |
3.00 |
3.00 |
0.40 |
|
Гніздо DIN 650 - 8 мм |
16.00 |
7.00 |
4.00 |
3.75 |
0.50 |
|
Гніздо DIN 650 - 10 мм |
19.50 |
8.50 |
5.00 |
4.75 |
0.60 |
|
Гніздо DIN 650 - 12 мм |
24.50 |
11.00 |
6.00 |
5.75 |
0.60 |
|
Гніздо DIN 650 - 14 мм |
28.50 |
12.50 |
7.00 |
7.00 |
0.80 |
|
Keyseat Metric - Narrow |
10.50 |
4.50 |
1.50 |
2.25 |
0.20 |
|
Keyseat Metric - Medium |
16.50 |
6.00 |
2.50 |
4.50 |
0.30 |
|
Keyseat Metric - Wide |
25.50 |
10.00 |
4.00 |
6.75 |
0.50 |
Правила радіального, осьового та шийного зазору (зазор інструменту для підрізання ЧПУ)
Дотримання достатньої відстані між поверхнями не{0}}ріжучих інструментів і сировиною є обов’язковим для стабільногоЗачищення інструменту підрізання з ЧПУ.
· Радіальний зазор:Дотримуйтеся мінімального радіального зазору 0,75 мм між шийкою інструменту та крайнім краєм виступу заготовки. Для глибоких порожнин, де діапазон інструменту перевищує співвідношення довжини до діаметра 5 до 1, збільште цей зазор до 1,50 мм, щоб врахувати динамічне відхилення інструменту.
· Осьовий зазор:Зберігайте вертикальний зазор принаймні 1,00 мм на дні слота. Під час фрезерування підрізу вздовж внутрішньої бічної стінки уникайте закінчення елемента на одному рівні з базовою пластиною. Забезпечення нижнього рельєфу дозволяє стружці відпадати від активної траєкторії різання.
· Зазор діаметра вхідного отвору:Коли виточка розташована всередині закритого отвору, мінімальний діаметр направляючого отвору повинен перевищувати половину суми діаметра фрези та діаметра шийки щонайменше на 1,0 мм. Це гарантує, що ріжуча головка може увійти в-центр свердління, не дозволяючи шийці зіткнутися з протилежною стінкою під час-попередніх рухів.
Радіуси кутів проти гострих країв: напруга та довговічність інструменту
Зазначення гострих внутрішніх кутів під кутом 90{1}}градусів усередині виточки змушує постачальника обробки використовувати твердосплавні профілі з гострими-кутами. Ці профілі швидко руйнуються через локалізовану концентрацію тепла та підвищення напруги. Перетворення гострих внутрішніх кутів на радіусні рельєфи відображає наші висновки щодо зниження витратКонструкція кутового радіуса з ЧПУ та економіка обробки.
· Механіка зносу наконечників:Гострий наконечник інструменту має мінімальну масу розсіювання тепла. При високій швидкості різання сталі або титанових сплавів кут швидко руйнується, що призводить до відхилення розмірів і подряпин на стінці.
· Вказівки радіуса кута:Вкажіть радіус внутрішнього кута щонайменше від 0,2 мм до 0,5 мм на всіх внутрішніх краях підрізу. Для глибоких T- пазів або ластівчин хвостів, які піддаються високим структурним навантаженням, встановлення внутрішнього радіуса, що дорівнює від 10% до 15% від загальної висоти канавки, зменшує концентрацію механічних навантажень і значно подовжує термін служби ріжучого інструменту.
Вибір процесу та кінематичні-компроміси (3-осьова, 5-осьова чи розділена частина?)
Оцінюючияк обробити підрізвимагає оцінки компромісів-між складністю інструментів, кількістю налаштувань, погодинними ставками машини та загальними вимогами до складання для різнихТипи виточок з ЧПУ.

3-Багатоосьова-перестановка налаштування та накладання помилок кріплення
Стандартний метод обробки виточок на 3-осьовому вертикальному обробному центрі передбачає зміну орієнтації заготовки в кількох робочих налаштуваннях.
· Перевага:Нижча погодинна ставка машини на стандартних 3-осьових вертикальних обробних центрах.
· Недолік:Кожен крок повторного кріплення вручну призводить до помилок перенесення бази даних. Сукупний набір допусків-для модульних м’яких губок або лещат зазвичай додає від 0,020 мм до 0,050 мм позиційного відхилення. Ручна обробка також збільшує загальні витрати праці на деталь.
Економіка 5-осьової обробки: стандартні кінцеві фрези проти спеціальних фрез
Використання 5-осьового обробного центру дозволяє нахиляти компонент відносно осі шпинделя. Вибір між декількома налаштуваннями та безперервними багатоосьовими траєкторіями досліджується в нашій розбивціМожливості 3-осьової та 5-осьової обробки з ЧПУ.
· Кінематична перевага:Нахил деталі перетворює геометричний виріз на пряму-лінію-поверхні огляду. Це дозволяє використовувати коротші, жорсткі стандартні плоскі торцеві фрези замість-довгодосяжних, гнучких гніздових або льодяникових фрез.
· Економічна оцінка:У той час як 5-машинний час передбачає вищу погодинну ставку, він усуває роботу з кількома налаштуваннями, мінімізує помилку вирівнювання базової точки, утримує справжнє положення в межах від 0,005 мм до 0,010 мм і скорочує загальний час циклу за рахунок використання вищих подач і швидкостей на жорстких інструментах.
Монолітна механічна обробка проти кріпленої багато-компонентної збірки
Коли внутрішня виточка потребує надзвичайного радіусу дії із співвідношенням довжини до діаметра 8 до 1 або більше, розділення одного монолітного компонента на два болти-разом підкомпоненти часто є найбільш-рентабельним рішенням.
Монолітна конструкція, яка потребує спеціального -інструменту з великою довжиною, тягне за собою значне скорочення часу циклу, високі ризики браку та складні процедури контролю якості. На відміну від цього, конструкція розділених-частин ділить корпус на верхню секцію та нижню базову секцію, з’єднані точними штифтами та кріпленнями. Потім обидві секції можна обробити відкритими за допомогою коротких, жорстких кінцевих фрез із високою швидкістю зняття матеріалу, що знижує загальні виробничі витрати для обсягів виробництва.
Порівняння виробничих стратегій: обробка виточених геометрій
|
Метрика оцінки |
3-Налаштування кількох осей (інструмент форми) |
5-осьовий безперервний (стандартний інструмент) |
Роздільна-частина, з’єднана болтами |
|
Інвестиції в інструменти |
Високий (користувацькі або напів{0}}стандартні канавки) |
Найнижчий (стандартні високошвидкісні-кінцеві фрези) |
Найнижчий (стандартний каталог інструментів) |
|
Тривалість циклу обробки |
Високий (знижена швидкість подачі, кілька проходів) |
Низький (повне залучення інструменту, високий MRR) |
Найнижча (високошвидкісна-відкрита кишеня) |
|
Час роботи та налаштування |
Високий (ручні перевороти, м’яке вирівнювання щелеп) |
Мінімальний (окрема-обробка налаштування) |
Помірний (потрібна додаткова збірка) |
|
Позиційна точність |
Плюс/мінус 0,030 мм (залежить від налаштування) |
Плюс/мінус 0,008 мм (висока об'ємна точність) |
Плюс/мінус 0,015 мм (залежно від розташування контакту) |
|
Загальна вартість для невеликих обсягів (1-50 шт.) |
Помірний |
Високий (накладні витрати на програмування та налаштування) |
Помірний |
|
Загальна вартість великих обсягів (500+ шт.) |
Високий (вузьке місце циклу) |
Від середнього до низького |
Найнижчий (оптимізоване масштабування виробництва) |
Контрольний список закупівель та інженерного забезпечення DFM для перевірки підрізання
Перш ніж випускати CAD-моделі та 2D-технічні креслення для виробництва, заповніть цей контрольний список, щоб запобігти неочікуваним переглядам цінових пропозицій, доплатам за інструменти та затримкам виробництва.
Перед-випускні ворота DFM із підрізом
· Перевірка інструменту:Переконайтеся, що ширина, глибина та радіус кута канавки відповідають стандартним інструментам каталогу, таким як DIN 650 або стандартні розміри гнізда шпонки ISO.
· Перевірка пропуску на в'їзд:Переконайтеся, що ширина вхідного отвору або зовнішньої щілини перевищує межу зазору головки інструменту та горловини щонайменше на 1,0 мм.
· Коефіцієнт нависання шиї:Переконайтеся, що співвідношення діаметра-до-різця залишається нижче 4 до 1. Якщо більше ніж 6 до 1, відрегулюйте допуски та очікувану обробку поверхні, щоб врахувати відхилення інструменту.
· Специфікація кутових радіусів:Переконайтеся, що всі внутрішні гострі кути мають радіус країв не менше 0,2 мм.
· Маршрут евакуації мікросхем:Для глухих внутрішніх кишень переконайтеся, що є осьовий рельєф або наскрізний-отвір для вентиляції стружки та забезпечення потоку охолоджуючої рідини під тиском.
· Стратегія дати перевірки:Переконайтеся, що глибина та ширина внутрішнього виточки відповідають доступній зовнішній обробленій базі для полегшення калібрування зонда-диска ШМ.
Посібник зі структурування запиту пропозицій для постачальників Dazao
Під час подання запиту на пропозицію до Xiamen Dazao Machinery включення таких деталей допоможе нашій групі інженерів оптимізувати вашу пропозицію:
1. Визначте критичні ущільнювальні поверхні:Позначте спеціальні вимоги до поверхонь, як-от ущільнювальні поверхні ущільнювального кільця, які вимагають Ra 0,8 мікрометра, щоб програмісти CAM могли визначити пріоритетність цільової обробки поверхні, одночасно запускаючи не-критичні ділянки зазору з вищими швидкостями подачі.
2. Дозволяють кутові рельєфи:Зверніть увагу на те, чи допускаються сліди радіусу збігу різця або підрізи під-розгортками на не-функціональних поверхнях.
3. Додайте файли 3D STEP і 2D PDF:Завжди надавайте власні 3D-дані САПР разом із 2D-технічними кресленнями з виносками GD&T. Це дозволяє нашій команді DFM симулювати перешкоди інструменту та перевіряти радіус дії різця перед оплатою.
Оптимізуйте оброблені компоненти за допомогою Dazao
Для виготовлення складних внутрішніх виточок із жорсткими допусками розмірів потрібне спеціальне багато{0}}осне обладнання, практичні стратегії інструментів і надійні системи контролю якості.
Xiamen Dazao Machinery здійснює доставкупослуги промислової-точної обробки з ЧПКвикористання передових 3-осьових, 4-осьових і одночасних 5-осьових обробних центрів, сертифікованих за стандартами якості ISO 9001:2015 і IATF 16949:2016. Наша технічна команда проводить детальну оцінку DFM для кожного вхідного проекту, визначаючи проблеми з кліренсом інструменту, стандартизуючи профілі інструментів і знижуючи виробничі витрати перед початком різання.

поширені запитання
01.Як усунути гармонічне тріскотіння під час фрезерування глибоких внутрішніх виточок шпонки?
02.Чому глухі Т-шліфи часто спричиняють поломку інструменту під час горизонтального різання?
03.Як можна перевірити внутрішні канавки під ущільнювальними кільцями, якщо зонди ШМ не можуть пройти через отвір?
04.Що спричиняє видимі сліди гребінця під час видалення задніх-бічних країв ножем для льодяників?
05.Чому різці з гострим ластівчиним хвостом передчасно зношуються на кутовому кінчику?
06.Коли розділення підрізаного корпусу на дві болтові частини стає економнішим?