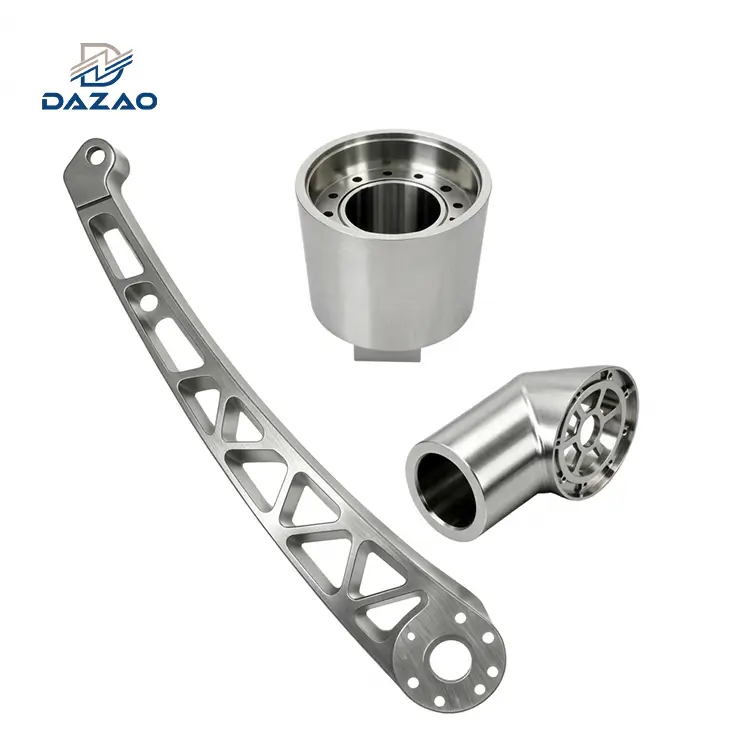
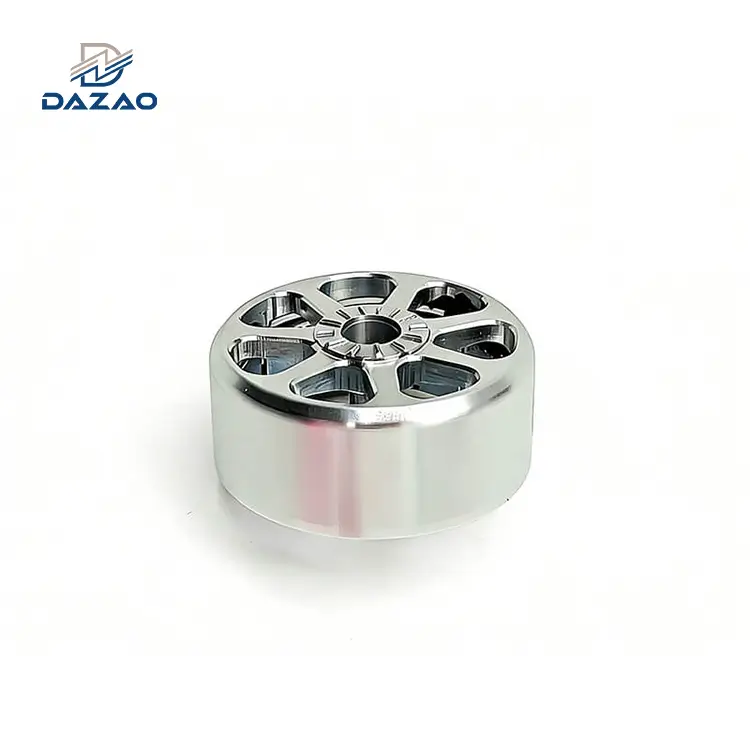
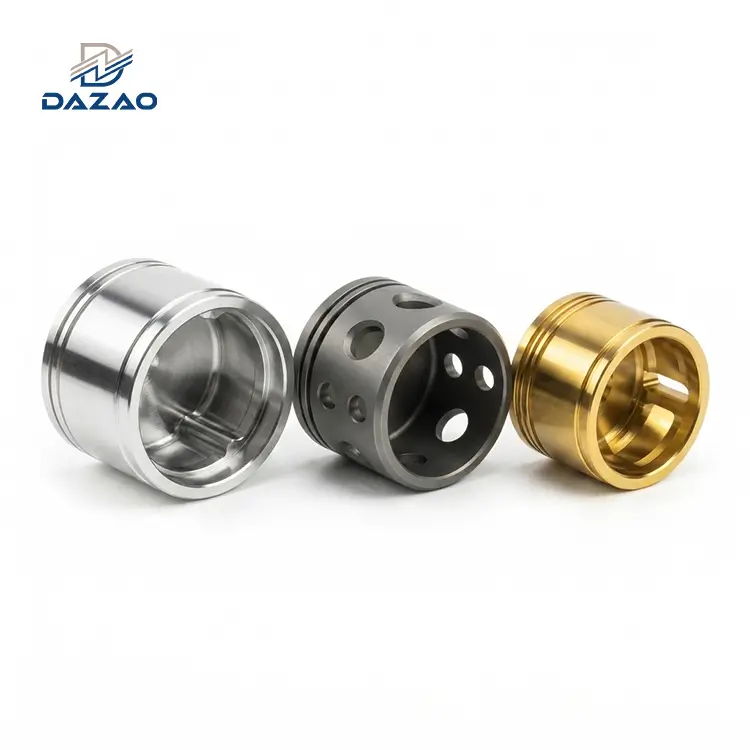
Вибір правильногопроцес виробництва алюмініювимагає збалансування обсягу виробництва, допуску розмірів і механічного навантаження. длямалооб'ємне виробництво алюмінію(від 1 до 500 одиниць),обробка прототипу з ЧПУвикористовуючиAl6061-T6абоAl7075-T6забезпечує найкоротший термін виконання (від 3 до 7 днів) і найточніший допуск (±0,01 мм) без попередніх інвестицій у інструменти.
При масштабуванні до середнього-обсягу (від 500 до 5000 одиниць) фінансова переломна точка між багато-віссюВиробництво алюмінію з ЧПУі програмний-інструменталюмінієве лиття під тискомзалежить від вторинної механічної брухту (зазвичай від 4% до 8% у виливках) і годин проектування під кутом перепроектування. Термічна деформація в тон-тонкостіннихоброблений алюмінієвий прототипкомпонентів усувається шляхом впровадження pre-stretched6061-T651запас і 3-ступеневий цикл відпалу для зняття напруги при 175 градусах протягом 2 годин.
Практичні реалії постачання оброблених алюмінієвих компонентів
Інженерні покупці та менеджери проектів у робототехніці, аерокосмічній, автомобільній та медичній розробці обладнання часто стикаються з дорогими вузькими місцями під часвиготовлення алюмінієвих деталей. Викривлення розмірів після розтискання, розбіжності кольорів анодування від-до-партії, непередбачувана плата за інструменти та структурні збої під час масштабування прототипу є поширеними точками збою в глобальних ланцюгах постачання.
Багато онлайн-посібників надають загальні визначення металу без технічних даних фактичної обробки підлоги. Xiamen Dazao Machinery, заснована в 2000 році з сертифікатами ISO9001:2015 і IATF16949:2016, підходитьвиготовлення алюмінію на замовленняз практичної інженерної точки зору. Вироблено понад 500 000 точнихпрототип алюмінієвих деталейі компонентів виробничого рівня, у цьому посібнику наведено вихідні дані цеху механічної обробки, механіку термічної напруги, формули витрат і протоколи Design for Manufacturability (DFM) для оптимізації рішень щодо закупівель.
Матриця вибору алюмінієвого сплаву: збалансована оброблюваність, міцність на розрив і реакція на анодування
Вибір оптимального сплаву – основа ефективностівиготовлення металевих прототипів. Алюмінієві сплави діляться на дві основні категорії: деформовані сплави (використовуються вАлюмінієвий прототип з ЧПУфрезерування, листовий метал і екструзія) і литі сплави (використовуються для-лиття під високим тиском).
Огляд кованих алюмінієвих сплавів
· Al6061-T6:Галузевий стандарт дляіндивідуальні алюмінієві прототипиі структурні компоненти. В якості основних легуючих елементів містить магній (0,8-1,2%) і кремній (0,4-0,8%). Він забезпечує помірну межу текучості (276 МПа), відмінну оброблюваність і чудову стійкість до корозії.
· Al7075-T6:Над-високо{1}}аерокосмічний сплав, легований цинком (5,1-6,1%) і міддю (1,2-2,0%). Він демонструє межу текучості 503 МПа та твердість за Брінеллем 150 HB, конкуруючи з конструкційною сталлю, зберігаючи одну третину щільності (2,81 г/см³).
· Al5052-H32:Не-термо{1}}сплав із високим вмістом магнію (2,2-2,8%). Він має чудову холод-формованість і стійкість до корозії в солоній воді, що робить його основним вибором дляпроцес виробництва алюмініюдодатки, що включають корпуси та кронштейни з листового металу.
· Al2024-T3:Високий -сплав міді (3,8-4,9%), що забезпечує високий опір втомі та міцність на розрив (483 МПа). Часто вказується для конструкцій літаків, хоча він демонструє нижчу зварюваність і стійкість до атмосферної корозії порівняно з 6061.
Огляд литих алюмінієвих сплавів
· A380:Найбільш поширений сплав-для лиття під тиском. Забезпечує оптимальний баланс ливарної здатності, механічних властивостей (межа текучості 160 МПа) і теплопровідності (96,2 Вт/м·К).
· ADC12:Японський стандартний кремнієвий-мідний-алюмінієвий сплав-для лиття під тиском із високою плинністю, ідеальний для складних тонкостінних-виробництво алюмінієвих деталей.
· A356: Основний ливарний сплав, який використовується для лиття в піщані форми та ливарні форми. Часто піддається термічній-обробці до стану T6 для-автомобільних коліс із високим навантаженням і структурних корпусів, які потребують високої міцності на руйнування.
|
Клас сплаву |
Межа текучості (МПа) |
Міцність на розрив (МПа) |
Рейтинг оброблюваності (%) |
Рейтинг зварюваності |
Якість анодування |
|
Al6061-T6 |
276 |
310 |
80% (відмінно) |
добре |
Покращений (Тип II) |
|
Al7075-T6 |
503 |
572 |
70% (справедливо) |
Бідний |
Відмінно (Тверда шерсть) |
|
Al5052-H32 |
193 |
228 |
50% (помірно) |
Чудово |
добре |
|
Al2024-T3 |
345 |
483 |
75% (добре) |
ярмарок |
Ярмарок (знебарвлення) |
|
A380 (литий) |
160 |
320 |
60% (помірно) |
Бідний |
Погано (темна пляма) |
|
ADC12 (Cast) |
150 |
310 |
60% (помірно) |
Бідний |
Бідний |
Механічні компроміси-: оброблюваність проти зварюваності та реакції на анодування
· Al7075-T6 Анодування проти зварювання:Al7075 утворює щільний рівномірний оксидний шар під час твердого анодування III типу (товщина до 50 мкм), що забезпечує твердість поверхні до 450-500 HV. Однак високий вміст міді та цинку сприяє утворенню мікротріщин під час зварювання плавленням (TIG/MIG). Інженерне правило: використовуйте механічні кріплення або зварювання тертям (FSW) для вузлів 7075.
· Обмеження фрезерування Al5052:Al5052 демонструє липку стружку під час важких операцій фрезерування з ЧПК, що призводить до утворення -краю (BUE) на різальних інструментах. Інженерне правило: Резерв 5052 для лазерного різання та згинання пресів. ВкажітьAl6061-T6для компонентів, які потребують високої-щільностіобробка прототипу з ЧПУ.

Технічна інформація 1: Залишкове напруження та термічне викривлення в тонкостінних алюмінієвих прототипах із ЧПК
Часта причина порушення розмірів вфункціональний алюмінієвий прототипвиробництво — це деформування після-розтискання. Коли велика плоска пластина (наприклад, плита шасі 400 мм x 300 мм x 15 мм) зазнає важкого видалення матеріалу (швидкість знімання матеріалу понад 60%), внутрішні асиметричні залишкові напруги стискаються та розширюються нерівномірно.
Механіка внутрішньої залишкової напруги
Екструдовані або гарячекатані алюмінієві пластини зберігають внутрішні загартовані термічні напруги. Розподіл поздовжнього залишкового напруження (σr) по товщині пластини h має параболічний профіль:

Де:
· σмакс= максимальна напруга розтягування на зовнішній оболонці (+40 до +80 МПа)
· z=відстань від нейтральної осі
· h=загальна товщина пластини
Коли високошвидкісні кінцеві фрези зрізають верхній шар матеріалу, рівновага напруг порушується. Незбалансоване нижнє розтягувальне напруження спричиняє пружинний відкат, створюючи прогин (δ):

Де:
· L=довжина деталі (мм)
· E=Модуль пружності (68,9 ГПа для Al6061)
· h=залишкова товщина стінки (мм)
Протокол зниження напруги обладнання Xiamen Dazao
Щоб гарантувати допуски на площинність менше ±0,02 мм на великомуоброблений алюмінієвий прототипкомпонентів, Xiamen Dazao Machinery використовує 4-етапний протокол виробництва:
1. Вибір запасного матеріалу:МандатAl6061-T651плитний запас. Позначення T651 підтверджує, що матеріал було знято-за допомогою процесу механічного розтягування (від 1,5% до 3% постійного схоплювання) після термічної обробки розчином, що знижує внутрішню залишкову напругу до 85%.
2. Симетричне видалення запасу:Чергуйте чорнові проходи рівномірно між гранями A та B, використовуючи торцеві фрези з великою-подачею (Vc=800 м/хв, fz=0.12 мм/зуб).
3. Термічний відпал для зняття напруги:Для деталей із критичними допусками вставте проміжну термічну обробку між чорновою обробкою та кінцевим проходом. Нагрійте деталі до 175 градусів ± 5 градусів, витримайте протягом 2 годин і повільно-охолодіть повітря всередині печі зі швидкістю < 20 градусів/год.
4. Обробка під-затискачем/вібрацією:Перед останнім легким фінішним проходом (глибина різання 0,2 мм) повністю відпустіть гідравлічні лещата, дайте деталі розширитися/розслабитися природним чином і знову -затисніть із мінімальним необхідним крутним моментом (3,5 Н·м) за допомогою спеціальних м’яких губок. Детальні межі допуску для різних сортів алюмінію дивПосібник допусків алюмінієвого прототипу з ЧПУ.
Порівняння 4 основних методів обробки алюмінію: CNC, екструзія, лиття під тиском і листовий метал
Вибір оптимального процесу виробництва алюмінію безпосередньо визначає витрати на інструменти, терміни виконання та ціни за одиницю.
|
Метрика процесу |
Обробка з ЧПК (багато-осьова) |
Екструзія профілю |
Лиття-під високим тиском |
Виготовлення листового металу |
|
Економічний обсяг |
1 - 1 000 одиниць |
1,000 - 100,000+ |
5,000 - 500,000+ |
50 - 5 000 одиниць |
|
Вартість інструменту |
$0 (лише розклад) |
$1,500 - $6,000 |
$15,000 - $80,000 |
$200 - $1,500 |
|
Час виконання |
3 - 7 днів |
3 - 5 тижнів |
6 - 12 тижнів |
5 - 10 днів |
|
Мінімальна товщина стінки |
0,5 мм |
1,2 мм |
1,5 мм |
0,8 мм |
|
Стандартний допуск |
±0,010 мм |
±0,15 мм |
±0,05 мм |
±0,10 мм |
|
Тенденція вартості одиниці продукції |
Високий / Рівний |
Дуже низький |
Ультра-низький |
Помірний |
Виробництво алюмінію з ЧПУ та послуги з обробки прототипів з ЧПК
Виробництво алюмінію з ЧПУвикористовує 3-осьові, 4-осьові та 5-осьові субтрактивні фрезерні/токарні центри для різання суцільної заготовки на високоточні деталі.
· Ключові можливості:Ідеальний дляшвидкий алюмінієвий прототипітерація імалооб'ємне виробництво алюмінію. Створює високу геометричну складність, кишені, різьбові отвори та точні отвори під підшипники без постійного інвестування інструментів. Щоб дізнатися про покрокові--стратегії налаштування, зверніться до нашої спеціальноїнаправляюча для обробки алюмінію з ЧПУ.
· Метрика точності:Стандартні допуски, підтримувані Dazao Machinery, коливаються від ±0,012 мм до ±0,005 мм для 5-осьових обробних центрів Hermle.
· Обмеження:Високий об’єм видалення стружки збільшує тривалість одиничного циклу та кількість браку матеріалу порівняно з майже-чистими-процесами формованого лиття.
Процес екструзії алюмінію
Процес екструзії пропускає нагріті алюмінієві заготовки (450 градусів - 500 градусів) через загартований сталевий профіль матриці під високим гідравлічним тиском (від 1000 до 10 000 тонн).
· Ключові можливості:Виготовляє довгі профілі однакового поперечного-перерізу, такі як структурні рами, монтажні рейки та світлодіодні радіатори. Високоефективний длявеликомасштабне виробництво алюмінію.
· Інвестиції в інструменти:Низька вартість штампа ($1,500 - $5000) порівняно з ливарними формами.
· Обмеження:Обмежується двовимірними геометріями профілю вздовж вектора екструзії. Вториннийпослуга обробки прототипу з ЧПУоперації необхідні для поперечних отворів, пазів і різьби.
Процес лиття під тиском алюмінію
Лиття під тиском під високим{0}} тиском (HPDC) вводить розплавлений алюміній (650 градусів) у порожнину форми із загартованої сталі під високою швидкістю та тиском понад 70 МПа.
· Ключові можливості:Найкращий спосіб длямасове виробництво алюмінієвих деталейз тонкими стінками (від 1,5 мм до 3,0 мм) і складними внутрішніми ребрами. Висока швидкість виробництва (до 120 кадрів/год).
· Інвестиції в інструменти:Висока початкова вартість твердого інструменту (від 15 000 до 80 доларів США,000+) і тривалі терміни виготовлення матриці (від 45 до 60 днів).
· Обмеження:Ризик внутрішньої пористості газу, спричинений турбулентним заповненням форми під час високо-швидкісного впорскування. Пористість знижує стійкість до втоми та обмежує термічну обробку після-лиття.
Виготовлення листового алюмінію
Використовує волоконні лазерні різаки з ЧПК, револьверні преси та гідравлічні гальма для різання, надрізання та згинання листового алюмінію (Al5052 або Al6061).
Ключові можливості:Економічно{0}} для електронних корпусів, кронштейнів, автомобільних теплових екранів і панелей шасі.
Правило згинання:Мінімальний внутрішній радіус вигину повинен дорівнювати або перевищувати 1,5 × t (де t=товщина листа) для Al5052, щоб запобігти розтріскування зовнішнього радіуса.

Технічна інформація 2: Модель переломної точки середнього-обсягу (від 500 до 5000 одиниць) - Аналіз рентабельності інвестицій із ЧПК проти лиття під тиском
Частою проблемою для менеджерів із закупівель є вибір оптимальногоспособи виробництва алюмініюпід час середнього-серійного виробництва (від 500 до 5000 одиниць).
Приховані витрати на лиття під тиском проти обробки з ЧПУ
Загальні моделі часто порівнюють ціну за одиницю простої ЧПК із ціною за одиницю лиття під тиском, пропускаючи три основні фактори вартості:
1. Редизайн чорнового кута та години роботи:Лиття під тиском вимагає кутів нахилу від 1 до 3 градусів на всіх вертикальних стінках. Перепроектування сполучених компонентів і оновлення моделей САПР зазвичай займає від 20 до 40 інженерних годин ($1,500 - $3000).
2. Пористість і швидкість вторинної обробки:Виливки вимагають вторинної обробки з ЧПУ на сполучених поверхнях і різьбових отворах. Внутрішня пористість лиття, що виявляється під час механічної обробки, призводить до браку від 4% до 8%, порівняно з < 0,5% для заготовкиЧПУ прототип обробки.
3. Технічне обслуговування матриці та амортизація:Відновлення прес-форми, заміна штифта серцевини та ремонт від термічної втоми додають у середньому від 0,40 до 1,20 доларів США за деталь протягом життєвого циклу 10 000 ударів.
Формула загальної вартості володіння (TCO).
Обчисліть справжній обсяг-беззбитковості (Vbe) за допомогою цієї математичної моделі:


Де:
· Cцвіль= Вартість форми для жорстких інструментів (25 000 доларів США)
· Cкріплення= Вартість модульного м’якого кріплення з ЧПК (800 доларів США)
· Cредизайн= Вартість модифікації САПР (2000 доларів США)
· Sпористість= Відсоток вторинного механічного брухту через виливкові пустоти (6%)
· Rмашина= Вартість шпинделя з ЧПК за годину (45 доларів США/год)
|
Фактор витрат |
Варіант A: 100% обробка з ЧПК (заготовка Al6061-T6) |
Варіант B: лиття під тиском HPDC + CNC (литий сплав A380) |
|
Попередня плата за інструменти/форми |
800 доларів США (на замовлення) |
$28 000 (сталева матриця) |
|
Години редизайну DFM / CAD |
$0 (прямо з CAD) |
2400 доларів США (30 годин розробки) |
|
Вартість сировини/од |
12,50 $ (блок 120x120x80 мм) |
3,20 $ (вага злитка) |
|
Час обробки / лиття |
18 хвилин ($13,50) |
45 секунд кастинг ($1,80) |
|
Вторинна обробка з ЧПУ |
$0 (завершено під час налаштування) |
4 хвилини обробки ($3,00) |
|
Коефіцієнт вторинного браку |
0.5% ($0.13) |
6.0% ($0.48) |
|
Оздоблення поверхні на одиницю |
3,00 $ (прозоре анодування) |
2,50 $ (порошкове покриття) |
|
Ціна за одиницю 500 одиниць |
29,93 $/од |
90,98 дол. США за одиницю (амортизований інструмент) |
|
Ціна за одиницю 2500 одиниць |
29,20 доларів США за одиницю |
23,14 дол. США за одиницю (зона беззбитковості-) |
|
Ціна за одиницю 10 000 одиниць |
28,80 доларів США за одиницю |
13,78 $ / одиниця (масове виробництво) |
Вердикт:Менше 1800 одиниць, багато-осіВиробництво алюмінію з ЧПУзабезпечує нижчу загальну вартість володіння та усуває-ризики часу виконання. Понад 2500 одиниць лиття під тиском алюмінію забезпечує явну-перевагу вартості одиниці, коли капітальні інструменти повністю амортизовані.
Подолання розриву: перехід від обробки прототипів з ЧПК до масового виробництва
Перехід від початковогоінженерний прототипдо повного-масштабумасове виробництво алюмінієвих деталейє загальною точкою провалу проекту. Фізичні прототипи, які добре працюють як дискретнііндивідуальні алюмінієві прототипичасто стикаються з виробничими збоями під час переходу на високошвидкісні автоматизовані-лінії.
Ілюзія створення прототипу
Під час раншвидкий алюмінієвий прототипПрограмісти з ЧПК вирізають компоненти з суцільної заготовки, використовуючи інструменти збільшеної довжини, нестандартні кроки-через процедури та тривалий час роботи шпинделя. Вартість є другорядною щодо швидкості.
Однак переклад цього точного дизайну CAD на aвеликомасштабне виробництво алюмініюпроцес (наприклад, лиття під тиском або екструзія) вводить серйозні фізичні обмеження:
· Не-уніфіковані секції стін:Товсті тверді виступи, що примикають до тонких зовнішніх стінок, спричиняють серйозні сліди раковини та усадочні порожнечі під час затвердіння лиття.
· Гострі внутрішні кишені:Торцеві фрези з ЧПУ легко вирізають квадратні внутрішні кишені, якщо використовуються малогабаритні інструменти. Однак штифти-лиття під тиском і екструзійні матриці ламаються під гострими термічними кутами, що вимагає мінімального внутрішнього радіуса (R більше або дорівнює 1,5 мм).
Ключові правила оптимізації DFM для виробництва алюмінію на замовлення
Щоб оптимізувати деталі для-виробництва великих обсягів під час контролювартість алюмінієвого прототипу, слідкуйте за нашим повнимкерівництво з проектування обробки алюмінію з ЧПУі застосувати ці основні правила DFM:
1. Оптимізація внутрішнього радіуса кишені:Уникайте вертикальних-переходів стін під прямим кутом 90 градусів у кишенях. Вкажіть радіус внутрішнього кута (R), що дорівнює принаймні 0,2×глибина кишені. Це дозволяє програмістам з ЧПК запускати більші, більш жорсткі кінцеві фрези з більшою швидкістю подачі без тріскання інструменту або передчасної поломки фрези.
2. Правило рівномірної товщини стінки:Підтримуйте постійну товщину стінок усіх секцій литих або екструдованих алюмінієвих компонентів. Поступово змінюйте номінальну товщину стінки, використовуючи співвідношення конусності 1:3, щоб усунути концентрацію напруги та деформацію від термічного ущільнення.
3. Стандарт глибини різьбового отвору:У швидкому прототипуванні з ЧПК глибокі різьбові отвори споживають час циклу та збільшують ризик поломки мітчика. Обмежте глибину різьби до 1,5×номінальний діаметр різьби (1,5D). Зачеплення різьби за межами 2D забезпечує незначний приріст міцності в алюмінієвих сплавах.
|
Параметр функції |
Не-оптимізований дизайн |
Оптимізований дизайн DFM |
Вплив на вартість одиниці |
|
Радіус внутрішньої кишені |
R=0.5 мм (різкий) |
R=4.0 мм (зручний для інструменту) |
-22% Вартість обробки |
|
Варіація товщини стінки |
Крок переходу (від 2 до 8 мм) |
Гладка конусність T=3.0 мм |
Усуває раковину |
|
Коефіцієнт глибини різьби |
Глибина=3.5x D |
Глибина=1.5x D |
-15% знос інструменту |
|
Специфікації допуску на розміри |
Універсальний ±0,005 мм |
Функціональний ±0,012 до 0,1 мм |
-35% Вартість перевірки |
Xiamen Dazao Machinery 24-годинний протокол аудиту DFM
Коли інженерні групи подають файли 3D CAD (STEP/IGES) для aпослуга обробки прототипу з ЧПУцитата, Xiamen Dazao Machinery проводить автоматизований 24-годинний аудит DFM:
· Термічне відображення товщини стінки:Визначає тонкі стінки менше 0,6 мм, які загрожують вібрацією під час фрезерування або дефектами холодного перекриття під час лиття.
· Аналіз охоплення інструментів і співвідношення сторін:Обчислює співвідношення глибини-до-діаметра для всіх глибоких кишень. Глибокі кишені, що перевищують 5 × D, викликають сповіщення про коригування радіусів або розділення вузла.
· Перевірка стеку-допуску:Перехресні-посилання на вузькі допуски (нижче ±0,008 мм) щодо функціональних елементів сполучення, щоб гарантувати, що не-критичні поверхні не підвищують виробничі витрати без потреби.
Консистенція обробки поверхні та анодування: усунення косметичних дефектів і невідповідності кольорів партії
Обробка поверхні є завершальною критичною фазоювиготовлення алюмінієвих деталей. У той час як покриття захищає деталі від корозії в навколишньому середовищі та механічного зношування, обробка поверхні залишається зоною високого-ризику естетичних дефектів і браку розмірів.
|
Тип лікування |
Товщина шару (мкм) |
Твердість поверхні (HV / Vickers) |
Стійкість до корозії (години роботи сольового спрею) |
Основна програма |
|
Анодування типу II |
5 - 25 µm |
200 - 300 HV |
168 - 336 год |
Косметика, Кольорове кодування |
|
Тверда шерсть III типу |
25 - 50 µm |
400 - 500 HV |
1,000+ годин |
Зношувальні пластини, поршневі отвори |
|
Бісероструминка |
Н/З (віднімання) |
N/A |
Рейтинг основного металу |
Матова текстура преп |
|
Хроматна плівка |
0.2 - 1.0 µm |
Низький |
96 - 168 год |
Електричне заземлення |
|
Порошкове фарбування |
60 - 120 µm |
100 - 150 HV |
500 - 1 000 годин |
Зовнішні огорожі |
Огляд стандартної обробки алюмінієвої поверхні
· Анодування сірчаною кислотою типу II:Електрохімічний процес перетворює алюмінієву поверхню на міцну плівку оксиду алюмінію (від 5 до 25 мкм). Забезпечує відмінне поглинання барвників (чорного, синього, червоного, золотого) для косметичного споживчого обладнання та медичних пристроїв.
· Анодування твердого покриття типу III:Виконується при нижчих температурах електроліту (від 0 градусів до 5 градусів) і вищих густинах струму. Створює щільний шар (від 25 до 50 мкм) з високою зносостійкістю, придатний для аерокосмічних приводів і гідравлічних клапанів.
· Бісероструминна обробка:Розсуває скляні кульки або середовище з оксиду алюмінію під високим тиском (0,2–0,5 МПа) для створення рівномірного, не-спрямованого матового покриття. Стандартні розміри скляних кульок варіюються від #80 (грубоматовий, Ra≈3,2 мкм) до #120 (сатинований, Ra≈1,6 мкм).
· Хімічне конверсійне покриття (хромат / SurTec 650):Утворює над-надтонку пасивовану провідну плівку (<1 μm). Preserves electrical conductivity while preventing surface oxidation in electrical housings.
Технічна інформація 3: розбіжності в кольорі партії анодування та спотворення напрямків зерна
Часта точка тертя між anпостачальник алюмінієвих компонентіві групи закупівель пов’язані з невідповідністю кольорів багато-компонентних анодованих вузлів. Анодування двох сполучених частин у різних партіях часто дає помітні варіації відтінків за стандартних умов освітлення.

Фізична механіка зміни кольору анодування
Глибина кольору в анодованому алюмінії залежить від заломлення світла через пористі гексагональні оксидні комірки. Оптичну відбивну здатність визначають три різні мікро-фактори:
1. Напрямок прокатки (поздовжній або поперечний):Екструдований і катаний алюмінієвий прокат має подовжену зернисту структуру. Світло по-різному відбивається уздовж поздовжньої осі зерна (РL) порівняно з поперечною віссю (RT). Якщо частину A фрезерувати паралельно напрямку прокатки, а частину B – перпендикулярно, вони демонструватимуть візуальну розбіжність відтінків навіть у разі фарбування в тому самому хімічному резервуарі.
2. Розподіл інтерметалічної фази:Варіації концентрації кремнію та заліза між розплавами сировини змінюють швидкість розчинення під час лужного травлення. Це зміщує мікро-шорсткість витравленої поверхні, змінюючи оптичне розсіювання світла.
3. Зміни розмірів анодування:Анодування типу II споживає сирий метал для вирощування оксидних клітин. Розподіл товщини відбувається у співвідношенні 50:50: 50% проникнення в основу, 50% нарощування назовні. Шар анодування товщиною 15 мкм збільшує розміри зовнішніх деталей на 7,5 мкм на поверхню, що вимагає попереднього -планування допуску анодування на прецизійних отворах підшипників.
ΔDзовнішній=+2⋅(0.5⋅tанодувати)
Де:
· ΔDзовнішній= Загальне розширення діаметра валу (мкм)
· tанодувати= Цільова товщина шару оксидної плівки (мкм)
Протокол якості анодування обладнання Xiamen Dazao
Щоб гарантувати повну однорідність кольорів і текстур у виробничих партіях, Xiamen Dazao Machinery дотримується цих чотирьох правил:
· Стандарт CAD/CAM напрямку зерна:Програмісти CAM повинні вирівняти основний вектор траєкторії інструменту з віссю екструзії або прокатки сировини. Інженерні відбитки САПР мають чітко позначати візуальні поверхні еталонним вектором напрямку зерна.
· Пакетне блокування-розплаву матеріалу з одним нагріванням:Усі компоненти, що належать до єдиного вузла, вирізаються із сировини, отриманої з однієї нагрівання млина (сертифіковано MTR).
· Попереднє-планування місця відсадки:Критичні контактні поверхні повинні мати позначені контактні місця (мітки контакту), зазначені на технічних кресленнях, щоб запобігти впливу необробленого металу на візуальні поверхні.
· Маскування для точних отворів:Отвори з різьбою та прецизійні підшипникові отвори з допусками менше ±0,010 мм необхідно замаскувати високотемпературними силіконовими заглушками перед нанесенням твердого покриття типу III.
Розподіл витрат на виробництво алюмінію: сировина, ставки обладнання та приховані збори за запити пропозицій
Розуміння структури витратвиготовлення алюмінію на замовленнядозволяє покупцям техніки оптимізувати бюджет без шкоди для механічних характеристик. Щоб отримати повну розбивку формули ціни, перегляньте наші докладні відомостідовідник щодо витрат на обробку алюмінію з ЧПУ.
|
Категорія вартості |
Мал{0}}серійне виробництво з ЧПК (100 одиниць) |
Масове-лиття під тиском (10 000 одиниць) |
|
Запас сировини |
25% - 30% |
40% - 50% |
|
Налаштування часу/роботи машини з ЧПУ |
45% - 55% |
15% - 20% |
|
Інструмент / Амортизація прес-форм |
5% - 10% |
15% - 25% |
|
Оздоблення поверхні та покриття |
10% - 15% |
10% - 15% |
|
Контроль якості та логістика |
5% - 8% |
3% - 5% |
Чотири стовпи витрат на виробництво алюмінієвих компонентів
1. Індекс вартості сировини:Розраховано на основі спотових цін на алюмінієві злитки Лондонської біржі металів (LME) плюс надбавки заводу для сплаву. Ефективне гніздування CAM зменшує брак матеріалу, але важкі операції фрезерування (відрізання твердих блоків) перекладають витрати на сировину безпосередньо на покупця.
2. Години обробки та амортизація обладнання:Керується машино-годинними ставками ($35/год для 3-осьового ЧПК, 65−95/год для 5-осьового одночасного ЧПК). Складні тривимірні органічні контури вимагають високої щільності траєкторій, що збільшує час роботи шпинделя.
3. Оздоблення поверхні та вторинна обробка:Спеціальне покриття, як-от тверде покриття типу III або маска-інтенсивне порошкове покриття, збільшує вартість одиниці.
4. Контроль якості та витрати на перевірку ШМ:Високоточні-компоненти, які вимагають 100% перевірки ШМ і повних сертифікатів простежуваності матеріалу (MTR), вимагають додаткового часу для тестування порівняно зі стандартною перевіркою зразків (AQL 2.5).
Приховані витрати ланцюга поставок і запобігання ризикам
· Прогалини в перевірці (AQL 1.5 проти AQL 4.0):Нездатність визначити межу прийнятної якості (AQL) у замовленнях на купівлю часто призводить до суперечок. Вказівка AQL 1.0 для критичних розмірів без-дефектів запобігає високим відсоткам відхилень після надходження.
· Захист від корозії під час морського транспортування:Необроблений алюміній, підданий впливу вологи в навколишньому середовищі через океан, загрожує точковим окисленням поверхні. Для всіх міжнародних морських перевезень укажіть вакуумні-пакувальні пакети VCI (паровий інгібітор корозії) з пакетами осушувача.
Інструкції щодо запиту пропозицій від постачальника обробки алюмінію
Щоб отримати точну комерційну ціну протягом 24 годин відпостачальник обробки алюмінію, надішліть повний пакет інженерних запитів дозапитайте пропозицію на обробку алюмініюмістить:
· Файли 3D CAD Native/Step (.STEP або .IGES) разом із технічними кресленнями 2D у форматі PDF зі специфікаціями GD&T.
· Конкретне позначення сплаву та стан термічної обробки (наприклад, Al6061-T6, Al7075-T651).
· Необхідні специфікації обробки поверхні (наприклад, анодування чорного кольору типу II, покриття Ra 1.6).
· Обсяги замовлення розділені на початковіалюмінієвий прототипкількість і прогнозований річний обсяг виробництва.
Приклади-цехів: як Dazao вирішив деформацію та скоротив витрати на виробництво радіаторів електромобілів на 41%
Справжній виробничий досвід базується на вирішенні несподіваних-поломок цеху. Наведені нижче реальні приклади- демонструють, як Xiamen Dazao Machinery вирішувала складні виробничі проблеми.
Приклад 1: Деформація корпусу шарніра роботизованої руки та заїдання підшипника
Фоновий режим і режим відмов
OEM-виробник робототехніки надав файли CAD для корпусу роботизованого шарніра Al7075-T6 із високо-точним тонкостінним-сидінням підшипника (∅85 000 мм+0.012/+0.000 мм). Початкові деталі, виготовлені попереднім постачальником, пройшли перевірку ШМ, будучи закріпленими на столі машини. Однак після зняття з пристосування та відправлення за кордон гнізда підшипників деформувалися в овальну форму (-округлість перевищує 0,035 мм), що спричинило миттєве заїдання підшипників під час збирання.

Аналіз першопричини
Високо-швидкісне фрезерування глибоких внутрішніх кишень звільнило незбалансовані внутрішні напруги, що зберігаються в основному матеріалі 7075-T6. Крім того, агресивні сили затиску 3-кулачкового патрона деформували тонку зовнішню стінку (2,0 мм) під час остаточного розточування. Після розтискання пружне відновлення спричинило відскок, спотворюючи точний діаметр.
Рішення для машинобудування Xiamen Dazao
1. Оновлення матеріалу та попередня-обробка:Змінено запас сировини зі стандартногоAl7075-T6екструдований стрижень до кованої пластини Al7075-T651 зі знятою напругою.
2. Модифікація послідовності процесу:Розділіть обробку на три етапи:
· Етап 1: Грубе фрезерування всіх деталей із залишенням фінішної заготовки 0,8 мм.
· Етап 2: Цикл-зняття теплового стресу при 160 градусах протягом 3 годин, після чого слід-стабілізація кімнатної температури протягом 24 годин.
· Етап 3: Остаточний фінішний прохід із використанням спеціалізованих повно-гідравлічних-щелеп для розподілу затискного тиску по периметру (360-градусний контакт), а не зосередженого тиску в 3 точках.
3. Результати:Концентричність і округлість підтримуються строго в межах 0,008 мм, що повністю виключає заїдання підшипників у виробничому циклі 3000 одиниць.
Приклад 2: Збірка радіатора акумуляторної батареї електромобіля (40% зниження вартості)
Фон і завдання
Клієнту електромобіля потрібен спеціальний вузол пластини рідинного охолодження (650 мм × 450 мм × 22 мм) для акумуляторної батареї електромобіля. Початкова конструкція передбачала повну обробку внутрішніх каналів рідини з масивної твердої заготовки Al6061-T6 вагою 45 кг, що призвело до неприйнятної вартості одиниці (285,00 доларів США за одиницю) і часу циклу, що перевищував 110 хвилин на компонент.
Інженерний аналіз і перепроектування процесів
Вирізання внутрішніх каналів із суцільної заготовки призвело до 82% браку матеріалу. Інженери Dazao реструктуризували виробничий підхід, поєднавши два окремих виробничі процеси:
· Фаза 1 Екструзія профілю:Екструдований багато-порожнистий профіль базової пластини з внутрішніми потоковими каналами, сформованими безпосередньо під час екструзії, скорочення відходів сировини на 70%.
· Фаза 2 локалізованого фрезерування з ЧПУ:Використано високошвидкісні 4-осьові фрезерні центри для обробки отворів для ущільнення торцевої кришки та монтажних інтерфейсів.
· Фаза 3 зварювання тертям з перемішуванням (FSW):З’єднано верхню кришку за допомогою-твердотільного зварювання тертям. FSW утворює герметичні-з’єднання без плавлення основного металу, усуваючи розм’якшення-зони термічного впливу (ЗТВ) і термічні деформації.
|
Параметр Метрика |
Початкове монолітне фрезерування з ЧПУ |
Екструзія Dazao + Гібридний метод FSW |
|
Початкова маса сирої заготовки |
45,0 кг |
12,8 кг |
|
Час циклу обробки з ЧПУ |
110 хвилин |
14 хвилин |
|
Ефективність використання матеріалів |
18% (82% брухт) |
85% (15% брухт) |
|
Частота несправностей випробування тиском |
1.2% |
0,05% (FSW висока міцність з'єднання) |
|
Загальна вартість готової одиниці |
285,00 доларів США за одиницю |
168,00 дол. США за одиницю (знижка -41%) |
Комерційний вплив
Гібридний процес скоротив собівартість одиниці продукції на 41%, скоротив терміни виробництва з 6 тижнів до 12 днів і доставив герметичні-охолоджувальні пластини, сертифіковані на витримку внутрішнього тиску понад 0,6 МПа.
Контрольний список закупівельних дій і індивідуальний посібник з оцінки постачальника алюмінію
Вибір надійноговиробник алюмінієвих деталей на замовленнявимагає оцінки фізичних можливостей-цеху, систем перевірки та оперативності інженерів.
Основні критерії оцінки підприємства з виробництва алюмінію
Щоб дізнатися більше про наше заводське обладнання та передові 5-осьові виробничі потужності, перегляньте наш повний списокможливість виготовлення алюмінієвих деталей на замовлення.
|
Категорія аудиту |
Постачальник базового рівня |
Просунутий рівень (стандарт Dazao) |
|
Механічна інфраструктура |
3-осьові вертикальні фрези з ЧПУ |
4-осьові / 5-осьові одночасні центри |
|
Відстеження матеріалу |
Словесне підтвердження |
Спектрометр PMI і звіти про випробування млина |
|
Інспекційне обладнання |
Штангенциркулі та мікрометри |
Zeiss CMM, оптичний профілометр, рентгенівський промінь |
|
Підтримка DFM |
Пряма цитата без зворотного зв'язку |
Автоматизоване моделювання DFM і напруг за 24 години |
|
Сертифікація системи якості |
Лише ISO 9001 |
ISO 9001:2015 і IATF 16949:2016 |
Остаточний контрольний список закупівель перед-замовлення
Перш ніж розмістити замовлення на закупівлю (PO) постачальнику алюмінієвих компонентів, перевірте такі технічні моменти:
Позначення сплаву та загарту:Чи коди матеріалів чітко визначені на технічних кресленнях (наприклад, Al6061-T651 замість звичайного алюмінію)?
Допуски креслення:Чи пом’якшені не{0}}критичні допуски до стандарту ISO 2768-m (середній), щоб уникнути непотрібних витрат на обробку?
Характеристики обробки поверхні:Чи чітко описано товщину плівки анодування (мкм), стандарт кольору (Pantone / RAL) і вимоги до маскування?
Візуальні ідентифікатори обличчя:Чи позначено естетичні косметичні грані на двовимірних кресленнях, щоб запобігти слідам контакту на відкритих поверхнях?
Вимоги до упаковки:Чи призначено фольгу VCI, що-захищає від іржі, або нестандартне обгортання піною для експортних морських/повітряних перевезень?

поширені запитання
01. Чому моя алюмінієва деталь 6061-T6 зігнута, як банан, відразу після розтискання?
02. Чому чорний анодований алюміній повертається в різних відтінках між частинами?
03. Чому мій робочий алюмінієвий прототип з ЧПК вийшов з ладу під час перетворення на лиття під тиском?
04. Чому глибокі отвори та фрези забиваються в алюмінії Al5052?
05. За якого обсягу виробництва лиття під тиском насправді дешевше, ніж багато{1}}обробка з ЧПК?
06.Як я можу запобігти несподіваним зборам за інструменти та витратам на вторинний брухт у запитах пропозицій на замовлення алюмінію?