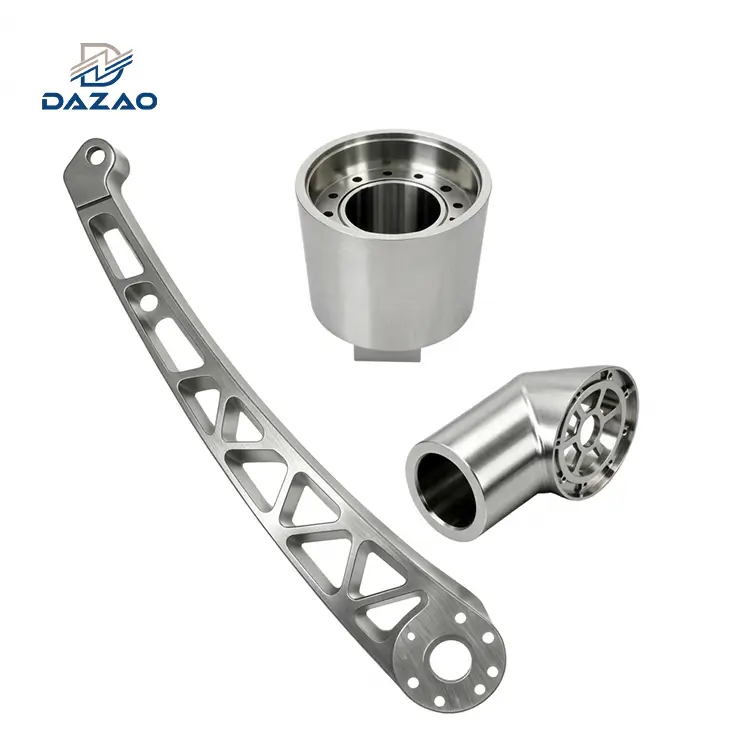
Загальна вартість обробки алюмінію з ЧПК зазвичай коливається від 5 до 150+доларів США за кожну залежно від розміру партії, складності геометричних параметрів, сплаву матеріалу та вимог до допуску, обробки поверхні, кількості та можливостей постачальника – усе це впливає на остаточну пропозицію.
У той час як витрати на обробку необробленого алюмінію 6061 з ЧПУ виграють від низьких цін на складі (4,50 до 6,50 доларів США/кг) і високої оброблюваності, спеціальні сплави, такі як Al7075, збільшують витрати на сировину на 80% до 120%. Вартість машин коливається від 35 доларів США за годину для базових 3{10}}осьових фрез до 120 доларів США за годину для багатоосьових центрів.
Приховані чинники витрат включають послаблення напруги матеріалу під час важкого фрезерування, анодування стелажів/маскування після-механічної обробки та амортизацію налаштувань для невеликих обсягів. Оптимізація внутрішніх радіусів, пом’якшення не-критичних допусків до ISO 2768-m і вибір стандартних розмірів запасу можуть зменшити загальні виробничі витрати на 30%–50%.
Незалежно від того, чи потрібен вам один прототип, мало{0}}серійне виробництво чи тисячі індивідуальних алюмінієвих деталей, розуміння цих факторів вартості допоможе вам прийняти кращі виробничі рішення та уникнути непотрібних витрат.
Чому стандартні онлайн-калькулятори механічної обробки не працюють?
Команди із закупівель та інженери-механіки часто стикаються з надзвичайною різницею цін, коли запитують пропозицію обробки з ЧПУ. Одна модель САПР, надіслана п’яти різним постачальникам-виробникам, може дати оцінку від 12 до 180 доларів США за одиницю.

Автоматизовані онлайн-інструменти миттєвого ціноутворення спираються на спрощені об’ємні формули:
Орієнтовна вартість=(обсяг матеріалу × базова ставка матеріалу) + (обсяг обмежувальної рамки × ставка машини) + фіксована плата за налаштування
Цей спрощений розрахунок не працює в-реальному виробництві. Він ігнорує важливі виробничі змінні, такі як:
· Локалізоване уповільнення траєкторії інструменту, викликане малими радіусами внутрішніх кутів
· Вимоги до багато{0}}пере-кріплення для складних геометрій
· Тепло{0}}звільнення від залишкової напруги під час видалення важкої стружки
· Прискорення зношування інструменту під час фрезерування марок алюмінію з високим вмістом-кремнію або-цинку
· Підготовка поверхні, маскування та обмеження для анодування
У Xiamen Dazao Machinery, заснованій у 2000 році та сертифікованій відповідно до ISO9001:2015 та IATF16949:2016, дані про точне виробництво протягом двох десятиліть показують, що не-фактори машинобудування визначають остаточні рахунки. Оцінкаскільки коштує обробка алюмінію з ЧПУ?вимагає оцінки динаміки сировини, кінематики машини, амортизації налаштування та обмежень після-обробки.
Що впливає на вартість обробки алюмінію з ЧПК у виробництві на замовлення?
Загальна вартість виготовлення алюмінієвих деталей (Cвсього) розраховується з використанням п’яти різних центрів витрат:
Cвсього=Cматеріал+(Cналаштування/N)+(Tцикл×Rмашина)+(Cоснащення/N)+Cобробка
Де:
· Cматеріал= Вартість сировини (включаючи надбавку на брухт)
· Cналаштування= Вартість-разового проектування (NRE), програмування CAM і налаштування машини
· N= Кількість виробничої партії
· Tцикл= Загальний час обробки від-до-підлоги в годинах
· Rмашина= Годинна ставка машини
· Cоснащення= Вартість спеціального кріплення та спеціального ріжучого інструменту
· Cобробка= Операції після-обробки (анодування, пасивація, термообробка, випробування)
Розподіл цін на сировину та стратегії вибору сплаву
Вартість закупівлі сировини розраховується на основі маси сировини, а не кінцевої маси частини. Стандартні ціни на необроблений алюміній коливаються відповідно до світових товарних ринків (індекс LME), але композиції сплавів створюють значні відмінності в ціні.
Щоб зрозуміти загальні швидкості обробки, траєкторії руху інструментів і характеристики сплаву за межами моделювання витрат, зверніться до нашої докладноїповний посібник з обробки алюмінію з ЧПУ.
Матриця вартості та продуктивності алюмінієвого сплаву
|
Клас сплаву |
Основні легуючі елементи |
Ринкова ціна ($/кг) |
Індекс оброблюваності (%) |
Коефіцієнт зносу інструменту |
Типові застосування |
Вплив відносної вартості матеріалу |
|
Al6061-T6 |
Mg (1,0%), Si (0,6%) |
$4.50 - $6.50 |
100% (базова лінія) |
1.0 |
Структурна, автомобільна, електроніка |
Базова лінія (1,0x) |
|
Al7075-T6 |
Zn (5,6%), Mg (2,5%) |
$9.50 - $14.00 |
80% |
1.3 |
Аерокосмічна техніка, високо-стресова робототехніка |
Високий (2,1x) |
|
Al2024-T3 |
Cu (4,4%), Mg (1,5%) |
$8.00 - $11.50 |
85% |
1.2 |
Аерокосмічні конструкції, заклепки |
Середній-Високий (1,7x) |
|
Al5052-H32 |
Mg (2,5%), Cr (0,25%) |
$4.00 - $5.50 |
75% (клейкий) |
1.1 |
Морські, корпуси, листові частини |
Низький (0,9x) |
|
Al6082-T6 |
Si (1,0%), Mn (0,7%) |
$5.00 - $7.00 |
95% |
1.0 |
Мости, Ферми, Європейський Std |
Низький-Середній (1,1x) |
|
МІК-6 |
Лита алюмінієва пластина |
$11.00 - $16.00 |
110% |
0.9 |
Пластини кріплення, високо-точна основа |
Дуже високий (2,5x) |
TheВартість обробки алюмінію з ЧПУ 6061залишається найбільш економічним еталоном для загальних структурних застосувань. Вибір Al7075 збільшує прямийвартість алюмінієвих деталей з ЧПУзавдяки вищим закупівельним цінам на сировину та зниженим подачам і швидкостям різання, необхідним для підтримки довговічності інструменту в заготовці з вищою твердістю (150 HB для 7075-T6 проти 95 HB для 6061-T6).
Вибір геометрії запасу безпосередньо впливає на відходи матеріалу:
· Екструдовані профілі:Найнижча кількість браку для однорідних поперечних-перерізів.
· Прокатний лист:Необхідний для великих плоских деталей; вищий відсоток браку під час інтенсивного кишенькового забирання.
· Холоднотягнуті прутки:-Ідеально підходить для високошвидкісного токарного -ЧПУ та обробки швейцарських гвинтів.

Погодинна плата за 3-осьове, 4-осьове та 5-осьове обладнання з ЧПУ
Експлуатаційні витрати верстата з ЧПК включають амортизацію обладнання, енергоспоживання, технічне обслуговування, керування ріжучою рідиною та працю оператора. Вибір машини керуєпогодинна оплата обробки алюмінію.
Погодинна ставка верстатів і операційна динаміка
|
Тип верстата |
Осі / Конфігурація |
Типова погодинна ставка ($/год) |
Тип ідеальної геометрії |
Потрібні налаштування |
Вартість фрезерування алюмініюЕфективність |
|
Вертикальний обробний центр (VMC) |
3-осьовий VMC |
$35.00 - $55.00 |
Призматичні, одно-сторонні елементи |
2 до 4 |
Високий для простих плоских деталей |
|
Горизонтальний обробний центр (HMC) |
4-осьовий HMC (Tombstone) |
$60.00 - $85.00 |
Багатостороння призма-, середнього об’єму |
1 до 2 |
Високий для пакетування надгробків |
|
5-осьовий цапфовий фреза з ЧПУ |
5-осьовий одночасний |
$90.00 - $140.00 |
Складні органічні поверхні, космонавтика |
1 |
Високий для складних геометрій |
|
Токарний верстат з ЧПУ з живим інструментом |
3-осьове / 4-осьове точіння |
$45.00 - $65.00 |
Циліндричні з-отворами поза осею |
1 до 2 |
Дуже висока для обертових частин |
|
Швейцарський токарний автомат з ЧПУ |
Багатоосьовий швейцарський тип- |
$50.00 - $75.00 |
Маленькі точні шпильки (<32mm diameter) |
1 |
Екстремальний для мікро-точних валів |
Вибір 5-осьового обладнання збільшує5-осьова вартість обробки алюмініюза годину. Однак це може усунути численні ручні -налаштування ремонту. Якщо складна деталь потребує чотирьох окремих налаштувань на 3-осьовій фрезі (займає 15 хвилин налаштування оператора на цикл завантаження), запуск її в одній установці на 5-осьовій фрезі зменшує загальну кількість робіт і помилки допуску позиціонування.
Разові збори за інженерне налаштування Програмування CAM та амортизація інструментів
Вартість налаштування (Cналаштування) представляють собою фіксовані не{0}}повторювані інженерні витрати, понесені перед тим, як машина розрізає метал. До них належать:
1. Генерація траєкторії CAM та моделювання:Від 50 до 300$ залежно від складності геометрії.
2. Налаштування машини та вирівнювання робочої системи координат (WCS):Налаштування нульових точок, завантаження інструментальних магазинів, зондування блоків матеріалу ($40-$150 за установку).
3. Перша перевірка товару (FAI):Вимірювання та перевірка ШМ (50–200 дол. США).
Для анвартість прототипу алюмінієвого ЧПУзамовлення 1 шт., комісія за установку в розмірі 200 доларів США застосовується повністю до цієї окремої частини. для aнизька вартість обробки з ЧПУтираж із 100 одиниць, ті самі 200 доларів США за встановлення додають лише 2,00 доларів США за частину.
Три приховані чинники вартості обробки, які стандартні миттєві калькулятори пропускають
Крім матеріальних ставок і погодинної оплати машин, реальний-світ розвивається трьома конкретними інженерними феноменамиЦіна обробки алюмінію з ЧПУ. Ці приховані драйвери часто спричиняють перевищення бюджету під час замовлення нестандартних алюмінієвих деталей.
Витрати на корекцію пластини для зняття внутрішньої напруги та постобробки
Поширеною причиною брухту під час-об’ємної механічної обробки алюмінію є геометрична деформація внаслідок вивільнення внутрішніх залишкових напруг. Під час обробки глибоких кишень або тонкостінних аерокосмічних кронштейнів із катаних листів Al6061-T6 видалення великих об’ємів матеріалу порушує рівновагу внутрішньої напруги сплаву.
Фізика викривлення алюмінію
Під час процесу прокатки на стані температурні градієнти та механічна обробка викликають шари напруги стиснення та розтягування в товщині листа. Коли 70% або більше об’єму пластини відфрезеровується (відоме як-велике об’ємне подрібнення), дисбаланс залишкових напруг спричиняє деформацію, скручування або викривлення решти тонких секцій.
Фактор прихованих витрат
Стандартні миттєві пропозиції розраховують простий час різання (V/Швидкість подачі). Вони не враховують додаткові операції, необхідні для контролю викривлення:
· Додаткова плата за матеріал:Перехід від стандартного Al6061-T6 до попередньо напруженого розвантаженого листа Al6061-T651 збільшує витрати на сировину на 15–25%.
· Цикли чорнової обробки та старіння:Механічна обробка повинна бути розділена на чорнові проходи, після чого слід розтискання деталі, щоб дозволити послаблення напруги, зняття термічної напруги (нагрівання до 175 градусів протягом 2-3 годин) і остаточний чистовий прохід.
· Ручне випрямлення/гідравлічне пресування:Незапланована праця, необхідна для повернення деформованих частин у межах допуску на площинність (наприклад, < 0,05 мм понад 300 мм).
Інженерний приклад Xiamen Dazao
Клієнту робототехніки потрібне було надлегке структурне шасі, відфрезероване з пластини Al6061-T6 товщиною 40 мм до базової стінки товщиною 2,5 мм. Оригінальний магазин цитував виключно час високошвидкісного видалення. Після розтискання деталі викривилися вгору на 1,8 мм, не відповідаючи специфікації площинності 0,1 мм. Цех списав 40% партії продукції.
Xiamen Dazao Machinery вирішила проблему, запровадивши-стратегію зняття стресу:
1. Сертифікований лист Al6061-T651.
2. Розробив процедуру симетричної чорнової обробки, видаляючи 50% матеріалу з верхньої сторони A, перевертаючи на верхню сторону B для видалення 50%.
3. Впроваджено 12-годинний-період релаксації напруги при кімнатній температурі перед остаточним фінішним різанням з використанням вакуумних патронів.
Цей інженерний процес усунув деформацію та не дав жодних утилізованих деталей, уникаючи витрат на аварійне перепроектування.
Анодування Товщина Наростання Маскування Складність і стійки Контактні знаки
Характеристики обробки поверхні безпосередньо впливають на кінцевий результатВартість послуги обробки алюмінію з ЧПУ. У той час як сірчане анодування типу II або тверде анодування типу III забезпечує корозійну стійкість і твердість поверхні (до 50-60 HRC еквівалент), вони створюють приховані механічні обмеження.
Правила розмірного росту
Анодування створює шар оксиду алюмінію шляхом перетворення основного металу. Оксидний шар росте на 50% всередину підкладки та на 50% назовні від вихідної поверхні.
Δtвимір=0.5×tтовщина шару анодування
Для анодування твердого покриття типу III із цільовою товщиною 50 мкм (0,002 дюйма):
· Зовнішні діаметри збільшуються на 25 мкм (0,001 дюйма).
· Внутрішній діаметр отвору зменшується на 25 мкм (0,001 дюйма) на кожну сторону (загальне зменшення діаметра на 50 мкм).
Якщо розміри на кресленні не вказують, чи застосовуються допуски до або після обробки поверхні, деталі з щільною посадкою підшипників (наприклад, допуск H7) не пройдуть контроль складання після покриття.
Стелажні позначки та витрати на маскування
· Очки набору:Анодування вимагає електричного контакту. Сильнострумні анодовані затискачі- залишають оголені металеві сліди (шириною від 1 мм до 3 мм). Якщо на кресленні вказано, що на будь-якій поверхні заборонено контактні позначки, майстерня повинна розробити спеціальні різьбові титанові штифти для стелажів, які вгвинчуються у внутрішні глухі отвори, що збільшує витрати на-обробку одиниці на 3,00–8,00 доларів США.
· Точне маскування:Маскування внутрішньої різьби, високо{0}}точної шліфованої поверхні або провідних заземлюючих прокладок за допомогою високотемпературних силіконових заглушок або рідкого маскуючого латексу вимагає ручної праці. Точне ручне маскування додає від 1,50 до 5,00 доларів США за масковану функцію.
Перехід від затиску прототипу до пакетних м’яких губок
Основною причиною неочікуваних стрибків вартості під час масштабування є перехід у виробничій стратегії від прототипування до мало{0}}серійного виробництва.
Пастка прототипування проти серійного виробництва
Під час розробки прототипу (від 1 до 5 одиниць) машиніст встановлює сирий матеріал у стандартні 6--дюймові лещата або безпосередньо затискає його на 5-осьовому столі. Швидкість машинного різання має другорядне значення щодо мінімізації часу налаштування пристосування.
При масштабуванні від 5 частин до aвартість обробки невеликих партій з ЧПУвід 100 до 500 деталей, покладаючись на одно-станційне затискання лещат створює вузьке місце праці.
Щоб зменшити-витрати на одиницю продукції в масштабі, необхідно спроектувати спеціалізоване робоче місце:
· Спеціальні алюмінієві/сталеві м’які губки:Від 150 до 400 доларів за комплект.
· Багато-розташовані модульні світильники надгробків:Попередня інвестиція від 1000 до 3500 доларів США.
· Вакуумні пристосування або пневматичні затискні пластини:Інвестиції від 1500 до 5000 доларів.
Економічна формула амортизації приладів
Рішення інвестувати у виробниче обладнання залежить від розрахунку розміру беззбитковості партії (Qбеззбитковість):
Qбеззбитковість=Cкріплення/ (Uпрото−Uпартія)
Де:
· Cпристосування= Загальні інвестиції в спеціальні інструменти/кріплення ($)
· Uпрото= Вартість обробки одиниці з використанням простого кріплення прототипу ($/одиницю)
· Uпартія= Вартість обробки одиниці з використанням спеціального багато-закріплення ($/одиницю)
Якщо фрезерування прототипу коштує 45 дол. США за одиницю, а багато-станційне фрезерування зменшує вартість одиниці до 18 дол. США за одиницю, користувацьке пристосування для надгробків вартістю 1350 дол. США досягає беззбитковості за:
Qбеззбитковість=1350/(45−18)=50 одиниць
Нижче 50 одиниць кріплення прототипу в цілому залишається дешевшим. Понад 50 одиниць інвестиції в спеціальне обладнання знижують загальну вартість проекту.

Креслення деталей конструкції, які експоненціально збільшують витрати на обробку
Технічні креслення та моделі CAD безпосередньо визначають ефективність виробництва. Над-специфікаційні характеристики збільшують час обробки, прискорюють знос інструменту та роздувають кінцевийвартість фрезерування алюмінію.
Жорсткі допуски проти стандартних множників комерційної точності
Зазначення жорстких допусків для всього креслення є частою причиною завищених лапок. Для механічної обробки алюмінію до стандартних комерційних допусків (ISO 2768-м) потрібні стандартні інструменти та подачі. Допуски на жорсткість відповідно до ISO 2768-f або лінійні допуски нижче ±0,010 мм (±0,0004 дюйма) вимагають повільного чистового різання, частого коригування корекції інструменту, середовища цеху з контрольованою температурою та 100% перевірки ШМ.
Допуск проти відносного впливу на вартість обробки
|
Клас толерантності |
Лінійний діапазон допуску |
Необхідне обладнання та процес |
Множник відносної вартості |
|
Грубий (ISO 2768-c) |
±0,50 мм (±0,020 дюйма) |
Стандартні чорнові різання VMC |
0.8x |
|
Середній (ISO 2768-m) |
±0,10 мм (±0,004 дюйма) |
Стандартне фрезерування та токарна обробка з ЧПУ |
1,0x (базова лінія) |
|
Добре (ISO 2768-f) |
±0,05 мм (±0,002 дюйма) |
Прецизійне оброблення з ЧПК |
1.4x |
|
Точність |
±0,010 мм (±0,0004 дюйма) |
Високо{0}}точний ЧПК, контрольоване теплове середовище |
2.5x |
|
Над-точність |
±0,0025 мм (±0,0001 дюйма) |
Точне координатно-розточувальне/циліндрове шліфування |
4.0x - 6.0x |
Урок польових невдач з виробничої лінії Dazao
Клієнт подав запит на закупівлю зовнішнього анодованого алюмінієвого корпусу. Заголовок блоку на двовимірному кресленні містив стандартний загальний допуск ±0,005 мм для всіх розмірів.
Під час початкового огляду DFM інженери Xiamen Dazao визначили, що 85% розмірів належали до не-сумісних косметичних зовнішніх стін. Підтримка ±0,005 мм на великих проміжках вимагала термостабілізації фрезерного приміщення з ЧПК і сповільнення швидкості подачі шпинделя на 60%, в результаті чого початкова ціна склала 115 доларів США за одиницю.
Після консультації з інженером-клієнтом допуски некритичних характеристик були скориговані відповідно до ISO 2768-m (±0,1 мм), зберігаючи при цьому ±0,008 мм строго на внутрішніх отворах підшипників. Це коригування техніки скоротило час циклу з 42 хвилин до 11 хвилин, знизивши ціну за одиницю зі 115 доларів США до 34,50 доларів США.
Обмеження радіусів кутів глибоких внутрішніх кишень і фізика відхилення інструменту
Квадратні внутрішні кути не можна різати безпосередньо круглим фрезерним інструментом, що обертається. Обробка гострого внутрішнього вертикального кута стіни під кутом 90 градусів вимагає спеціальних операцій електроерозійної обробки (EDM), що значно збільшує вартість.
Крім того, глибокі внутрішні кишені створюють сувору фізику відхилення інструменту. Прогин (δ) циліндричного ріжучого інструменту під дією бічних навантажень ваги з кубом його довжини звису (L) і обернено до четвертого степеня його діаметра (D):
δ∝(F⋅L³)/(E⋅D⁴)
Де:
· F= Сила різання
· L= Довжина звису інструменту
· E= Модуль Юнга інструментального матеріалу (твердий сплав)
· D= хвостовик інструмента/діаметр різання
Зниження вартості порожнин із високим співвідношенням сторін (L/D>5)
Якщо глибина гнізда потребує кінцевої фрези зі співвідношенням довжини-до-діаметра (L/D), що перевищує 5:1:
1. Подачі та швидкість повинні бути зменшені на 70% до 80%, щоб запобігти слідам від стукоту та поломці різця.
2. Кілька кроків-вниз на глибину (ap) необхідні, множачи загальний машинний час.
3. Прискорюється знос фрези, що вимагає частої заміни інструменту.
Інженерні рекомендації
Встановіть радіуси внутрішніх вертикальних кутів (R) має бути більше 1/3 глибини порожнини. Наприклад, у кишені глибиною 30 мм використовуйте внутрішній радіусRБільше або дорівнює 6 мм, що дозволяє машиністу використовувати жорстку кінцеву фрезу 10 або 12 мм замість гнучкої кінцевої фрези 3 мм.
Практичні інженерні стратегії DFM для зменшення витрат на обробку алюмінію з ЧПУ
Застосування принципів проектування для технологічності (DFM) на етапі проектування дає значну економію наіндивідуальні ціни на алюмінієві деталі.

Стандартизація розміру запасів матеріалів і мінімізація маржі браку
Розробка деталей відповідно до стандартних комерційних розмірів усуває перед{0}}операції обробки поверхні.
Стандартні правила визначення розміру комерційних запасів
· Стандартні товщини пластин:3 мм, 5 мм, 6 мм, 8 мм, 10 мм, 12 мм, 15 мм, 20 мм, 25 мм, 30 мм, 40 мм, 50 мм.
· Стандартні круглі діаметри:1/4 дюйма, 3/8 дюйма, 1/2 дюйма, 3/4 дюйма, 1 дюйма, 1,5 дюйма, 2 дюйма (або метричні еквіваленти 6 мм, 10 мм, 12 мм, 20 мм, 25 мм, 30 мм, 50 мм).
Якщо кінцева товщина розробленої деталі становить 24,8 мм, її можна обробити зі стандартної пластини товщиною 25 мм (1 дюйм) із мінімальним очисним проходом торцевої фрези 0,2 мм. Якщо проект визначає висоту 26,2 мм, верстатник повинен придбати 30-міліметровий припас і відрізати 3,8 мм металу по всій поверхні, збільшуючи відходи сировини та машинний час.
Обмеження специфікацій обробки поверхні для некритичних елементів
Зазначення надто гладкої поверхні на не-критичних ділянках збільшує тривалість робочого циклу.
· Ra 3,2 мкм (125 мкдюймів):Стандартна обробка. Ефективний для внутрішніх не-косметичних структурних стін.
· Ra 1,6 мкм (63 мкдюйма):Переважний для сполучення поверхонь і ущільнень прокладок. Вимагає легкого фінішного проходу.
· Ra 0,8 мкм (32 мкдюйма):Точна обробка для ковзних ущільнювачів O-. Потрібні спеціальні інструменти для тонкої обробки та знижена швидкість подачі.
Уникайте вказівки фінішної обробки поверхні Ra 1,6 мкм, якщо це не вимагається обмеженнями динамічного ущільнення або оптичного відбиття.
Контрольний список DFM для швидкого недорогого виробництва з ЧПУ
1. Радіуси внутрішніх кутів:Чи всі внутрішні радіуси від-до-стіни більші або дорівнюють 1/3 глибини кишені?
2. Товщина стінки:Чи підтримується товщина вертикальної стінки вище 1,5 мм (0,060 дюйма) для Al6061, щоб запобігти вібрації під час різання?
3. Глибина різьби:Глибина нарізної різьби обмежена 2x номінальним діаметром гвинта (2xD)? (Зачеплення нитки понад 2×D не забезпечує додаткової міцності алюмінію та збільшує ризик поломки крана).
4. Консолідація налаштувань:Чи можна охопити багато{0}}кутні об’єкти з одного напрямку, щоб уникнути додаткових поворотів вручну?
5. Стандартні розміри отворів:Чи відповідають діаметри отворів стандартним метричним/дробним розмірам свердла, уникаючи спеціального гвинтового інтерполяційного фрезерування?
Як оцінити та вибрати постачальника алюмінієвих ЧПУ?
Вибір компетентногопостачальник обробки алюмінію з ЧПУпередбачає оцінку прозорості проектування, якісної інфраструктури та виробничих можливостей.

Оцінка деталізації пропозиції та прозорості лінії витрат
Професійна виробнича пропозиція має бути детально визначена. Постачальники, які надають єдину загальну суму в доларах без розбивки витрат, часто приховують буфери ризику або не мають точної операційної вартості.
Деталізований стандарт оцінки пропозицій
Переконайтеся, що ваш постачальник чітко вказує:
· Специфікація сировини та сертифікати походження.
· Комісії за-разове налаштування та CAM чітко відокремлені від ставок обробки одиниць.
· Специфікації після-обробки (наприклад, товщина анодування в мікронах, особливості маскування).
· Протоколи перевірки (частота вибірки проти . 100% перевірки критичних функцій).
Перевірка сертифікатів якості виробництва та власне проектування DFM
Закуповуючи алюмінієві компоненти для регульованих галузей, перевірте сертифікати постачальників:
· ISO 9001:2015:Перевіряє системи управління якістю, простежуваність і калібрування обладнання.
· IATF 16949:2016:Необхідний для автомобільних ланцюгів поставок, які вимагають суворого PPAP (процес затвердження виробничих частин) і FMEA (аналіз відмов і наслідків).
Оцініть, чи пропонує постачальник проактивний зворотний зв’язок DFM. Кваліфікований партнер-виробник визначає дорогі конструктивні особливості та пропонує коригування геометрії перед різанням металу.
Можливості виготовлення на замовлення в Xiamen Dazao Machinery
Xiamen Dazao Machinery (partengineer.com) працює як основний спеціальний виробничий потужність, підтримуючи глобальних клієнтів з точною обробкою алюмінію:
· Виробниче обладнання:Багато{0}}осьові фрезерні центри з ЧПК, 5-осьові обробні центри з цапфами, високошвидкісні токарні центри з живим інструментом і автоматичні швейцарські токарні верстати.
· Інженерна підтримка DFM:Власні-інженери-механіки виконують моделювання траєкторії інструменту, планування зняття напруги та перегляд-зменшення витрат на всіх моделях САПР, що надходять.
· Контроль якості:Координатно-вимірювальні машини Zeiss (CMM), оптичні профілометри, тестери шорсткості поверхні та цифрові ростоміри.
· Масштабованість:Гнучка маршрутизація виробництва від швидкого прототипування (вартість прототипу алюмінієвого ЧПУоптимізація) до серійного виробництва.
Висновок і план дій із закупівлі нестандартних алюмінієвих компонентів
КонтролюючиВартість обробки алюмінію з ЧПУвимагає збалансування механічних функціональних вимог з фізикою обробки. Оптимізація витрат відбувається перед випуском креслення.
Стандартизований контрольний список закупівель
Під час підготовки запиту пропозиції (RFQ) скомпілюйте такий пакет:
1. 3Модель D CAD:Формат STEP (.step) або IGES (.iges).
2. 2D Інженерне креслення:Формат PDF із зазначенням критичних розмірів, геометричних допусків GD&T, позначок різьби та цільової шорсткості поверхні.
3. Оцінка матеріалу:Укажіть марку сплаву (наприклад, Al6061-T6, Al7075-T6, Al5052) або запитайте підтримку у виборі технічного матеріалу.
4. Специфікації після-обробки:Укажіть вимоги до обробки (наприклад, As-machined, Bead blast Ra 1.6 + Type II Clear Anodize, Type III Black Hardcoat) і виділіть критичні зони маскування.
5. Графік обсягів:Вкажіть початковий розмір партії прототипу разом із прогнозованими річними обсягами виробництва, щоб допомогти інженерам оптимізувати робочий інструмент.

поширені запитання
01.Чому моя миттєва онлайн-пропозиція автоматизованого ЧПК подвоїлася після того, як машиніст переглянув мій креслення САПР?
02.Як зупинити викривлення алюмінієвих пластин 6061-T6 під час інтенсивного фрезерування без збільшення бюджету?
03.Чому постачальники стягують високі збори за налагодження анодування невеликих партій виготовлених на замовлення алюмінієвих деталей?
04.Чи завжди 5-осьова обробка з ЧПК дорожча, ніж 3-осьова обробка алюмінієвих деталей?
05.Скільки грошей я можу заощадити, змінивши жорсткий допуск з ±0,01 мм на ±0,05 мм?
06.Що викликає несподівані стрибки ціни при масштабуванні алюмінієвого прототипу до партії з 500 одиниць?