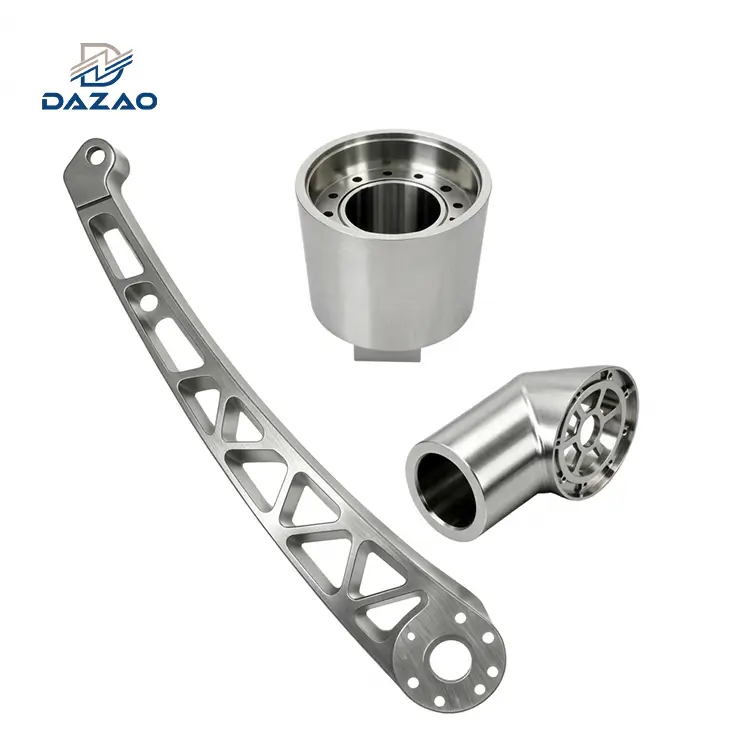
Вибірнайкращий алюмінієвий сплав для аерокосмічної галузівимагає збалансування питомої межі текучості, в'язкості руйнування (КIC), а також стійкість до корозійного розтріскування під напругою (SCC) проти оброблюваності та співвідношення -to-fly. Покиаерокосмічний алюміній 7075-T6забезпечує максимальну межу текучості (503 МПа), тонке-конструкція полотна вимагає напруги-зменшенняаерокосмічний алюміній темпертакі стани, як T7351 абоаерокосмічний алюміній 7050-T7451 для усунення асиметричної деформації деталей. Точністьаерокосмічна обробка алюмініюзалежить від керування напрямком прокатки необробленої заготовки (анізотропія L-LT-ST), перевірки сировини за допомогою ультразвукового випробування AMS-STD-2154 класу A та керування високошвидкісним динамічним залученням інструменту для підтримки допусків, вищих за ±0,025 мм.
Інженерний посібник із вибору сплаву, термообробки та точної обробки з ЧПУ

Структурне польотне обладнання працює в умовах агресивних циклічних навантажень, температурних градієнтів (від -55 градусів до 120 градусів) і корозійних середовищ. У той час як полімери, армовані вуглецевим волокном (CFRP), домінують у первинній аеродинамічній обшивці сучасних планерів,аерокосмічний алюмінійзалишається основоположним конструкційним матеріалом для внутрішніх-несучих скелетів, лонжеронів крил, шасі авіоніки та високо{1}}навантажувальних кріплень.
наXiamen Dazao Machinery, протягом двох десятиліть виробництвапрецизійні аерокосмічні алюмінієві деталіпродемонстрували, що аркуші сертифікації матеріалів (MTR) розповідають лише половину історії. Досягнення-критичної стабільності розмірів вимагає глибокого узгодження між зернистою металургією сировини, динамікою відпустки та 5-осьовими траєкторіями обробки, дотримуючисьрозширені стратегії в нашому посібнику з обробки алюмінію з ЧПУ.
Чому алюміній для аерокосмічних застосувань залишається незамінним?
Постійне використанняалюмінієві сплави, які використовуються в аерокосмічній галузізосереджується на п'яти механічних основах:
1. Питома міцність проти об'ємної ефективності: Авіаційний алюмінійзабезпечує співвідношення міцності-до-ваги, конкурентоспроможне з титановими сплавами за третину вартості сировини та обробки.
2. Передбачувана механіка руйнування та стійкість до пошкоджень:На відміну від композитних конструкцій, які катастрофічно руйнуються через внутрішнє не{0}}видиме розшарування під ударом,алюміній аерокосмічного класудемонструє лінійно-пружну механіку руйнування (LEFM). Швидкості поширення тріщин (da/dN) відповідають передбачуваним режимам Паризького закону, що дозволяє інтервали не-руйнівного контролю (NDI) під час планового технічного обслуговування планера.
3. Теплова та електропровідність:Польотні конструкції вимагають безперервних петель провідності для розсіювання удару блискавки, статичного розряду та екранування від електромагнітних перешкод.Авіаційний алюмінійзабезпечує власне електромагнітне загасання без вторинних провідних сіток.
4. Оброблюваність і тонка-монолітна інтеграція веб-сайту:Високошвидкісні обробні центри досягають швидкості знімання матеріалу (MRR) понад 3500 см3/ хв ваерокосмічний алюміній плитаіаерокосмічна алюмінієва заготовка, перетворюючи монолітну сировину на складні каркаси з кишеньками з товщиною полотна 0,8 мм.
5. Стабільність робочої температури:Там, де композити зазнають деградації матриці близько 100 градусів, структурнааерокосмічний конструкційний алюмінійзберігає передбачувані межі втоми та текучості в типових комерційних і оборонних робочих конвертах.
Хімічні склади, динаміка темпераменту та компроміс-власності
Вибіркращий алюміній для літаківзбірок вимагає розуміння металургійних драйверів серій 2xxx, 6xxx і 7xxxаерокосмічні алюмінієві матеріали.

Аерокосмічний алюміній 2024 (система Al-Cu-Mg): тест толерантності до пошкоджень
Сплав 2024 залишається еталоном для компонентів, що працюють в умовах циклічного розтягування. Мідь (3,8–4,9%) і магній (1,2–1,8%) утворюють S-фазу (Al2CuMg), які блокують рух дислокацій під час циклічного навантаження.
· Домінуючі атрибути:Висока міцність на руйнування (KIC≈34–44 МПам у відпуску Т351) і повільними темпами росту втомної тріщини.
· Обмеження:Високий вміст міді значно знижує загальну стійкість до атмосферної та міжкристалітної корозії. Компоненти без покриття 2024 потребують анодування хромовою кислотою (MIL-A-8625 типу I) або сірчаної кислоти (типу II) у поєднанні з епоксидними ґрунтовками.
· Типові компоненти літака:Натяжні обшивки нижньої частини крила, панелі обшивки фюзеляжу, перегородки напірної кабіни та натяжні тяги з конкретними виробничими параметрами, детально описаними в нашомудокладний посібник із обробки алюмінію з ЧПУ 2024 року.
Аерокосмічний алюміній 7075 (система Al-Zn-Mg-Cu): максимальна статична міцність і SCC-компроміси
Сплав 7075 є традиційним вибором для над-високих статичних навантажень на стиск і зсув. Цинк (5,1–6,1%) і магній (2,1–2,9%) випадають у вигляді η-фази (MgZn2) та її попередника η′, створюючи межі текучості, що перевищують 500 МПа в стані T6.
· Критичність температури (T6 проти T7351):Покиаерокосмічний алюміній7075-T6 забезпечує максимальну статичну міцність на розрив, він чутливий до корозійного розтріскування під напругою (SCC) уздовж коротких поперечних меж зерен. Перестарілий відпуск T7351 укрупнює виділення на межі зерен, жертвуючи приблизно 10–12% максимальної межі текучості для підвищення порогової напруги SCC (σth) від<50 MPa to >300 МПа.
· Типові компоненти літака:Верхні лонжерони крила (під навантаженням на стиснення), довжини фюзеляжу, пілони зброї та -важливі цапфи конструкції шасі, підтверджені даними інструментів у нашомуспеціальний посібник з обробки алюмінію 7075 з ЧПУ.
Аерокосмічний алюміній 7050 (система Al-Zn-Mg-Cu-Zr): здатність до глибокого гарту для важких секцій
Розроблено для усунення проблем чутливості до гасіння, виявлених у товстих зрізах 7075,аерокосмічний алюміній 7050замінює хром на цирконій (0,08–0,15%) у якості дисперсоіду для рафінування зерна.
· Перевага товстої-пластини: When quenching heavy cross-sections (>товщиною 75 мм), 7050 запобігає передчасному випаданню осаду під час охолодження, зберігаючи однорідні механічні властивості серцевини у важкихаерокосмічна алюмінієва пластиназапас.
· Домінуючий характер:T7451 (раніше T73651) забезпечує оптимальне поєднання високої міцності (430–460 МПа в плиті товщиною 100 мм), чудової корозійної стійкості до відшарування та високої в’язкості до руйнування.
· Типові компоненти літака:Великі монолітні внутрішні перегородки крил, основні шпангоути фюзеляжу, нервюри крила та важкі поковки з повними формулами -швидкості подачі, наданими в нашомутехнічна обробка алюмінію 7050 з ЧПУ.
Аерокосмічний алюміній 6061 (система Al-Mg-Si): стійкість до корозії, зварюваність і універсальність корпусу
Маючи нижчу механічну міцність, ніж сплави 2xxx і 7xxx,аерокосмічний алюміній 6061є найбільш універсальним сортом для вторинних структур.
· Ключові переваги:Висока корозійна стійкість, чудова зварюваність (TIG/MIG та орбітальне тертя), низька чутливість до загартування та сприятлива реакція обробки поверхні.
· Типові компоненти літака:Шасі охолодження корпусу авіоніки, колекторні блоки системи контролю навколишнього середовища в кабіні (ECS), корпуси гідравлічних клапанів, кронштейни датчиків і не-структурні трубопроводи для рідини, як описано в нашомупрактичний посібник з обробки алюмінію з ЧПУ 6061.
Механічні властивості та матриця вибору: аерокосмічні марки алюмінію
Порівняйте основні конструктивні параметри цих сплавів, використовуючи зведення нижче або зверніться до нашогоКерівництво по обробці алюмінію з ЧПУдля повних даних промислового запасу:
|
Позначення сплаву та загарту |
Основні легуючі елементи |
Межа міцності на розрив (МПа) |
Межа текучості при розтягуванні (МПа) |
Подовження при розриві (%) |
В'язкість до руйнування KIC(МПа√m) |
Стійкість до корозії під напругою |
Індекс оброблюваності (база 100) |
Основний варіант використання аерокосмічного простору |
|
2024-T351 |
Cu 4,4%, Mg 1,5%, Mn 0,6% |
470 |
325 |
18 |
37 |
Низький |
75 |
Нижня обшивка крила, панелі фюзеляжу, ребра натягу |
|
7075-T651 |
Zn 5,6%, Mg 2,5%, Cu 1,6% |
570 |
503 |
11 |
29 |
Низький-Помірний |
80 |
Статичні конструкції високого -стиску, лонжерони |
|
7075-T7351 |
Zn 5,6%, Mg 2,5%, Cu 1,6% |
505 |
435 |
13 |
34 |
Високий |
85 |
Кронштейни для-високого навантаження, конструктивні ребра крил, фурнітура |
|
7050-T7451 |
Zn 6,2%, Mg 2,3%, Cu 2,3%, Zr 0,1% |
525 |
460 |
11 |
36 |
Дуже висока |
80 |
Важко{0}}перегородки, монолітні каркаси крил |
|
6061-T651 |
Mg 1,0%, Si 0,6%, Cu 0,3%, Cr 0,2% |
310 |
275 |
12 |
29 |
Високий |
90 |
Авіоніка шасі, рідинні колектори, внутрішні рами |
Аналіз-відмов підлоги: три критичні інженерні пастки в аерокосмічному виробництві з ЧПК
Стандартні каталоги постачальників і довідники з базового проектування часто не звертають уваги на динамічну фізичну взаємодію, що відбувається між товстими необробленими заготовками, механізмами зачеплення інструменту та операціями глибокого врізання.
Пастка 1: Анізотропія напрямку зерна (L-LT-ST) і асиметричне зняття напруги в глибоких-ребрах кишені
У сертифікованому звіті про випробування матеріалу (MTR) зазвичай вказується механічна міцність, отримана строго вздовж поздовжньої (L) осі кочення. Однак катана аерокосмічна алюмінієва пластина демонструє виражену анізотропію по трьох головних осях:
· Фізичний механізм:Коли товщина збільшується понад 50 мм, коротка поперечна вісь (ST) демонструє зменшення кінцевого подовження на 15–25 % і зниження порогових меж корозії під напругою на 20 % порівняно з напрямком L-. Крім того, профілі залишкових напруг гартування в пластині утворюють параболічний розподіл: напруги стиску на зовнішніх оболонках урівноважені високими напругами розтягування в серцевині.
· Практичний приклад-провалу цеху в Dazao:Клієнт із аероконструкцій Tier-2 надав не-розтягнуту заготовку 7075-T6 (товщиною 120 мм) для фрезерування внутрішнього ребра жорсткості літака з перетинками кишень 1,2 мм і порожнинами глибиною 65 мм. Коли необроблену заготовку було закладено з одного боку, видаливши верхній шар стиснення, збалансоване поле внутрішньої напруги зруйнувалося. Після відпускання гідравлічних лещат заготовка вистрибнула в сідлоподібну дугу діаметром 3,4 мм, перевищивши необхідний допуск профілю ±0,10 мм.
· Протокол пом'якшення:
1. Мандатвдача-звільнена від стресувикористовуючи позначення 51 (наприклад, T7351 або T7451), що гарантує від 1,5% до 3,0% постійного механічного розтягування після-термічної обробки розчином для нейтралізації полів гасіння.
2. Реалізаціяальтернативний цикл чорнової обробки: сторона верстата A до 50% глибини різання, поворот і сторона верстата B, після чого стабілізуючий до{1}}критичний{2}}термічний цикл зняття напруги перед початком остаточного чистового різання на постійній глибині зачеплення.
Пастка 2: Специфікації підроблених матеріалів AMS і порушення пористості під поверхнею ультразвукового дослідження
Заготівляавіаційні алюмінієві сплавиз не-породистих ланцюгів постачання створює ризики перехресного-забруднення матеріалів або маскування сировини-комерційного сорту під аерокосмічні специфікації AMS (такі як AMS 4045 для 7075 або AMS 4050 для 7050).
· Фізичний механізм:Commercial grade aluminum billets allow higher hydrogen gas solubility limits and particulate inclusions (>0,05 мм) під час лиття зливка. Ці мікро-порожнини залишаються невидимими під час стандартного 3-фрезерування поверхні. Однак під час остаточного створення 5-осьової стінки з високим--співвідношенням розмірів мікропористість перекриває тонкі стінки, порушуючи межі тиску.
· Режим відмови під час обробки поверхні:У рамках відомого проекту 40 складних шасі аерокосмічних радарів, виготовлених із комерційних-стандартів, пройшли перевірку механічних розмірів з відзнакою. Однак під час анодування сірчаною кислотою MIL-A-8625 типу II кислотна ванна вибірково атакувала мікровключення водню, утворюючи широку точкову точку (діаметром 0,05–0,2 мм) уздовж поверхонь ущільнювального фланця. Уся партія виробництва вартістю 120 000 доларів США була відхилена під час остаточної перевірки джерела.
· Протокол перевірки якості Dazao:
1. Все сиреаерокосмічна алюмінієва заготовкаі пластина має бути надіслана з-забезпеченням прямого відстеження походження, що супроводжується сертифікованими звітами про випробування, що пов’язують нагрівання/номер партії безпосередньо зі стандартами ASTM/AMS.
2. Ультразвуковий імерсійний контроль перAMS-STD-2154, клас A або клас AAє обов’язковим для всієї сировини товщиною понад 25 мм для виявлення внутрішніх пустот, включень і розривів перед контактом шпинделя.
3. Внутрішня -оптична емісійна спектрометрія (OES) точково-перевіряє концентрації елементів (Zn, Cu, Mg, Zr) перед різанням матеріалу.
Пастка 3: надмірне геометричне-потоншення тонкої{1}}стіни та ескалація витрат у співвідношенні 30:1-до-покупки
Інженери-конструктори часто прагнуть мінімізувати вагу конструкції, вирізаючи складні монолітні кишені з суцільної пластини, керуючиспіввідношення купівлі--польотів(співвідношення початкової ваги сировини до маси готової частини) понад 25:1 або 30:1.
· Причини прихованих витрат:
1. Час шпинделя та обробка стружки:Для перетворення аерокосмічної алюмінієвої пластини вагою 150 кг у готовий компонент вагою 6 кг потрібно видалити 144 кг алюмінію. Навіть за агресивної високошвидкісної-швидкісної обробки, чорнова обробка, динамічне очищення та фінішна обробка стін багаторазово збільшують час циклу шпинделя.
2. Динамічне відхилення інструменту та стукіт:Обробка вертикальних ребер товщиною 0,8 мм глибше ніж 30 мм викликає гармонійну вібрацію та стукіт, якщо швидкість подачі не зменшується на 70%, що потребує мікро-ступінчатих переходів (ap<0.5 mm) with custom damped tooling.
· Оптимізація DFM у Dazao:
1. Якщо співвідношення-до-польоту перевищує 15:1, ми працюємо безпосередньо з групами закупівель, щоб оцінити закриті-матриці або відкриті-матриці, попередньо-формованіаерокосмічний алюмінійпоковки.
2. Якщо неможливо уникнути механічної обробки суцільної заготовки, зміна радіусів внутрішніх кутів кишені з R=2.0 мм на R, що перевищує або дорівнює 5,0 мм, дозволяє використовувати кінцеві фрези більшого діаметру з високою -жорсткістю (наприклад, ∅16 мм проти ∅6 мм). Ця модифікація скорочує час циклу чорнової обробки до 45%, одночасно усуваючи сліди відхилення інструменту по периметру кишені.
Прецизійна аерокосмічна обробка алюмінію з ЧПК: інструменти, високо-швидкісна подача та контроль вібрації
Механічна обробка конструкційавіаційні алюмінієві деталівимагає точного контролю динаміки різання, розсіювання тепла та динамічного відхилення інструменту. Оскільки висока-міцністьаерокосмічні алюмінієві сплавимають високі коефіцієнти теплового розширення ( ≈23,4×10⁻⁶/K для 7075), незначні температурні коливання під час чорнової обробки можуть знищити жорсткі бюджети допуску (±0,015 мм) під час чистових проходів. Розгортання виділенихпослуги багато{0}}точної 5-осьової обробки з ЧПКдозволяє обробляти складні призматичні геометрії в одній установці, усуваючи помилки базової точки вторинного закріплення.

Геометрії та підкладки ріжучого інструменту
· Субстрат і мікрозерниста структура:Суб{0}}мікронні підкладки з карбіду вольфраму преміум-класу (розмір зерна 0,5 мкм) із вмістом зв’язуючого кобальту 6–8% забезпечують необхідний баланс між гостротою країв і стійкістю до зламів.
· Геометрія флейти:Кінцеві фрези з 3 канавками зі змінними кутами нахилу спіралі (37∘/41∘) порушують акустичні гармоніки та пригнічують динамічне регенеративне тріскотіння під час закладення тонких полотен.
· Покриття інструментів:Уникайте стандартних покриттів з нітриду титану алюмінію (TiAlN); алюміній хімічно реагує з титаном і алюмінієм у матриці покриття при підвищених температурах різання, спричиняючи сильну адгезію матеріалу (BUE - побудований-верхній край). Натомість використовуйте поліровані-різці без покриття з обробкою поверхні нижче Ra0,05 мкм або використовуйте покриття алмазно--подібного вуглецю (DLC) фізичного осадження з парової фази (PVD) із коефіцієнтом тертя μ<0.1.
Рекомендовані параметри обробки: Алюміній аерокосмічного класу
Наведені нижче дані представляють перевірені базові параметри, що використовуються вДацзаодля 5-осьових чорнових і чистових операцій нааерокосмічний конструкційний алюміній:
|
Тип операції |
Конфігурація інструментів |
Швидкість різання vc(м/хв) |
Навантаження на мікросхему fz(мм/зуб) |
Осьова глибина ap(мм) |
Радіальна ширина ae (мм) |
Доставка охолоджуючої рідини |
|
Високо{0}}ефективна чорнова обробка (7075-T7351) |
∅20 мм, 3 рифлені DLC, твердосплавні |
450–650 |
0.18–0.25 |
До 2,0×D (40 мм) |
5–10% D (1,0–2,0 мм) |
Високий{0}}напор (70 бар) |
|
Pocket Clearing (2024-T351) |
Полірована флейта з 3 флейтами ∅16 мм |
380–520 |
0.12–0.18 |
До 1,5×D (24 мм) |
10–15% D (1,6–2,4 мм) |
Високий{0}}тиск через-шпиндель |
|
Оздоблення тонких- стін (веб<1.0 mm) |
∅12 мм радіус кута DLC з 4 канавками |
500–700 |
0.04–0.08 |
0.50–1.00 |
Фінішний проход на всю висоту стіни |
Внутрішнє охолодження + повітряний потік |
|
Оздоблення профілю глибокої-порожнини (7050-T7451) |
∅10 мм 3-Флейта з довгою шийкою |
350–480 |
0.05–0.09 |
Ступінь до 3,0×D |
0.15–0.25 |
Високий{0}}напор (70 бар) |
Охолоджувальна рідина під високим{0}}тиском і керування температурою
· 70-бар охолоджуючої рідини високого тиску (HPC):Доставляє відфільтровані водо-розчинні синтетичні емульсії (концентрація 8–10%) безпосередньо в зону зсуву. Високий тиск ламає довгу, тягучу алюмінієву стружку на керовані сегменти та видаляє її з глибоких структурних кишень, запобігаючи повторному -різанню стружки, подряпинам поверхні та локальному тепловому розширенню.
· Протоколи термічної нормалізації:Механічна обробкаалюмінієві аерокосмічні компонентимає нормалізуватися в кліматично-контрольованій інспекційній лабораторії (20∘C±0.5∘C) протягом щонайменше 4 годин на кожні 25 мм товщини поперечного-перерізу перед остаточною перевіркою координатно-вимірювальної машини (КІМ).
Стратегії утримування для тонких-структурних компонентів мережі
Стандартне затискання в лещатах створює локалізовану деформацію стиску, яка проявляється як розмірна-не-площинність, коли готову деталь відпускають.Дацзаовирішує це за допомогою трьох передових методів кріплення:
1. Пористий вакуумний патрон:Розкиди рівномірно утримують-притискні сили на великих нижніх пластинах, усуваючи деформацію затискання під час поверхневих проходів.
2. Жертовна вкладка та обрамлення по периметру:Зберігає структурну жорсткість під час багато-осьового врізання, утримуючи компонент у периметрі первинної аерокосмічної алюмінієвої пластини за допомогою мікро-язичок, які видаляються під час спеціальної операції остаточного відокремлення.
3. Етап-змінити кріпильні сплави:Сплави вісмуту-олова з низькою{0}}температурою плавлення-підтримують тонкі глибокі порожнини під час обробки зворотного-боку, пом’якшуючи вібрацію на полотнах 0,5 мм, а потім чисто розплавляючись у 75∘C гаряча водяна ванна.
Гарантія якості, допуски на анодування та протоколи відстеження AS9102
Кожна поставка прецизійних аерокосмічних алюмінієвих деталей вимагає суворої перевірки та обробки поверхні, щоб витримати циклічну механічну втому та суворі атмосферні умови.

Перевірка якості розмірів і GD&T
· Метрологія ШМ:Автоматизовані мостові КІМ-системи, які виконують динамічне безперервне сканування контактів, перевіряють справжнє положення (справжнє положення ∅0,025 мм у MMC) на критичних цапфах підшипників і шаблонах монтажних отворів.
· Шорсткість поверхні:Критичні контактні поверхні вимагають обробки до Ra0,4 мкм (16 мкдюймів), що досягається за допомогою збалансованого алмазного -покриття з високою-подачею.
Аерокосмічна обробка поверхонь і допуски Stack-Up Control
Обробка поверхні змінює розміри деталей. Інженери-механіки повинні врахувати коригування товщини покриття на CAD-моделях перед створенням траєкторії інструменту ЧПУ, суворо дотримуючись встановленихспецифікації аерокосмічної обробки поверхні та анодування:
|
Специфікація |
Тип процесу |
Товщина покриття (μm) |
Розмірний ріст на поверхню |
Інженерна функція |
Правило попередньої-компенсації пластини |
|
MIL-A-8625 Тип I |
Анодування хромовою кислотою |
0.5–2.0 |
Мінімальний (≈0,5 мкм) |
Чутливі до втоми-польотні шкірні покриви, первинні з’єднання |
Машина безпосередньо до номінальних розмірів |
|
MIL-A-8625 Тип II |
Анодування сірчаною кислотою (клас 1/2) |
5.0–15.0 |
50% проникнення/50% зростання (+2.5 до +7.5 мкм) |
Загальний захист від атмосферної корозії, шасі авіоніки |
Зменшити зовнішні діаметри валу на 1 × Зростання; збільшити діаметр отвору на 1 × зростання |
|
MIL-A-8625 Тип III |
Анодування твердого покриття |
25.0–50.0 |
50% проникнення/50% зростання (+12.5 до +25.0 мкм) |
Сильно{0}}зношені поверхні гідравлічного ковзання, гусениці приводу |
Застосуйте точне маскування або попередньо -машинні діаметри кроку різьби та вузькі отвори |
|
MIL-DTL-5541 |
Хімічна конверсія (тип I/II, клас 1A/3) |
<1.0 |
Незначний (<0.2μm) |
Електричне заземлення, низький контактний опір, грунтовка |
Компенсація розмірів не потрібна |
Суворе відстеження матеріалу та відповідність AS9102
· Перевірка сертифікації матеріалу:Звіти про випробування матеріалів (MTR) узгоджуються безпосередньо з партіями теплової сировини, документуючи хімічний склад і межі розтягування відповідно до стандартів AMS/ASTM.
· AS9102 Перша перевірка товару (FAI):Виробничі партії включають повну документацію AS9102 Form 1, Form 2 і Form 3, що пов’язує кожну функцію проекту безпосередньо з сертифікованими точками перевірки.
· Маркування постійної частини:Точковий відпал-з низьким-напруженням або відпал волоконним лазером записує номери деталей, коди кліток і номери партій на не-напружених структурних прокладках відповідно до MIL-STD-130.
Оцінка пошуку постачальників аерокосмічної техніки
Менеджери із закупівель і директори ланцюгів постачання повинні оцінити ці основні можливості, перш ніж укладати контракти на критичніаерокосмічні алюмінієві компоненти:
Сертифікація системи якості:Перевірені, діючі сертифікати AS9100D та ISO 9001:2015 із встановленою системою внутрішнього аудиту.
Справжня 5-осьова багатозадачна машина:Інтегровані 5-осьові обробні центри (наприклад, Hermle, DMG MORI, Mazak), здатні вирізати динамічні складні контури в одній установці для усунення вторинних помилок кріплення.
Контроль походження сировини:Прямі канали закупівлі на авторизовані фабрики з інтегрованим ультразвуковим тестуванням (AMS-STD-2154 клас A) і процедурами розділення сировини.
В-власне метрологічне обладнання:Спеціалізовані лабораторії перевірки якості зі стабільною кліматичною-системою, що містять відкалібровані КІМ, проектори оптичних профілів і профілометри шорсткості поверхні.
Зворотній зв’язок «Дизайн для технологічності» (DFM):Групи інженерів, які оцінюють ваші файли STEP/IGES на цикли-зняття напруги, орієнтацію зерна, доступ до інструменту та зменшення-до-вильоту перед різанням сирого металу.
Ланцюг постачання контрольованої обробки поверхні:Партнерство з-акредитованими Nadcap фінішними підприємствами для нанесення покриттів, фарбування та не-руйнівного контролю (перевірка флуоресцентним проникаючим НК згідно з ASTM E1417).
Збалансованість вартості, ваги та надійності
Висока-продуктивністьаерокосмічне виробництво алюмініюце інтегрована дисципліна, що балансує металургію сплавів, вибір відпуску та жорсткий контроль процесу. Вибір оптимального сплаву-незалежно від того,-стійкий до втомиаерокосмічний алюміній 2024, над-сильнийаерокосмічний алюміній 7075, товстий-розділ стабільнийаерокосмічний алюміній 7050, або стійкий-до корозіїаерокосмічний алюміній 6061-це лише перший крок.
Справжня структурна надійність вимагає контролю анізотропії в напрямку прокатки, усунення залишкового напруження-необробленої сировини та виконання стратегій високо-швидкісної обробки з жорстким багато-кріпленням осей. Поєднуючи ці металургійні та машинобудівні дисципліни, інженери-конструктори та спеціалісти із закупівель перетворюють амбітні конструкції планера на -готову до польотів реальність.

Поширені запитання: Аерокосмічна обробка та вибір алюмінію
01.Як 7075-T7351 запобігає викривленню тонких стінок порівняно з 7075-T6 під час фрезерування глибоких кишень з ЧПК?
02.Чому аерокосмічні креслення вимагають хромового анодування MIL-A-8625 типу I для структурних деталей 2024 замість типу II?
03.Що спричиняє структурні руйнування вздовж короткого поперечного напрямку (ST) у важкій плиті 7075?
04.Коли інженерам слід вказувати 7050-T7451 замість 7075-T7351 для монолітних перегородок планера?
05.Як машинні майстерні компенсують моделі CAD за MIL-A-8625 типу III зростання твердого покриття на отворах підшипників?
06.Яке максимально допустиме співвідношення-до-покупки перед переходом від обробки заготовок до алюмінієвих поковок?